Souhrnný rozdíl mezi přetlačováním a 2k lisováním
Zatímco injekce overmolding a vstřikování 2K (známé také jako vstřikování s dvěma výstřiky) mají mnoho podobností, ale také některé zásadní rozdíly. Rozdíly mezi těmito dvěma procesy vstřikování naleznete níže:
Vstřikování overmolding zahrnuje použití standardního vstřikovacího stroje s jednou tryskou ke spojení dvou různých typů materiálů do jednoho pevného výrobku. Na adrese overmolding výrobním procesem se rozumí přemístění prvního dílu (substrátového dílu) nebo kovových vložek do následné formy (nad plísní) k vytvoření konečného produktu. Pomocí této technologie můžete rukojeti nástroje přidat měkký úchop nebo vytvořit výrobek s více barvami či texturami.
2K vstřikování, označované také jako vstřikování s více záběry, vstřikování s dvěma záběry nebo vstřikování s dvěma záběry, zahrnuje použití specializovaného vstřikovacího stroje 2K k současnému vstřikování dvou nebo tří materiálů (barev) do stejné formy. Vstřikovací stroj 2K má ve skutečnosti dvě instalované formy. Na rozdíl od overmolding, vstřikovací stroj 2K současně vstřikuje oba materiály a po dokončení procesu vstřikování je zcela spojí. Proces 2K lisování je sice složitý, ale vyznačuje se rychlostí, efektivitou a vysokou kvalitou.
V porovnání s oběma výrobními technologiemi nabízí vstřikování 2K vyšší kvalitu a efektivitu výroby. Avšak vzhledem k vysokým nákladům na vstřikovací stroj 2K, overmolding někdy slouží jako náhrada. Na druhou stranu je cena dílu vyrobeného vstřikováním vyšší než cena dílu vyrobeného vstřikováním 2K. Pro malé objemy Dvoubarevné výlisky, vstřikování lze použít jakýkoli standardní vstřikovací stroj k výrobě. Překryté díly.
Při navrhování vícemateriálových nebo dvoubarevných plastových dílů je zásadní zvolit správný proces vstřikování na základě konstrukčních a výrobních potřeb dílu. Obě stránky overmolding a vstřikování 2K mají své výhody a nevýhody. Některé vstřikované výrobky lze vyrobit pouze s pomocí overmolding zatímco některé vstřikované díly lze vyrobit pouze vstřikováním 2K; to závisí na geometrii plastového dílu.
Pokud lze plastové díly vyrábět oběma formovacími procesy, je pro velkosériovou výrobu nejefektivnější 2K formovací proces.
Obě stránky overmolding a 2K vstřikování lze použít k vytvoření výrobků z více materiálů nebo vrstev, ale hlavní rozdíl spočívá v tom, že při overmoldingu se dva materiály vyrábějí odděleně (předlisování substrátu do druhé formy), zatímco při 2K vstřikování se dva materiály tvoří společně v jednom procesu (samozřejmě je zapotřebí specializovaný stroj).
Co je to overmolding (přeformování)?
Overmolding nebo nad plísní je výrobní proces, při kterém se jeden plast přetavuje přes jiný materiál, který se spojí a vytvoří jediný konečný výrobek. U plastů overmolding, jsou zapotřebí dvě samostatné formy: podklad, který je prvním nástrojem, a přetlaková forma, která je druhou formou. Obvykle se v druhé formě vyrábí termoplastický elastomer (TPE), ale není tomu tak vždy. Pokud jsou substrátem obráběné kovové nebo mosazné součásti, pak tomu obvykle říkáme vkládací lisování a vkládací lisování potřebuje k dokončení výrobního procesu pouze jednu formu (overmold).
Nejčastěji používané materiály pro výrobu plastů overmolding jsou termoplastické elastomery (TPE), pryž nebo stejný materiál jako podklad, ale v různých barvách. Dnes se zaměříme především na overmolding technologie využívající materiály TPE, které se hojně používají v různých průmyslových odvětvích. Pevné substráty mohou být vyrobeny ze široké škály materiálů, včetně polyethylenu (PE), polypropylenu (PP), polykarbonátu (PC), nylonu (PA6 nebo PA66), akrylonitrilbutadienstyrenu (ABS), polymethylmetakrylátu (PMMA), polystyrenu (PS), vysoce odolného polystyrenu (HIPS), polyfenylenoxidu (PPO), akrylonitrilbutadienstyrenu (ABS) nebo jakéhokoli jiného speciálního materiálu, který lze použít jako substrát.
Jako materiál pro přetvarování se obvykle používá TPE, pryž, TPU nebo stejný materiál jako podklad, ale v různých barvách. Přetlačené materiály vytvoří pevné spojení se svým podkladem, což zajistí dlouhodobou odolnost a optimální výkon v prostředí, pro které jsou určeny. Použití overmoldingu odstraňuje potřebu použití lepidel při spojování termoplastických elastomerů (TPE) s tvrdými podklady. Na adrese overmolding technika zjednodušuje výrobní proces lisování, snižuje jednotkové výrobní náklady a umožňuje větší flexibilitu konstrukce.

Typy přetlačování
K typům přetlačování patří sekvenční dvoustřikové lisování. overmolding, vstřikování s vložkami a vstřikování s více záběry (vstřikování 2K a 3K nebo více).
Sekvenční přetlačování dvěma záběry
Při sekvenčním snímání dvou snímků vstřikování plastů, vstřikuje vstřikovací stroj první plastovou pryskyřici do první dutiny formy (substrátové formy); poté, co materiál vychladne a vytvoří první plastový tvar, otevře nástroj. Všechny tyto procesy vstřikování jsou stejné jako u tradičního vstřikování.
Jakmile jsou první substráty zcela hotové a vychladlé, vložte substrát do druhé formy (overmold), uzavřete nástroj a poté vstříkněte druhý materiál. Postup je rovněž stejný jako u tradičního lisování; rozdíl spočívá v předběžném vložení substrátu do dutiny před zahájením výrobního procesu lisování.
Všechny tyto procesy vstřikování se budou provádět na tradičních vstřikovacích strojích.
Inertní přetlačování
Vkládání přes výlisek používá předtvarované vložky nebo kovové vložky umístěné do formy před vstřikováním druhého materiálu; pokud jsou vložky kovové nebo mosazné, pak je nazýváme kovové. vkládání výlisků. Tento proces přetlačování, který jsme často používali, například lisování kovových šroubových vložek a. lisování filtračních vložek, tento typ přetlačování používá tradiční vstřikovací stroj, který během jednoho vstřikovacího cyklu vkládá kovové vložky do dutiny formy.
Jak ukazuje následující obrázek, vložka overmolding s kovovým inertem. Tento typ overmolding vyžaduje pouze jednu vstřikovací formu; pokud je však první vložka vyrobena z plastového dílu, budeme potřebovat další formu pro první plastový díl vložky.

Vstřikování s více záběry nebo vstřikování 2k
Vstřikování více výstřiků, někdy nazývané vstřikování 2 výstřiků, je také typem přetlačování. Tato technologie vstřikování vyžaduje specializované vstřikovací stroje, které mají dvě vstřikovací jednotky. Vstřikovací hlavně mohou být rovnoběžné nebo na sebe kolmé. V tomto stroji budou sestaveny dvě vstřikovací formy; jeden vstřikovací nástroj vytváří substrát a druhý je určen pro overmolding proces.
Formovací stroj vstřikuje první plastovou pryskyřici do první dutiny, známé také jako forma substrátu. Jakmile materiál vychladne a vytvoří první plastový tvar, nástroj se otevře. Tento proces je totožný s tradičním vstřikovacím výrobním procesem. Po otevření formy se pohyblivá polovina otočí o 180°, aniž by došlo k vyhození substrátu. Poté formy uzavře a zahájí druhé vstřikování, známé také jako overmold.
Současně vstříkne první injekci. Jakmile druhá dutina dokončí proces vstřikování, znovu otevře nástroje a vysune z přetlakové formy přetlačený výrobek. Během tohoto procesu vzniká nový substrát pro druhý cyklus.
Jedná se o kompletní cyklus vstřikování pro vstřikovací proces 2k.
Technologie, tipy a problémy při přetlačování TPE
TPE (termoplastický elastomer)) plastové materiály se v oblasti vstřikování plastů používají hojně, zejména pro přetlačované díly. V overmolding na trhu je vyrobeno více než 80% přetlačených dílů. TPE přes výlisek,
TPE přes výlisky je proces vstřikování, při kterém se TPE (termoplastický elastomer) vstřikuje do formy.) je tvarován na pevný materiál (například PC, PA66 nebo ABS) podle konkrétního požadavku. Přelisovaný TPE se pevně spojí s prvním plastem a zachová si svůj konečný účel použití. Aby se zabránilo odlepení materiálu TPE od druhého materiálu, je velmi důležitý výběr materiálu a konstrukce dílu.
A TPE výrobce přetlakových forem při výběru optimální výrobní metody pro vstřikování plastových dílů zváží všechny relevantní faktory a rozhodne se mezi 2K vstřikováním a procesem přetlačování. Mezi rozhodující faktory patří výrobní kapacita, výběr materiálu, dostupné vybavení a náklady na pracovní sílu.
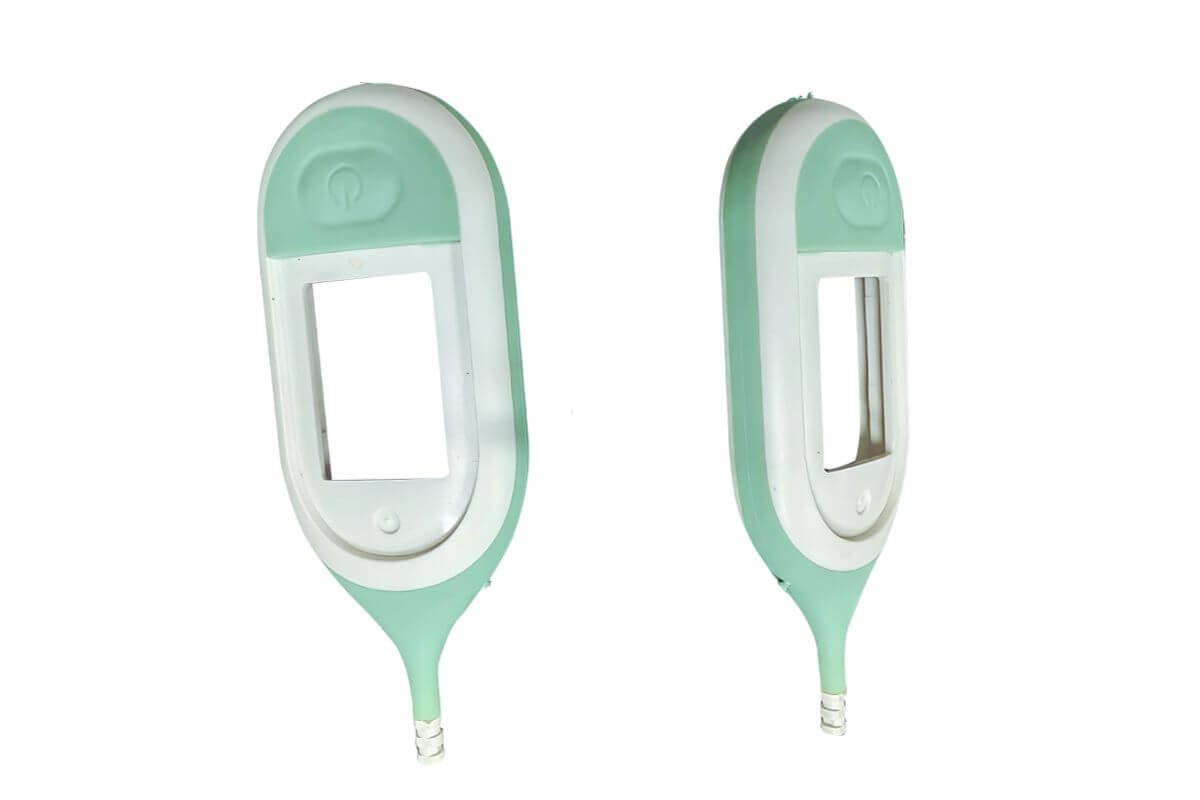
Obvykle se overmolding je nejoblíbenější volbou, pokud je celkový objem výroby menší než 50 tisíc kusů. Toto číslo je pouze referenční, nikoliv definitivní, protože závisí na velikosti a složitosti konstrukce dílu. Při požadavcích na vyšší objem výroby (celkový objem nad 200 000 kusů) bude lepší volbou proces vstřikování s dvěma vstřiky; samozřejmě stále záleží na konstrukci dílu, protože některé díly lze vyrobit pouze pomocí proces přetlačování; například, níže uvedený díl lze vytvořit pouze procesem přetlačování.

V každém Přetlačování TPE nebo vstřikování 2K Procesem číslo jedna je dosažení maximální přilnavosti mezi TPE a podkladem. U některých TPE přetlaků se může pevnost vazby mezi vícenásobným nástřikem a přetlakem výrazně lišit. I když se při dvoustřikovém lisování vytvoří vynikající vazba, může mít stejný materiál při použití dvoustřikového lisování nízkou pevnost vazby. overmolding. Proto, aby se vysoce kvalitní hotové výrobky pro přetlačování a 2K lisování, je důležitá důkladná znalost TPE, konstrukce dílů, technických plastů a specifik lisovacího procesu.
Tipy pro výběr materiálů TPE Overmolding
Jak víme, pro výrobu vysoce kvalitních TPE s přetlakem Výrobek, TPE i podkladové materiály jsou nejdůležitější, faktorem číslo jedna pro určení kvality přetavovaného dílu je, jak dobré je spojení mezi dvěma matriály, pokud se TPE snadno oddělí od podkladu, pak bude materiál problematický, níže je uvedeno několik tipů pro výběr materiálů, podle těchto tipů najdete nejlepší vhodný materiál pro přetavovaný díl.
Tloušťka dílu z TPE s přetlakem
Návrháři často požadují nejměkčí TPE. Neuvědomují si, že měkký durometr TPE toho pod určitou tloušťkou (obvykle méně než 0,1 mm) příliš "nezmírní". Tenčí TPE přetlačený díl působí tvrdším dojmem - náraz tvrdosti závisí na tloušťce. Více těsně rozmístěných žeber může vytvořit iluzi tloušťky, aniž by se využilo mnoho materiálu. Tuto metodu využívá mnoho rukojetí kuchyňského náčiní.
Tvrdost plastového materiálu TPE,
Při výrobě materiálu TPE je třeba zvolit jeho měkkost. Přetlačování TPE, zejména TPE bez tloušťky, která je větší než 0,5 mm. Chcete-li mít dobrý pocit na dotek, možná budete muset otestovat různé typy materiálu TPE Shore A, pokud nejsou zvláštní požadavky na funkci, obvykle se na trhu používáme v rozmezí od TPE Shore A 40 do 60; pokud je příliš málo, může to vést k odizolování od podkladu; pokud je tvrdost příliš vysoká, pocit na dotek nemusí být dostatečně dobrý.
Tipy pro výběr materiálu substrátu
V porovnání s materiálem TPE bude výběr materiálů substrátu snazší; většina materiálů může být substrátem, včetně nylonu/PA (PA66 nebo PA66 GF30, PA6 nebo Plast PA6 GF30), polykarbonát (PC), akrylonitrilbutadienstyren (ABS, PC/ABS, acetal (POM), PMMA atd. Konečný výběr materiálu substrátu závisí na konečném účelu. Pokud si nejste jisti optimálním materiálem pro vaše díly přetavené z TPE, obraťte se na nás a my vám poskytneme několik doporučení.
Povrchová úprava substrátu a překryvné formy TPE
Přilnavost pryže TPE ovlivňuje také povrchová úprava podkladu. Čím silnější je přilnavost, tím menší je pravděpodobnost, že se odlepí, normálně bude povrch mezi TPE a substrátem dobře vyleštěn, na straně dutiny TPE, takže někdy bude povrchová úprava ovlivňovat i TPE overmold, někdy bude TPE dutina formy leštěna, TPE overmoldingová část se bude držet na straně dutiny, přidáním malé VDI textury se to zlepší.

Tipy pro konstrukci dílů z TPE
Jak již bylo zmíněno, design dílů hraje klíčovou roli při vytváření vysoce kvalitního výrobku. Přetlačování TPE výrobek. Obecně je konstrukce dílu substrátu podobná ostatním dílům pro vstřikování plastů. Další podrobnosti naleznete na stránce o konstrukce plastových dílů pro vstřikování. Existují však určité faktory týkající se oblasti spojení mezi substrátem a oblastí přetavení TPE; pro tuto oblast neexistuje žádný standardní návrh, protože různé díly mají různou geometrii, ale existuje několik klíčových bodů, na které je třeba myslet při návrhu přetaveného dílu. Těmito faktory jsou:
Jak dobře utěsnit přetavení TPE a zabránit vzniku otřepů Při návrhu přetavení dílu:
Materiál TPE snadno vykazuje otřepy (mezera 0,03 mm) a lepené materiály TPE splňují přísnější kritéria než standardní polymery TPE. Totéž platí při navrhování dílů. Na rozdíl od tradičního navrhování dílů musí návrhy dvousložkových dílů počítat se smršťováním dvou různých termoplastických materiálů. Jak substrát, tak i přelisování mají své vlastní systémy vtoků a vtokových ústrojí, které musí být přizpůsobeny vlastnostem jednotlivých použitých materiálů.
Pro dosažení co nejkratší doby cyklu, substrátu a overmolding tloušťka stěny by měla být stejná. Ve většině aplikací přetlačování zajišťuje uspokojivé lepení tloušťka stěny 1-3 mm. Silnější kusy by měly být vyvrtány, aby se snížilo smrštění, hmotnost a doba cyklu. Aby se předešlo zpětným zásypům a plynovým pastím, měly by být přechody tloušťky stěny postupné. K ostrým kuželům přidejte poloměr, abyste snížili problémy s napětím. Vyhněte se hlubokým, nedostupným slepým kapsám nebo žebrům. Dlouhé tahy by měly mít úhel tahu 3-5 stupňů pro snadné odformování. V přetlačovaných směsích lze navrhnout hluboké prořezy, pokud se při otevírání formy použije postupující jádro, díl nemá ostré rohy a elastomer se při vyhazování ohýbá.

Většina směsí TPE se vyznačuje značným smršťováním ve směru toku a mírným smršťováním v příčném směru toku. Po vytažení z nástroje se může přetavená směs smrštit více než substrát. To může vést k roztažení substrátu, obvykle ve směru přetvářecí hmoty. To platí zejména pro dlouhé, tenké díly nebo součásti s nízkomodulovým substrátem nebo se substrátem tenčím, než je tloušťka materiálu. nad plísní. Ke zmírnění tohoto jevu použijte materiály s vyšší modulární pevností podkladu a výztužná žebra. Pomáhají tenčí povlaky a třídy nadměrné tvrdosti. Pomoci může také přemístění vtoku, které ovlivní tok TPE.
Pokud můžete vylepšit konstrukci, abyste zajistili pevnější spojení mezi materiálem TPE a podkladem, například zvětšením plochy průřezu, aniž by byla ohrožena jeho funkčnost nebo vzhled, bylo by to přínosné. Níže je uveden jeden z příkladů tipů pro konstrukci dílů s přetlačováním.

Vyhněte se navrhování příliš mnoha oddělených oblastí na webu. Přetlačovací díl z TPE, protože to může zkomplikovat výroba přetlakových forem a proces lisování. Zejména mnoho oblastí je navrženo do oblasti dělící čáry; to bude těžké zcela vyřešit, když navrhujete TPE přetlačovanou část, navrhujete co nejjednodušší, pokud není nějaký funkční účel.

Tipy pro navrhování přetlakových forem:
Když navrhujeme vstřikovací formy pro overmolding dílů, první forma (substrátový nástroj) se smršťuje podle rychlosti smršťování plastu, ale pro první formu (substrátový nástroj) se smršťování přidává podle rychlosti smršťování plastu. nad plísní (druhý nástroj), nebudeme přidávat žádnou sazbu shinakge na vstřikování přes formu.
Náklady na přetlačování
Základna náklady na přetlačování není pevné číslo, pro každou aplikaci budou náklady zcela odlišné. Má proměnlivou hodnotu, která se může pohybovat mezi 1 a 10 dolary.
Jedná se o extrémně širokou cenovou kategorii. Správná hodnota se mění v závislosti na několika složkách, které se podílejí na procesu přetlačování. Tyto faktory, které ovlivňují cenu, jsou:
Vstřikovací zařízení
Počáteční náklady na zařízení pro vstřikování plastů se mohou výrazně měnit v závislosti na jeho použití a typu.
Podniky mají doma zařízení pro vstřikování plastů v malém měřítku. Pak existují velké vstřikovací stroje, které obvykle používají poskytovatelé služeb a podniky ve velkém výrobním průmyslu s velkým objemem výroby.
Profesionální průmyslové overmolding náklady na vybavení se pohybují mezi $50 000 a $200 000. S tím mohou být spojeny náklady na dopravu. Tyto stroje nejsou určeny pro amatéry a hobbysty, protože potřebují kvalifikovanou obsluhu.
Výrobní náklady na předlisky
Zatímco overmolding zařízení je jednorázová investice, která vytváří nad plísní podle každého návrhu na zakázku jsou dodatečné náklady a každý jednotlivý návrh výrobku vyžaduje jedinečnou nadformu. Jedná se o náklady na každý jiný vyráběný díl. náklady na výrobu přetlakové formy jsou jedním z nejzásadnějších nákladových faktorů u přetlakových dílů.
Tyto náklady na výrobu forem se mohou lišit v závislosti na konstrukci dílu, velikosti dílu a kvalitě požadované pro vytvoření forem. Obecně se pro tento cíl používají tři faktory, které jsou uvedeny níže:?
Složitost návrhu
Vysoce složité konstrukce, které vyžadují komplexní přetavení, často zahrnují prvky, jako jsou vícenásobné dutiny, složité geometrie, posuvníky a zvedáky. Tyto prvky vyžadují pokročilé inženýrství, delší dobu vývoje a dodatečné výrobní náklady, což vše zvyšuje náklady na nástroje pro přetlačování.
Velikost dílu
S nadformou je to stejné jako s ostatními vstřikovacími formami; velká velikost vyžaduje velkou základnu a vstřikovací stroj, což zvýší náklady na nadformu a jednotkové náklady na vstřikovaný díl.
Mzdové náklady
Přes plísně je normálně těžší než normální forma, protože potřebuje dokonalou montáž formy, speciálně je TPE přetaven na substrát, TPE je velmi snadné jít flash, kvalifikovaní technici jsou potřeba sledovat stroje, provádět kontroly kvality a operace montáže formy, což zvyšuje náklady na pracovní sílu,
Vzhledem k tomu, že přetlačování obvykle zahrnuje ruční nebo robotické předzásobení substrátů do dutiny, budou náklady na lisování mnohem vyšší než náklady na tradiční lisování.
Náklady na odpad
Materiálový odpad z vtoků, podélníků a vyřazených dílů zvyšuje náklady. Při přetlačování vzniká více nákladů na zmetky než při tradičním lisování; pokud je jeden díl vyřazen, znamená to, že se plýtvá i substrátem. Použití systémů s horkými vtoky může minimalizovat odpad eliminací vtoků, ale tyto systémy jsou spojeny s vyššími počátečními investičními náklady.
Konečné shrnutí nákladů na přetlačování
Pokud hledáte overmolding díly pro vaše vstřikování plastů na zakázku díly, pak nemusíte platit žádné náklady na vstřikovací zařízení, protože to by měl mít váš dodavatel, ale musíte platit za náklady na nadformu, náklady na proces nadformování, náklady na materiály, náklady na balení atd. Pokud chcete znát cenu svého overmolding projektu, kontaktujte nás a my vám do 24 hodin vypracujeme cenovou nabídku.

Jak snížit náklady na přetlačování
Překrývání je preferovaným výrobním procesem díky své cenové výhodnosti a spolehlivosti.
I když je tento proces ve srovnání s alternativami cenově dostupný, můžete náklady dále snížit. Za tímto účelem zde uvádíme několik bodů, které je třeba vzít v úvahu:
Optimalizace návrhu CAD
K jednomu dílu lze přistupovat prostřednictvím různých návrhů CAD. Každopádně ne každý návrh je dokonalý. Některé návrhy stejného dílu mohou vést k plýtvání časem a zdroji. Zjednodušení složitosti dílu prostřednictvím efektivního návrhu CAD tedy zajišťuje optimální využití zdrojů.
Zmenšení velikosti dílů
Větší díly nejsou vždy vynikající díly. S rostoucí velikostí dílů rostou i náklady na vstřikovací formy potřebné pro jejich výrobu. Pokud lze stejného procesu dosáhnout zmenšením velikosti dílu, je dobré se pro něj rozhodnout.
Resuing nad formami
Plně využijte zbytky forem a použijte je opakovaně pro mnoho aplikací. Stejnou formu nemůžete použít jen pro stejný díl, ale také pro podobné díly, při konstrukci podobného dílu můžete dokonce použít zaměnitelné dutiny a jádra, abyste ušetřili náklady na nástroje.
Použití analýzy DFM (Design for Manufacturing)
DFM je zkratka pro návrh pro výrobu. DFM v přetlačování znamená výrobu dílu, který slouží zákazníkovi a je v rámci jeho stanoveného rozpočtu.
Důkladná analýza DFM pomáhá sladit návrh s výrobními možnostmi, například zajistit, aby návrh splňoval funkční požadavky bez zbytečné složitosti, a použít levnější termoplastické elastomery (TPE) kompatibilní s podkladem, což může snížit náklady. Přejít na design pro výrobu a dozvíte se více.
Co největší zkrácení doby cyklu
Existuje přímá souvislost mezi zkrácením doby cyklu a zlepšením provozní efektivity a nákladů:
Optimalizované chladicí kanály: lepší konstrukce chladicích linek ve formě může zkrátit dobu potřebnou k chlazení a zvýšit kvalitu dílu, což je stejné jako u tradičních forem.
Snížení množství materiálového odpadu
Efektivita využití materiálů je hlavním faktorem snižování nákladů, v případě požadavku na velkoobjemové výrobky používejte horké vtokové dráhy, abyste snížili množství odpadového materiálu z vtoků a vtokových drah.
Důležitým krokem v procesu recyklace je začlenění přebroušeného materiálu, přičemž je třeba zajistit, aby jeho podíl nepoškodil kvalitu výrobku.
Ujistěte se, že perfektní montáž formy může také snížit množství odpadu, použití stabilního vstřikovacího stroje může snížit náklady na odpad.

Výhody vstřikování přes lisy
- V porovnání se vstřikováním 2K, přetlačování je jednodušší. Pomocí běžného vstřikovacího stroje můžete vyrobit dvě nebo tři různé barvy v jednom výlisku nebo dva nebo tři různé materiály v jednom koncovém dílu.
- Pro některé projekty dvoubarevných výlisků v malém množství není nutné invertovat nebo najímat vstřikovací stroj 2K; pomocí Překryté je nejlepší a nákladově nejefektivnější způsob, jak splnit požadavky zákazníků.
- Zvyšuje rozmanitost designu a také vyzdvihuje konečný produkt v mnoha materiálových složeních.
- Díky nižším nákladům na montáž je na konečných výrobcích prováděno méně sekundárních činností nebo procesů. Tím se snižují náklady na pracovní sílu. Také po výrobě nevznikají žádné další náklady.
- Díly mají vysokou stabilitu a konstituci, protože po mechanickém propojení tvoří jeden celek.
- Produkty Překryté z plastů mají díky dokonalé struktuře plastových pryskyřic vysokou odolnost proti vibracím a nárazům.
- Plastové výlisky jsou spolehlivější, protože ve fázi výroby nedochází k lepení.
- Konečné výrobky mají požadovaný standard, například poutavý design a pevné součásti.
Nevýhoda vstřikování oproti lisování
- Vzhledem k tomu, že nad výliskem proces zahrnuje přesunutí prvního dílu substrátu do jiné formy, není tolerance tak dobrá jako u vstřikování 2K.
- Výrobní kapacita není tak efektivní jako u vstřikování 2K, protože vyžaduje roboty nebo ruční práci při vkládání substrátu do vstřikovacího nástroje. To zabere čas a parametry vstřikování někdy nejsou stabilní, zejména pokud jsou v jednom nástroji dva nebo více substrátů. To povede k dalším problémům a vyšší míře odpadu, což má za následek dvojnásobné množství odpadu (ze substrátu a přetaveného materiálu).
- S proces přetlačování, je k dispozici méně možností, pokud jde o kompatibilitu s plasty. Některé materiály se nemusí dobře spojovat nebo nemusí odolávat vysokým teplotám a tlakům při vstřikování.
- Na konečných produktech přetlačování se neprovádějí žádné sekundární postupy. Když plastový materiál vychladne, činnosti a úpravy se zcela zastaví.
- V případech, kdy je produktů málo, je provozování takové operace nákladné. Je třeba, aby někdo vložil substrát do formy, takže se odpovídajícím způsobem prodlužuje doba cyklu a zvyšují výrobní náklady.
- Proces přetlačování obvykle vyžaduje dvě formy, jednu pro substrát a druhou pro přetlačovací formu, takže počáteční náklady na nástroje budou vyšší.
- Překrývání je složitější proces než tradiční vstřikování, který vyžaduje přesnou koordinaci obou vstřikovacích systémů a správnou konstrukci formy.
- Pokud se vyskytne problém s procesem přetlačování, může být řešení a oprava problémů při přetlačování obtížnější než při tradičním vstřikování.
Co je to vstřikování 2k? (Dvoustřikové vstřikování)
Vstřikování dvěma výstřely, neboli vstřikování 2K, je výrobní proces, který se používá k vytvoření dvou barev nebo materiálů v jednom plastu. Tato technologie dvoustřikového vstřikování mísí dva materiály nebo dvě různé barvy materiálů do jednoho plastového dílu pomocí vstřikovacího stroje 2K.
Proces chemického spojování, který je součástí tohoto procesu, je velmi důležitý, protože dokáže spojit dva nebo více materiálů do jedné části. Při použití procesu technologie vstřikování 2K bude výběr materiálu důležitým faktorem pro úspěch či neúspěch projektu.

Výhody vstřikování 2K
2K vstřikování poskytuje oproti tradičnímu vstřikování jednoho materiálu řadu výhod. Mezi tyto výhody patří:
Nákladově efektivní
Na stránkách 2K vstřikovací proces kombinuje dva kompatibilní materiály v jednom cyklu stroje. Začíná vstřikováním prvního materiálu do primární formy. Pohyblivá polovina se poté otočí o 360 stupňů a uzavře se, aby se vyhazovaly plasty pro druhý materiál, který se má přetavit v sekundární dutině. v hlavním čase pracuje první vstřikování synchronně.
U této bezešvé techniky není nutné používat lepidla ani další montáž, což zaručuje vysokou kvalitu spojení materiálů.
Vzhledem k tomu, že tato metoda využívá pouze jeden cyklus namísto samostatných strojních cyklů, stojí méně peněz za každou výrobní sérii a k výrobě konečného produktu je zapotřebí méně zaměstnanců, přičemž se na jednu sérii dodá více položek. Zajišťuje také silné spojení materiálů bez nutnosti dodatečné montáže na konci linky.
Zvýšená efektivita
Tvarování dvěma výstřely umožňuje vytvářet více součástí jedním nástrojem, čímž se snižuje množství práce potřebné k výrobě dílů a odpadá nutnost spojovat nebo svařovat součásti po procesu lisování.
Lepší kvalita
Dva záběry se provádějí v rámci jednoho nástroje, což umožňuje nižší tolerance než při přetlačování, vysokou úroveň přesnosti a opakovatelnosti a nižší zmetkovitost.
Řešení problémů s konstrukcí dílů
Tvarování dvěma výstřely umožňuje vytvářet složité konstrukce forem, které obsahují různé materiály pro funkčnost, jíž nelze dosáhnout pomocí procesů dodatečného tváření.

Nevýhody vstřikování 2K
2K vstřikování má mnoho výhod, ale jako všechno má své klady i zápory.
Nevýhodou 2K vstřikování je, že náklady na formy jsou vyšší než u tradičních vstřikovacích forem. protože vstřikování 2K vyžaduje dvě formy, první výstřik a druhý výstřik (proto se mu říká dvouvýstřikové vstřikování), a výroba 2K vstřikovacích forem je obtížnější než výroba dvou samostatných tradičních forem, protože tyto dvě formy poběží společně v jednom stroji (dvouvýstřikový vstřikovací stroj). takže potřebuje dvě formy, aby se mohly bez problémů přepínat.
Kromě toho 2K vstřikování proces musí používat vstřikovací stroj 2K, což také zvyšuje náklady na stroj a vyžaduje speciální technickou obsluhu pro nastavení stroje. To jsou také vyšší náklady než u tradičních vstřikovacích nástrojů. V konečném důsledku získáváme zpět 2K vstřikování snížení nákladů na pracovní sílu a montáž, protože již není nutné ručně nanášet například těsnění. Tím odpadá jeden montážní krok.
Další nevýhodou 2K vstřikování je, že ztěžuje recyklaci plastových předmětů, protože se často shromažďují dva různé plasty. I když jsou plasty "ze stejné rodiny", kvalita zpětných toků bude velmi nízká, což ztěžuje opětovné použití plastu pro nadstandardní aplikaci.
Jak si vybrat služby vstřikování plastů overmolding a 2K
Možná máte otázky ohledně toho, kdy je třeba použít vstřikování přes formu a kdy vstřikování 2K. Zde je několik jednoduchých doporučení:
- Pokud je množství přetlačování nebo 2K lisování dílů je pouze několik tisíc nebo deset tisíc, doporučuje se použít funkci overmolding místo 2k lisování, protože může výrazně snížit náklady na formy.
- Pokud potřebujete více než 500 000 dílů, je vstřikování 2K cenově nejvýhodnějším výrobním procesem. Důvodem jsou vysoké náklady na pracovní sílu spojené s. overmolding a vysoké počáteční náklady spojené s 2K formami, dvoubodovými vstřikovacími stroji a souvisejícím vybavením.
- Překrývání je pro některé díly jedinou dostupnou metodou, zatímco pro jiné je nutné použít proces dvojitého vstřikování. To závisí na konstrukční struktuře dílu. Pokud si nejste jisti, zašlete svá data na adresu info@plasticmold.net. Můžeme to pro vás zkontrolovat a poskytnout vám cenu.
Hledáte službu vstřikování přes formu nebo vstřikování 2k?
Sincere Tech je jedním z nejlepších společnosti zabývající se vstřikováním plastů v Číně. Pokud hledáte overmolding, vkládací lišty, 2K výliseknebo jiné formy na zakázku, zašlete nám výkres 3D návrhu a své požadavky; vaše údaje nikdy nebudeme sdílet s nikým jiným. Jsme ochotni podepsat smlouvu NDA dokument, který zajistí bezpečnost vašeho projektu.
Nabídneme vám nejkonkurenceschopnější cenu za vysoce kvalitní přetlačované díly, 2K nástroje a lisování, plastové nástroje a plastové díly pro dlouhodobý obchodní vztah a navrhneme vám nejlepší výrobní proces vstřikování pro vaše výrobky.
Více než 18 let zkušeností s výrobou plastových forem a zakázkových služeb v oblasti přetlačování, 2K lisování, tlakového lití, obrábění a podobně, plus 18 let plynulé technické komunikace v angličtině (technická komunikace v angličtině je velmi důležitá pro práci s celosvětovými zákazníky).
Přijímáme malé objednávky. Hlavní exportní trhy: Asie, Austrálie, Střední a Jižní Amerika, východní Evropa, Severní Amerika, západní Evropa a celý svět.