Zusammenfassung des Unterschieds zwischen Overmolding und 2k Molding
Während die Injektion Umspritzen und 2K-Spritzgießen (auch als 2-Schuss-Spritzgießen bekannt) viele Gemeinsamkeiten aufweisen, gibt es auch einige wichtige Unterschiede. Nachfolgend finden Sie die Unterschiede zwischen diesen beiden Spritzgussverfahren:
Injektion Umspritzen ist die Verwendung einer Standard-Einzeldüsen-Spritzgießmaschine, um zwei verschiedene Materialtypen zu einem einzigen festen Produkt zu verbinden. Die Umspritzen Herstellungsprozess bedeutet, dass das erste Teil (Substratteil) oder die Metalleinsätze in die nachfolgende Form (über Schimmel), um das Endprodukt herzustellen. Sie können diese Technologie nutzen, um einem Werkzeuggriff einen Soft-Touch-Griff zu verleihen oder ein Produkt mit mehreren Farben oder Texturen herzustellen.
2K SpritzgussBeim 2K-Spritzgießen, das auch als Multi-Shot-Spritzgießen, 2-Shot-Spritzgießen oder Dual-Injection-Molding bezeichnet wird, werden mit einer speziellen 2K-Spritzgießmaschine gleichzeitig zwei oder drei Materialien (Farben) in dieselbe Form gespritzt. Tatsächlich hat die 2K-Spritzgießmaschine zwei Formen installiert. Im Gegensatz zu UmspritzenDie 2K-Formmaschine spritzt beide Materialien gleichzeitig ein und verbindet sie nach Abschluss des Formprozesses vollständig miteinander. Der 2K-Formprozess ist zwar komplex, zeichnet sich aber durch seine Geschwindigkeit, Effizienz und hohe Qualität aus.
Im Vergleich zu beiden Fertigungstechnologien bietet das 2K-Spritzgießen eine höhere Qualität und Produktionseffizienz. Allerdings sind die Kosten für die 2K-Spritzgießmaschine hoch, Umspritzen dient manchmal als Ersatz. Andererseits sind die Kosten für ein umspritztes Teil höher als für ein 2K-Spritzgussteil. Bei geringen Stückzahlen von 2-Farben-Gussteile, Spritzgießen kann jede Standard-Spritzgießmaschine zur Herstellung der umspritzt Teile.
Bei der Konstruktion von Kunststoffteilen aus mehreren Materialien oder mit zwei Farben ist es entscheidend, das richtige Formgebungsverfahren zu wählen, das sich nach dem Design und den Produktionsanforderungen Ihres Teils richtet. Beide Umspritzen und 2K-Spritzgießen haben ihre eigenen Vor- und Nachteile. Einige der spritzgegossenen Produkte können nur mit dem Umspritzen Verfahren, während einige der Spritzgussteile nur im 2K-Spritzgussverfahren hergestellt werden können; dies hängt von der Gestaltung der Kunststoffteilgeometrie ab.
Wenn beide Gießverfahren die Kunststoffteile herstellen können, ist das 2K-Gießverfahren für die Großserienproduktion am effektivsten.
Beide Umspritzen und 2K-Spritzgießen können zur Herstellung von Produkten mit mehreren Materialien oder Schichten verwendet werden, aber der Hauptunterschied besteht darin, dass beim Umspritzen zwei Materialien separat hergestellt werden (Vorladen des Substrats in die zweite Form), während beim 2K-Spritzgießen zwei Materialien im selben Prozess zusammen geformt werden (natürlich wird eine spezielle Maschine benötigt).
Was ist Overmolding (Überformung)?
Umspritzen, oder über Schimmel ist ein Herstellungsverfahren, bei dem ein Kunststoff über ein anderes Material gegossen wird, das dann zu einem einzigen Endprodukt zusammengefügt wird. Bei Kunststoff UmspritzenFür die Herstellung von Formteilen werden zwei getrennte Formen benötigt: das Substrat, das erste Werkzeug, und die Oberform, die zweite Form. In der Regel wird in der zweiten Form ein thermoplastisches Elastomer (TPE) hergestellt, was jedoch nicht immer der Fall ist. Handelt es sich bei dem Trägermaterial um maschinell bearbeitete Metall- oder Messingteile, spricht man normalerweise von Insert Molding, und für das Insert Molding wird nur eine Form (Overmold) benötigt, um den Herstellungsprozess abzuschließen.
Die am häufigsten verwendeten Materialien für Kunststoff Umspritzen sind thermoplastische Elastomere (TPE), Gummi oder das gleiche Material wie das Substrat, aber in verschiedenen Farben. Heute werden wir uns hauptsächlich auf die Umspritzen Technologie, bei der TPE-Materialien verwendet werden, die in verschiedenen Branchen weit verbreitet sind. Die starren Trägermaterialien können aus einer Vielzahl von Materialien hergestellt werden, darunter Polyethylen (PE), Polypropylen (PP), Polycarbonat (PC), Nylon (PA6 oder PA66), Acrylnitril-Butadien-Styrol (ABS), Polymethylmethacrylat (PMMA), Polystyrol (PS), hochschlagzähes Polystyrol (HIPS), Polyphenylenoxid (PPO), Acrylnitril-Butadien-Styrol (ABS) oder jedes andere Spezialmaterial, das als Trägermaterial verwendet werden kann.
Für das Overmolding-Material wird in der Regel TPE, Gummi, TPU oder das gleiche Material wie das Substrat verwendet, jedoch in anderen Farben. Umspritzte Materialien gehen eine starke Verbindung mit ihren Trägern ein und gewährleisten so eine lange Haltbarkeit und optimale Leistung in den vorgesehenen Umgebungen. Die Verwendung von Overmolding macht den Einsatz von Klebstoffen bei der Verbindung von thermoplastischen Elastomeren (TPEs) mit harten Substraten überflüssig. Die Website Umspritzen Technik vereinfacht den Herstellungsprozess des Formteils, senkt die Produktionskosten pro Stück und ermöglicht eine größere Designflexibilität.

Die Arten des Umspritzens
Zu den Arten des Umspritzens gehören das sequenzielle Zweischussverfahren Umspritzen, Insert Molding und Multi-Shot-Spritzgießen (2K- und 3K-Spritzgießen oder mehr).
Sequentielles Umspritzen mit zwei Schüssen
Bei sequentiellen Zwei-Schuss Kunststoff-SpritzgussDie Spritzgießmaschine spritzt das erste Kunststoffharz in den ersten Formhohlraum (Substratform); nachdem das Material abgekühlt ist und die erste Kunststoffform gebildet hat, wird das Werkzeug geöffnet. Alle diese Verfahren sind die gleichen wie beim traditionellen Spritzgussverfahren.
Sobald die ersten Substrate vollständig fertiggestellt und abgekühlt sind, wird das Substrat in die zweite Form (Overmold) eingelegt, das Werkzeug geschlossen und dann das zweite Material eingespritzt. Das Verfahren ist dasselbe wie das herkömmliche Gießverfahren; der Unterschied besteht darin, dass das Substrat vor Beginn des Gießprozesses in die Kavität eingelegt wird.
Alle diese Gussverfahren werden mit herkömmlichen Spritzgussmaschinen durchgeführt.
Inertes Umspritzen
Umspritzung einsetzen verwendet vorgeformte Einsätze oder Metalleinsätze, die vor dem Einspritzen des zweiten Materials in die Form eingesetzt werden; sind die Einsätze aus Metall oder Messing, spricht man von Metall Einsatzspritzguss. Dieser Überspritzungsprozess, den wir häufig verwenden, zum Beispiel für das Einsetzen von Metallschrauben und Filtereinsatz-Formteildiese Art von Umspritzen verwendet eine herkömmliche Spritzgießmaschine, die die Metalleinsätze während eines einzigen Spritzgießzyklus in den Formhohlraum einbringt.
Wie die folgende Abbildung zeigt, ist der Einsatz Umspritzen mit inertem Metall. Diese Art von Umspritzen benötigt nur eine Spritzgussform; wenn der erste Einsatz jedoch aus einem Kunststoffteil besteht, benötigen wir eine zusätzliche Form für den ersten Kunststoffeinsatz.

Multi-Shot-Spritzgießen oder 2k-Spritzgießen
Das Mehrfachspritzgießen, manchmal auch 2-Schuss-Spritzgießen genannt, ist ebenfalls eine Art des Umspritzens. Für diese Spritzgießtechnik sind spezielle Spritzgießmaschinen erforderlich, die über zwei Spritzeinheiten verfügen. Die Einspritzzylinder können parallel oder rechtwinklig zueinander angeordnet sein. In dieser Maschine werden zwei Spritzgießwerkzeuge montiert; ein Spritzgießwerkzeug stellt das Substrat her, das andere ist für die Umspritzen Verfahren.
Die Formmaschine spritzt das erste Kunststoffharz in die erste Kavität, die auch als Trägerform bezeichnet wird. Sobald das Material abgekühlt ist und die erste Kunststoffform gebildet hat, öffnet sie das Werkzeug. Dieser Vorgang ist identisch mit dem traditionellen Spritzgussverfahren. Sobald die Formen geöffnet sind, dreht sich die bewegliche Hälfte um 180°, ohne dass das Substrat ausgeworfen wird. Anschließend werden die Formen geschlossen und der zweite Einspritzvorgang, der so genannte Overmold, eingeleitet.
Gleichzeitig spritzt er den ersten Schuss ein. Sobald die zweite Kavität ihren Formgebungsprozess beendet hat, öffnet sie die Werkzeuge erneut und wirft das überspritzte Produkt aus der Form aus. Während dieses Prozesses wird ein neues Substrat für den zweiten Zyklus erzeugt.
Dies ist ein vollständiger Zyklus für das 2k-Spritzgießverfahren.
TPE-Overmolding Technologie, Tipps und Probleme
TPE (thermoplastisches Elastomer) Kunststoffmaterialien werden im Spritzgussbereich häufig verwendet, insbesondere für umspritzte Teile. In der Umspritzen Markt werden über 80% umspritzter Teile von TPE-Überformung,
TPE Überformung ist das Spritzgießverfahren, bei dem TPE (thermoplastisches Elastomer)) wird auf ein starres Material (z. B. PC, PA66 oder ABS) entsprechend den spezifischen Anforderungen geformt. Das umspritzte TPE verbindet sich fest mit dem ersten Kunststoff und behält seinen endgültigen Verwendungszweck bei. Um zu verhindern, dass sich das TPE-Material vom zweiten Material ablöst, sind Materialauswahl und Teiledesign sehr wichtig.
A TPE Umspritzungshersteller berücksichtigt alle relevanten Faktoren bei der Auswahl der optimalen Herstellungsmethode für ein Kunststoff-Spritzgussteil und wählt zwischen dem 2K-Spritzguss und dem Overmolding-Verfahren. Zu den kritischen Faktoren gehören Produktionskapazität, Materialauswahl, verfügbare Ausrüstung und Arbeitskosten.
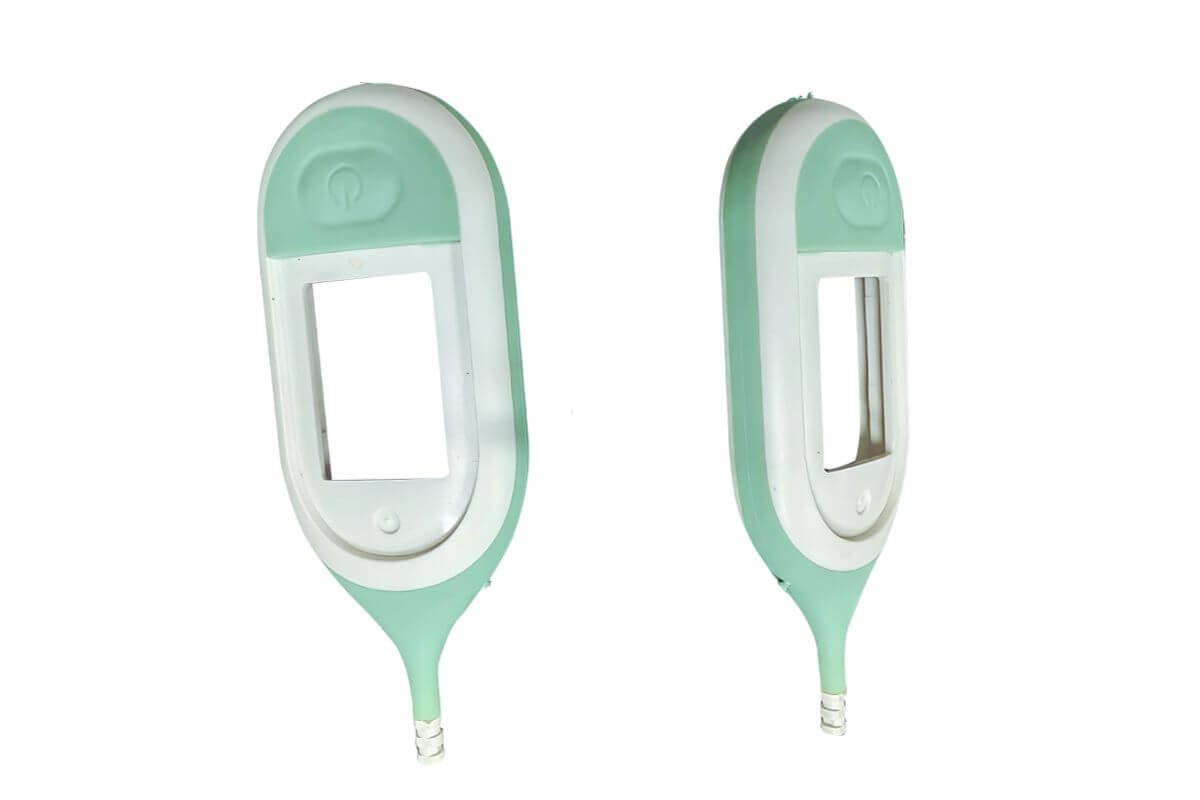
Normalerweise ist die Umspritzen Verfahren ist die beliebteste Wahl, wenn das Gesamtproduktionsvolumen weniger als 50.000 Stück beträgt. Diese Zahl ist nur ein Anhaltspunkt und nicht endgültig, da sie von der Größe und Komplexität der Teilekonstruktion abhängt. Bei höheren Produktionsanforderungen (Gesamtvolumen über 200.000 Stück) ist ein 2-Schuss-Spritzgießverfahren die bessere Wahl; natürlich hängt dies immer noch vom Teiledesign ab, da einige Teile nur mit einem Overmolding-Verfahren; zum BeispielDas unten abgebildete Teil kann nur mit dem Overmolding-Verfahren hergestellt werden.

In jedem TPE-Umspritzung oder 2K-Spritzgießen Prozesses ist es das wichtigste, eine maximale Haftung zwischen dem TPE und dem Substrat zu erreichen. Bei einigen TPE-Umspritzungen können sich die Haftfestigkeiten zwischen Mehrfachspritzguss und Umspritzung erheblich unterscheiden. Selbst wenn mit dem Two-Shot-Molding-Verfahren eine exzellente Haftung erzielt wird, kann das gleiche Material bei der Verwendung des Multi-Shot-Molding-Verfahrens eine geringe Haftfestigkeit aufweisen. Umspritzen. Zur Herstellung hochwertiger Fertigprodukte Overmolding- und 2K-FormprodukteEin gründliches Verständnis von TPEs, Teiledesign, technischen Kunststoffen und den Besonderheiten des Formgebungsverfahrens ist wichtig.
Tipps zur Auswahl von TPE-Umspritzmaterialien
Wir wissen, wie man hohe Qualität herstellt TPE-umspritzt Der wichtigste Faktor für die Qualität eines umspritzten Teils ist, wie gut die Verbindung zwischen den beiden Materialien ist. Wenn sich das TPE leicht vom Trägermaterial ablösen lässt, dann ist das Material ein Problem, unten finden Sie einige Tipps für die Materialauswahl.
Dicke des TPE-umspritzten Teils
Konstrukteure verlangen häufig das weichste TPE. Sie sind sich nicht bewusst, dass die weiche Härte eines TPE unterhalb einer bestimmten Dicke (in der Regel weniger als 0,1 mm) nicht viel zum "Abfedern" beiträgt. Dünnere TPE-Spritzgussteile fühlen sich härter an - der Härteeinfluss hängt von der Dicke ab. Mehrere eng beieinander liegende Rippen können die Illusion von Dicke erzeugen, ohne viel Material zu verbrauchen. Viele Griffe für Küchenutensilien verwenden diese Methode.
Härte des TPE-Kunststoffmaterials,
Die Weichheit des TPE-Materials muss bei der Herstellung von TPE-Umspritzunginsbesondere TPE ohne Dicke, die mehr als 0,5 mm beträgt. Um ein gutes Tastgefühl zu haben, müssen Sie möglicherweise verschiedene Arten von TPE Shore A Material zu testen, es sei denn, spezielle Funktion Anforderungen, normalerweise verwenden wir auf dem Markt wird von TPE Shore A 40 bis 60 reichen; wenn zu wenig, das kann eash zu Streifen aus dem Substrat; wenn die Härte zu hoch ist, kann das Tastgefühl nicht gut genug sein.
Tipps zur Auswahl des Substratmaterials
Im Vergleich zu TPE-Materialien sind Substratmaterialien einfacher auszuwählen; die meisten Materialien können Substrate sein, einschließlich Nylon/PA (PA66 oder PA66 GF30, PA6 oder PA6 GF30 Kunststoff), Polycarbonat (PC), Acrylnitril-Butadien-Styrol (ABS, PC/ABS, Acetal (POM), PMMA usw. Die endgültige Auswahl des Substratmaterials hängt vom endgültigen Verwendungszweck ab. Wenn Sie sich über das optimale Material für Ihre TPE-Umspritzteile nicht sicher sind, wenden Sie sich bitte an uns und wir geben Ihnen einige Empfehlungen.
Oberflächenbeschaffenheit auf Substrat und TPE-Umspritzung
Die Oberflächenbeschaffenheit des Substrats beeinflusst auch die Haftung des TPE-Gummis. Je stärker die Haftung, desto unwahrscheinlicher ist ein Ablösen. Normalerweise ist eine gute Politur zwischen der Verbindungsfläche zwischen TPE und Substrat und auf der TPE-Hohlraumseite erforderlich. Manchmal wirkt sich die Oberflächenbeschaffenheit auch auf die TPE-Umspritzung aus. Manchmal bleibt der TPE-Umspritzteil bei starker Politur der TPE-Hohlraumform an der Hohlraumseite haften. Das Hinzufügen einer kleinen VDI-Textur verbessert dies.

Tipps für das Design von TPE-Umspritzgussteilen
Das Design der Teile spielt, wie bereits erwähnt, eine entscheidende Rolle bei der Schaffung eines hochwertigen TPE-Umspritzung Produkt. Im Allgemeinen ist das Design des Substratteils ähnlich wie bei anderen Kunststoffspritzgussteilen. Weitere Einzelheiten finden Sie auf der Seite über Kunststoffteildesign für Spritzguss. Es gibt jedoch einige Faktoren, die sich auf die Verbindungsfläche zwischen dem Substrat und der TPE-Überlagerungsfläche auswirken. Es gibt kein Standarddesign für diese Fläche, da verschiedene Teile unterschiedliche Geometrien haben, aber es gibt einige wichtige Punkte, die Sie bei der Gestaltung des überlagerten Teils berücksichtigen müssen. Diese Faktoren werden sein:
Wie man die TPE-Überformung gut abdichtet und vor Gratbildung schützt, wenn man das Design des Überformungsteils erstellt:
TPE-Material weist leicht einen Grat auf (0,03 mm Spalt), und verklebbare TPE-Materialien erfüllen strengere Kriterien als Standard-TPE-Polymere. Das Gleiche gilt für die Konstruktion von Teilen. Im Gegensatz zum herkömmlichen Teiledesign muss bei der Konstruktion von Zweikomponententeilen die Schrumpfung von zwei verschiedenen thermoplastischen Materialien berücksichtigt werden. Sowohl das Substrat als auch die Umspritzung haben ihre eigenen Anschnitt- und Angusssysteme, die auf die jeweiligen Materialeigenschaften zugeschnitten sein müssen.
Um die beste Zykluszeit zu erreichen, müssen Substrat und Umspritzen Die Wandstärke sollte gleichmäßig sein. Bei den meisten Überspritzungsanwendungen gewährleistet eine Wandstärke von 1-3 mm eine zufriedenstellende Verklebung. Dickere Stücke sollten entkernt werden, um Schrumpfung, Gewicht und Zykluszeit zu reduzieren. Um Hinterfüllungen und Gaseinschlüsse zu vermeiden, sollten die Wanddickenübergänge schrittweise erfolgen. Fügen Sie den scharfen Konen einen Radius hinzu, um Spannungsprobleme zu verringern. Vermeiden Sie tiefe, nicht verfügbare Blindtaschen oder Rippen. Langzüge sollten einen Entformungswinkel von 3 bis 5 Grad haben, um die Entformung zu erleichtern. Bei überspritzten Verbindungen können tiefe Hinterschneidungen konstruiert werden, wenn beim Öffnen der Form ein vorlaufender Kern verwendet wird, das Teil keine scharfen Ecken aufweist und sich das Elastomer beim Auswerfen biegt.

Die meisten TPE-Mischungen weisen eine erhebliche Schrumpfung in Fließrichtung des Werkzeugs und eine mäßige Schrumpfung in Querrichtung auf. Nach dem Auswerfen aus dem Werkzeug kann sich die Umspritzmasse stärker zusammenziehen als das Substrat. Dadurch kann das Substrat gedehnt werden, in der Regel in Richtung des Überspritzungsmaterials. Dies gilt insbesondere für lange, dünne Teile oder Komponenten mit einem Substrat mit niedrigem Modul oder einem Substrat, das dünner ist als das über Schimmel. Verwenden Sie Trägermaterialien mit höherem Modul und Versteifungsrippen, um dies abzumildern. Dünnere Beschichtungen und Überspritzungen mit geringerer Härte sind hilfreich. Eine Verlagerung des Anschnitts zur Beeinflussung des TPE-Flusses kann ebenfalls helfen.
Wenn Sie das Design verbessern können, um eine festere Verbindung zwischen dem TPE-Material und dem Substrat zu gewährleisten, z. B. durch Vergrößerung der Querschnittsfläche, ohne die Funktionalität oder das Aussehen zu beeinträchtigen, wäre dies von Vorteil. Nachstehend finden Sie ein Beispiel für Tipps zum Design von Spritzgussteilen.

Vermeiden Sie die Gestaltung zu vieler getrennter Bereiche auf der TPE-Umspritzteilda dies den Prozess verkomplizieren kann. Umspritzungsherstellung und Formprozess. Besonders viele Bereiche sind auf die Trennlinie Bereich entworfen; dies wird schwer sein, den Blitz vollständig zu lösen, wenn Sie die TPE umspritzten Teil entwerfen, so einfach wie möglich zu gestalten, es sei denn, einige Funktion Zweck.

Tipps für die Gestaltung von Overmolds:
Wenn wir eine Spritzgussform für Umspritzen Teile, die erste Form (Substrat Werkzeug) werden wir Schwindung Rate nach Kunststoff Schwindung Rate hinzufügen, aber für die Überform (zweites Werkzeug), werden wir keine shinakge Rate auf die Injektion über Form hinzufügen.
Overmolding Kosten
Die Basis Umspritzkosten ist keine feste Zahl, die Kosten sind bei jeder Anwendung völlig unterschiedlich. Sie haben einen variablen Wert, der zwischen 1 und 10 Dollar liegen kann.
Dies ist eine extrem breite Preisspanne. Der richtige Wert ändert sich basierend auf mehreren Komponenten, die am Umspritzprozess beteiligt sind. Diese Faktoren, die die Kosten beeinflussen, sind:
Spritzgussausrüstung
Die Anschaffungskosten für Spritzgießmaschinen können je nach Anwendung und Typ stark variieren.
Es gibt kleine Spritzgießmaschinen, die Unternehmen im Haus haben. Dann gibt es große Spritzgießmaschinen, die in der Regel von Dienstleistern und Unternehmen der verarbeitenden Industrie mit großem Produktionsvolumen eingesetzt werden.
Professionelle Industrie Umspritzen Die Ausrüstung kostet zwischen $50.000 und $200.000. Hinzu kommen möglicherweise noch Versandkosten. Diese Maschinen sind nicht für Amateure und Bastler geeignet, da sie geschultes Personal benötigen.
Herstellungskosten für Overmold
Während die Umspritzen Ausrüstung ist eine einmalige Investition, die die über Schimmel Jedes kundenspezifische Design ist mit zusätzlichen Kosten verbunden, und jedes einzelne Produktdesign erfordert eine einzigartige Umspritzform. Die Herstellungskosten für die Umspritzungsform sind einer der wichtigsten Kostenfaktoren für umspritzte Teile.
Diese Mehrkosten können je nach Teilekonstruktion, Teilegröße und der für die Herstellung der Formen erforderlichen Qualität variieren. Im Allgemeinen werden für dieses Ziel drei Faktoren verwendet, die im Folgenden aufgeführt sind:?
Designkomplexität
Hochkomplexe Entwürfe, die eine komplexe Umspritzung erfordern. Dazu gehören oft Merkmale wie mehrere Hohlräume, komplizierte Geometrien, Schieber und Heber. Diese Elemente erfordern einen hohen technischen Aufwand, eine längere Entwicklungszeit und zusätzliche Herstellungskosten, was die Kosten für die Umspritzungswerkzeuge erhöht.
Teilegröße
Eine große Form erfordert einen großen Formsockel und eine große Formmaschine, was die Kosten für die Form und die Stückkosten des Formteils erhöht.
Arbeitskosten
Über Schimmel ist in der Regel schwieriger als normale Formen, da sie eine perfekte Formanpassung erfordern, insbesondere wenn TPE auf das Substrat überspritzt wird. TPE ist sehr leicht zu entgraten, und es werden qualifizierte Techniker benötigt, um die Maschinen zu überwachen, Qualitätskontrollen durchzuführen und die Formanpassung vorzunehmen, was die Arbeitskosten erhöht,
Da das Umspritzen in der Regel ein manuelles oder robotergestütztes Vorladen der Substrate in die Kavität erfordert, sind die Kosten für die Formgebung wesentlich höher als die Kosten für die traditionelle Formgebung.
Abfallkosten
Der Materialabfall durch Angüsse, Angusskanäle und Ausschussteile erhöht die Kosten. Beim Umspritzen fallen mehr Ausschusskosten an als bei herkömmlichen Verfahren; wenn ein Teil ausgeschieden wird, bedeutet dies, dass auch das Substrat verschwendet wird. Der Einsatz von Heißkanalsystemen kann den Ausschuss durch den Wegfall von Angüssen minimieren, aber diese Systeme sind mit höheren Anfangsinvestitionen verbunden.
Abschließende Zusammenfassung der Umspritzkosten
Wenn Sie suchen Umspritzen Teile für Ihr kundenspezifischer Kunststoff-Spritzguss Teile, dann brauchen Sie keine Kosten für die Spritzgussausrüstung zu zahlen, weil Ihr Lieferant diese haben sollte, aber Sie müssen für die Kosten für die Form, die Kosten für das Spritzgussverfahren, die Materialkosten, die Verpackungskosten und so weiter zahlen. Wenn Sie den Preis für Ihr Produkt wissen wollen Umspritzen kontaktieren Sie uns bitte und wir werden Ihnen innerhalb von 24 Stunden ein Angebot unterbreiten.

So reduzieren Sie die Kosten für das Umspritzen
Umspritzen ist aufgrund seiner Kosteneffizienz und Zuverlässigkeit das bevorzugte Herstellungsverfahren.
Obwohl das Verfahren im Vergleich zu seinen Alternativen erschwinglich ist, können Sie die Kosten weiter senken. Zu diesem Zweck gibt es einige Punkte, die Sie berücksichtigen sollten:
Optimierung der CAD-Konstruktion
Ein einzelnes Teil kann über verschiedene CAD-Designs angegangen werden. Allerdings ist nicht jede Designidee perfekt. Einige Designs für dasselbe Teil können zu Zeit- und Ressourcenverschwendung führen. Die Vereinfachung der Teilekomplexität durch effizientes CAD-Design gewährleistet daher eine optimale Ressourcennutzung.
Reduzierung der Teilegröße
Größere Teile sind nicht immer hervorragende Teile. Wenn die Größe der Teile steigt, steigen auch die Kosten für die für die Teile benötigten Spritzgussformen. Wenn der gleiche Prozess durch Verkleinern der Teilegröße erreicht werden kann, ist es eine gute Idee, sich dafür zu entscheiden.
Wiederverwendung über Formen
Nutzen Sie die überzähligen Formen voll aus, indem Sie sie für viele Anwendungen wiederverwenden. Sie können nicht nur dieselbe Form für dasselbe Teil verwenden, sondern auch für ähnliche Teile. Wenn Sie ein ähnliches Teil entwerfen, können Sie sogar austauschbare Kavitäten und Kerne verwenden, um die Werkzeugkosten zu senken.
Verwendung der DFM-Analyse (Design for Manufacturing)
DFM steht für Design for Manufacturing. DFM beim Umspritzen bezieht sich auf die Herstellung eines Teils, das den Zielen des Kunden dient und innerhalb seines vorgegebenen Budgets liegt.
Eine gründliche DFM-Analyse hilft dabei, das Design mit den Fertigungsmöglichkeiten abzustimmen, z. B. um sicherzustellen, dass das Design die funktionalen Anforderungen ohne unnötige Komplexität erfüllt, und um kostengünstigere thermoplastische Elastomere (TPEs) zu verwenden, die mit dem Substrat kompatibel sind, was die Kosten senken kann. Weiter zu Design für die Fertigung Seite, um mehr zu erfahren.
Reduzieren Sie die Zykluszeiten so weit wie möglich
Es besteht ein direkter Zusammenhang zwischen der Reduzierung der Zykluszeiten und der Verbesserung der betrieblichen Effizienz und der Kosten:
Optimierte Kühlkanäle: Eine bessere Gestaltung der Kühlkanäle in der Form kann die für die Abkühlung benötigte Zeit reduzieren und die Qualität des Teils erhöhen, wie dies auch bei herkömmlichen Formen der Fall ist.
Verringern Sie die Menge des Materialabfalls
Ein effizienter Materialeinsatz ist ein wichtiger Faktor bei der Kostenreduzierung. Für Produkte mit hohen Stückzahlen sollten Heißkanäle verwendet werden, um die Menge an Ausschuss zu reduzieren, die bei Angüssen und Kanälen anfällt.
Ein wichtiger Schritt im Recyclingprozess ist die Beimischung von Mahlgut, wobei sichergestellt werden muss, dass der Anteil des Mahlguts die Qualität des Artikels nicht beeinträchtigt.
Vergewissern Sie sich, perfekte Form Montage kann der Abfall als auch zu reduzieren, verwenden Sie stabile Spritzgießmaschine kann der Abfall Kosten zu reduzieren.

Vorteile des Spritzgussverfahrens
- Im Vergleich zum 2K-Spritzgießen, Umspritzen ist einfacher zu fertigen. Mit einer normalen Spritzgussmaschine können Sie zwei oder drei verschiedene Farben in einem Formteil oder zwei oder drei verschiedene Materialien in einem Endteil herstellen.
- Für einige kleine Mengen an zweifarbigen Spritzgussteilprojekten müssen Sie keine 2K-Spritzgießmaschine umdrehen oder mieten; mit dem umspritzt Verfahren ist der beste und kostengünstigste Weg, die Kundenanforderungen zu erfüllen.
- Es erhöht die gestalterische Vielfalt und wertet das Endprodukt auch in vielen Materialkompositionen auf.
- Durch die reduzierten Montagekosten werden weniger Nebentätigkeiten oder -prozesse an den Endprodukten durchgeführt. Dadurch sinken die Arbeitskosten. Auch nach der Herstellung fallen keine weiteren Kosten an.
- Die Teile weisen eine hohe Stabilität und Beschaffenheit auf, da sie durch die mechanische Verzahnung eine Einheit bilden.
- Produkte umspritzt aus Kunststoff weisen aufgrund der optimalen Strukturierung der Kunststoffharze eine hohe Vibrations- und Stoßfestigkeit auf.
- Die Kunststoffformteile sind zuverlässiger, da sie in der Produktionsphase nicht verklebt werden.
- Die Endprodukte entsprechen dem gewünschten Standard, beispielsweise mit auffälligen Designs und festen Komponenten.
Nachteil des Spritzgießens gegenüber dem Gießen
- Seit der über Formen Da beim 2K-Spritzgießverfahren das erste Substratteil in eine andere Form umgelagert wird, ist die Toleranz nicht so groß wie beim 2K-Spritzgießverfahren.
- Die Produktionskapazität ist nicht so effizient wie beim 2K-Spritzgießen, da Roboter oder Handarbeit erforderlich sind, um das Substrat in das umspritzte Werkzeug einzulegen. Dies erfordert Zeit, und die Formgebungsparameter sind manchmal nicht stabil, insbesondere wenn sich zwei oder mehr Substrate in einem Werkzeug befinden. Dies führt zu zusätzlichen Problemen und einer höheren Abfallrate, so dass doppelt so viel Abfall anfällt (vom Substrat und vom umspritzten Material).
- Mit dem Umspritzverfahrengibt es weniger Auswahlmöglichkeiten in Bezug auf die Kunststoffkompatibilität. Einige Materialien lassen sich möglicherweise nicht gut miteinander verbinden oder halten den hohen Temperaturen und Drücken des Spritzgießverfahrens nicht stand.
- An den Endprodukten des Umspritzens werden keine sekundären Verfahren durchgeführt. Wenn das Kunststoffmaterial kalt wird, kommen alle Aktivitäten und Anpassungen zum Stillstand.
- In Fällen, in denen Produkte knapp sind, ist es teuer, einen solchen Vorgang durchzuführen. Man braucht jemanden, der das Substrat in die Gussform einbringt, wodurch sich die Zykluszeit und die Produktionskosten entsprechend erhöhen.
- Das Overmolding-Verfahren erfordert in der Regel zwei Formen, eine für das Substrat und eine für das Overmolding, so dass die anfänglichen Werkzeugkosten höher sind.
- Umspritzen ist ein komplexeres Verfahren als das herkömmliche Spritzgießen und erfordert eine genaue Abstimmung zwischen den beiden Einspritzsystemen und eine geeignete Werkzeugkonstruktion.
- Wenn beim Umspritzen ein Problem auftritt, kann die Fehlersuche und -behebung beim Umspritzen schwieriger sein als beim herkömmlichen Spritzgießen.
Was ist 2K-Spritzguss? (Zweikomponenten-Spritzguss)
Zweikomponenten-Spritzgussoder 2K-Spritzgießen ist ein Herstellungsverfahren, bei dem zwei Farben oder Materialien in einem Kunststoffteil verarbeitet werden. Beim 2K-Spritzgießen werden mit einer 2K-Spritzgießmaschine zwei Materialien oder zwei verschiedene Materialfarben in einem Kunststoffteil vereint.
Der chemische Bindungsprozess in diesem Verfahren ist sehr wichtig, da er zwei oder mehr Materialien zu einem Teil verbinden kann. Bei der Verwendung der 2K-Spritzgusstechnologie ist die Materialauswahl ein wichtiger Faktor für den Erfolg des Projekts.

Vorteile des 2K-Spritzgusses
2K Spritzguss bietet eine Reihe von Vorteilen gegenüber dem traditionellen Ein-Material-Spritzgießen. Einige dieser Vorteile sind:
Kosteneffizient
Die 2K-Spritzgießverfahren kombiniert zwei kompatible Materialien in einem einzigen Maschinenzyklus. Er beginnt mit dem Einspritzen des ersten Materials in die Primärform. Die bewegliche Hälfte dreht sich dann um 360 Grad und schließt sich, um den Kunststoff für das zweite Material auszuwerfen, das in die sekundäre Kavität gespritzt wird. in der Hauptzeit arbeitet die erste Einspritzung synchron.
Bei dieser nahtlosen Technik, die eine qualitativ hochwertige Verbindung zwischen den Materialien garantiert, ist die Verwendung von Klebstoffen oder eine weitere Montage nicht erforderlich.
Da bei diesem Verfahren nur ein einziger Zyklus anstelle separater Maschinenzyklen verwendet wird, sind die Kosten für jeden Produktionslauf geringer und es werden weniger Mitarbeiter für die Herstellung des Endprodukts benötigt, während gleichzeitig mehr Artikel pro Durchlauf geliefert werden. Außerdem wird eine starke Verbindung zwischen den Materialien gewährleistet, ohne dass eine zusätzliche Montage in der Fertigungslinie erforderlich ist.
Verbesserte Effizienz
Zweikomponenten-Spritzguss ermöglicht die Herstellung mehrerer Komponenten mit einem einzigen Werkzeug, wodurch der Arbeitsaufwand für die Herstellung Ihrer Teile sinkt und das Zusammenfügen oder Schweißen von Komponenten nach dem Gießprozess entfällt.
Bessere Qualität
Das Two-Shot-Verfahren wird in einem Werkzeug ausgeführt und ermöglicht geringere Toleranzen als das Overmolding-Verfahren, ein hohes Maß an Genauigkeit und Wiederholbarkeit sowie eine geringere Ausschussquote.
Lösen Sie die Probleme bei der Teilekonstruktion
Zweikomponenten-Spritzguss ermöglicht die Erstellung komplexer Formendesigns mit verschiedenen Materialien für Funktionen, die durch nachträgliche Formprozesse nicht erreicht werden können.

Nachteile des 2K-Spritzgusses
2K Spritzguss hat viele Vorteile, aber wie alles, hat es seine Vor- und Nachteile.
Ein Nachteil von 2K Spritzguss Die Herstellung von 2K-Spritzgießwerkzeugen ist schwieriger als die Herstellung von zwei separaten herkömmlichen Werkzeugen, da die beiden Werkzeuge in derselben Maschine (einer Zwei-Schuss-Spritzgießmaschine) laufen. Daher sind zwei Werkzeuge erforderlich, die problemlos umgeschaltet werden können.
Außerdem ist die 2K Spritzguss Verfahren muss eine 2K-Spritzgießmaschine verwendet werden, was die Maschine ebenfalls teurer macht und einen speziellen technischen Bediener zur Einstellung der Maschine erfordert. Auch dies ist mit höheren Kosten verbunden als bei herkömmlichen Spritzgusswerkzeugen. Letztendlich erhalten wir die 2K Spritzguss Kosten durch Reduzierung des Arbeits- und Montageaufwands, da das manuelle Aufbringen beispielsweise einer Dichtung nicht mehr notwendig ist. Dadurch entfällt ein Montageschritt.
Ein weiterer Nachteil des 2K-Spritzgusses ist, dass er das Recycling von Kunststoffteilen erschwert, da oft zwei verschiedene Kunststoffe gesammelt werden. Selbst wenn die Kunststoffe „aus derselben Familie“ stammen, ist die Qualität der Rückflüsse sehr gering, was die Wiederverwendung des Kunststoffs für eine Anwendung mit hohem Standard erschwert.
So wählen Sie Overmolding- und 2K-Spritzgussdienste aus
Sie haben möglicherweise Fragen dazu, wann Sie Überformung verwenden müssen und wann Sie das 2K-Spritzgussverfahren verwenden sollten. Hier sind einige einfache Vorschläge:
- Wenn die Menge des Overmolding oder 2K-Spritzgussteil nur einige Tausend oder Zehntausend beträgt, empfiehlt es sich, die Umspritzen Verfahren anstelle des 2k-Verfahrens, da es die Werkzeugkosten erheblich senken kann.
- Wenn Sie mehr als 500.000 Teile benötigen, ist das 2K-Spritzgießen das kostengünstigste Herstellungsverfahren. Dies ist auf die hohen Arbeitskosten zurückzuführen, die mit Umspritzen und die hohen Anfangskosten, die mit 2K-Formen, Two-Shot-Spritzgießmaschinen und der dazugehörigen Ausrüstung verbunden sind.
- Umspritzen ist für einige Teile die einzige verfügbare Methode, während für andere das Doppelspritzgießverfahren erforderlich ist. Dies hängt von der Struktur des Teils ab. Wenn Sie sich unsicher sind, senden Sie Ihre Daten an info@plasticmold.net. Wir können dies für Sie überprüfen und Ihnen einen Preis als Referenz nennen.
Suchen Sie nach einem Umformungs- oder 2K-Spritzgussservice?
Sincere Tech ist einer der besten Spritzgussunternehmen in China. Wenn Sie suchen Umspritzen, Einsatzformteil, 2K-Formteiloder andere kundenspezifische Formen, senden Sie uns Ihre 3D-Design-Zeichnung und Ihre Anforderungen; wir werden Ihre Daten niemals an Dritte weitergeben. Wir sind bereit, einen Vertrag zu unterzeichnen NDA Dokument, um die Sicherheit Ihres Projekts zu gewährleisten.
Wir bieten Ihnen den wettbewerbsfähigsten Preis für hochwertige Spritzgussteile, 2K-Werkzeuge und -Gussformen, Kunststoffwerkzeuge und Kunststoffteile für eine langfristige Geschäftsbeziehung und schlagen Ihnen das beste Spritzgussverfahren für Ihre Produkte vor.
Mehr als 18 Jahre Erfahrung in der Herstellung von Kunststoffformen und kundenspezifischen Formen in den Bereichen Umspritzen, 2K-Formenbau, Druckguss, maschinelle Bearbeitung usw. sowie 18 Jahre fließende Kommunikation in technischem Englisch (die Kommunikation in technischem Englisch ist für die Zusammenarbeit mit weltweiten Kunden sehr wichtig).
Kleinaufträge werden angenommen. Wichtigste Exportmärkte: Asien, Australien, Mittel- und Südamerika, Osteuropa, Nordamerika, Westeuropa und die ganze Welt.