Resumen diferencia entre sobremoldeo y moldeo 2k
Mientras que la inyección sobremoldeado y el moldeo por inyección 2K (también conocido como moldeo por inyección de 2 disparos) comparten muchas similitudes, también tienen algunas diferencias clave. Consulte a continuación las diferencias entre estos dos procesos de moldeo:
Inyección sobremoldeado consiste en utilizar una máquina de inyección estándar de boquilla única para combinar dos tipos distintos de materiales en un único producto sólido. El sitio sobremoldeado el proceso de fabricación consiste en desplazar la primera pieza (pieza de sustrato) o las plaquitas metálicas al molde posterior (sobre moho) para crear el producto final. Puede utilizar esta tecnología para añadir un agarre suave al tacto al mango de una herramienta o para crear un producto con varios colores o texturas.
Moldeo por inyección 2KEl moldeo por inyección 2K, también conocido como moldeo por inyección multidisparo, moldeo por inyección de 2 disparos o moldeo por inyección doble, consiste en utilizar una máquina de inyección 2K especializada para inyectar simultáneamente dos o tres materiales (colores) en el mismo molde. De hecho, la máquina de inyección 2K tiene en realidad dos moldes instalados. A diferencia de sobremoldeado, la máquina de moldeo 2K inyecta simultáneamente ambos materiales, uniéndolos totalmente una vez finalizado el proceso de moldeo. El proceso de moldeo 2K, aunque complejo, se caracteriza por su rapidez, eficacia y alta calidad.
En comparación con ambas tecnologías de fabricación, el utillaje de inyección 2K ofrece una calidad y una eficiencia de producción superiores. Sin embargo, debido al elevado coste de la máquina de moldeo por inyección 2K, sobremoldeado a veces sirve de sustituto. Por otra parte, el coste de una pieza sobremoldeada es superior al de una pieza moldeada por inyección 2K. Sin embargo, para volúmenes bajos de Piezas de moldeo de 2 colores, sobremoldeo por inyección puede utilizar cualquier máquina de moldeo por inyección estándar para producir el sobremoldeado partes.
Al diseñar piezas de plástico multimaterial o bicolor, es fundamental elegir el proceso de moldeo adecuado en función de las necesidades de diseño y producción de la pieza. Tanto sobremoldeo y moldeo por inyección 2K tienen sus propias ventajas e inconvenientes. Algunos de los productos moldeados por inyección sólo pueden crearse con la sobremoldeado mientras que algunas de las piezas moldeadas por inyección sólo pueden fabricarse con el proceso de moldeo por inyección 2K; esto depende del diseño de la geometría de la pieza de plástico.
Si ambos procesos de moldeo pueden producir las piezas de plástico, el proceso de moldeo 2K será el más eficaz para la producción de grandes volúmenes.
Ambos sobremoldeado y el moldeo por inyección 2K pueden utilizarse para crear productos con múltiples materiales o capas, pero la diferencia clave es que en el sobremoldeo, dos materiales se producen por separado (precargando el sustrato en el segundo molde), mientras que en el moldeo por inyección 2K, dos materiales se forman juntos en el mismo proceso (por supuesto, se necesita una máquina especializada).
¿Qué es el sobremoldeo?
Sobremoldeado, o sobre moho es un proceso de fabricación que consiste en moldear un plástico sobre otro material para fusionarlo y crear un único producto final. En plástico sobremoldeadoEn este caso, se necesitan dos moldes distintos: el sustrato, que es la primera herramienta, y el sobremolde, que es el segundo molde. Normalmente, el segundo molde produce material elastómero termoplástico (TPE), pero no siempre es así. Si el sustrato son componentes mecanizados de metal o latón, normalmente lo llamamos moldeo por inserción, y el moldeo por inserción sólo necesita un molde (sobremoldeo) para terminar el proceso de fabricación.
Los materiales más utilizados para el plástico sobremoldeado son de elastómero termoplástico (TPE), de caucho o del mismo material que el sustrato pero en diferentes colores. Hoy nos centraremos principalmente en el sobremoldeado que utiliza materiales TPE, ampliamente utilizados en diversas industrias. Los sustratos rígidos pueden estar hechos de una amplia gama de materiales, como polietileno (PE), polipropileno (PP), policarbonato (PC), nailon (PA6 o PA66), acrilonitrilo butadieno estireno (ABS) polimetilmetacrilato (PMMA), poliestireno (PS), poliestireno de alto impacto (HIPS), óxido de polifenileno (PPO), acrilonitrilo butadieno estireno (ABS), o cualquier otro material especial que pueda utilizarse como sustrato.
El material de sobremoldeo suele ser TPE, caucho, TPU o el mismo material que el sustrato pero en distintos colores. Los materiales sobremoldeados se unen fuertemente a sus sustratos, lo que garantiza su durabilidad a largo plazo y un rendimiento óptimo en los entornos previstos. El sobremoldeo elimina la necesidad de utilizar adhesivos para unir elastómeros termoplásticos (TPE) a sustratos duros. El sitio sobremoldeado simplifica el proceso de fabricación de moldes, reduce los costes de producción unitarios y permite una mayor flexibilidad de diseño.

Los tipos de sobremoldeo
Los tipos de sobremoldeo incluyen el secuencial de dos disparos sobremoldeadomoldeo por inserción y moldeo por inyección multidisparo (moldeo por inyección 2K y 3K, o más).
Sobremoldeo secuencial de dos disparos
En secuencial de dos disparos sobremoldeo por inyección de plásticoEn el proceso de moldeo por inyección, la máquina inyecta la primera resina plástica en la primera cavidad del molde (molde de sustrato); después de que el material se enfríe y forme la primera forma plástica, abre la herramienta. Todos estos procesos de moldeo son los mismos que los del moldeo por inyección tradicional.
Una vez que los primeros sustratos están completamente acabados y enfriados, se inserta el sustrato en el segundo molde (sobremoldeado), se cierra la herramienta y, a continuación, se inyecta el segundo material. El proceso también es el mismo que el del moldeo tradicional; la diferencia estriba en precargar el sustrato en la cavidad antes de iniciar el proceso de fabricación del molde.
Todos esos procesos de moldeo se harán con máquinas de inyección tradicionales.
Sobremoldeo inerte
Insertar sobremoldeo utiliza insertos preformados o insertos metálicos colocados en el molde antes de inyectar el segundo material; si los insertos son metálicos o de latón, entonces lo llamamos metálico moldeo por inserción. Este proceso de sobremoldeo, que utilizamos mucho, por ejemplo, el moldeo por inserción de tornillos de metal y moldeo de insertos filtrantesEste tipo de sobremoldeado utiliza una máquina de moldeo por inyección tradicional para proceder, que introduce los insertos metálicos en la cavidad del molde durante el ciclo único de moldeo por inyección.
Como muestra la siguiente imagen, el inserto sobremoldeado con metal inerte. Este tipo de sobremoldeado sólo requiere un molde de inyección; sin embargo, si el primer inserto está hecho de una pieza de plástico, necesitaremos un molde adicional para la primera pieza de inserto de plástico.

Moldeo por inyección multidisparo o moldeo por inyección 2k
El moldeo por inyección multidisparo, a veces llamado moldeo por inyección de 2 disparos, es también un tipo de sobremoldeo. Esta tecnología de moldeo requiere máquinas de moldeo por inyección especializadas, que tienen dos unidades de inyección. Los barriles de inyección pueden ser paralelos o perpendiculares entre sí. Habrá dos moldes de inyección montados en esta máquina; una herramienta de inyección hace el sustrato, y la otra es para el sobremoldeado proceso.
La máquina de moldeo inyecta la primera resina plástica en la primera cavidad, también conocida como molde de sustrato. Una vez que el material se enfría y forma la primera figura de plástico, abre la herramienta. Este proceso es idéntico al de la fabricación por inyección tradicional. Una vez abiertos los moldes, la mitad móvil gira 180° sin expulsar el sustrato. A continuación, cierra los moldes e inicia la segunda inyección, también conocida como sobremoldeo.
Simultáneamente, inyecta el primer disparo. Una vez que la segunda cavidad completa su proceso de moldeo, abre de nuevo las herramientas y expulsa el producto sobremoldeado del sobremolde. Durante este proceso, se genera un nuevo sustrato para el segundo ciclo.
Se trata de un ciclo de moldeo completo para el proceso de moldeo por inyección 2k.
Sobremoldeo de TPE Tecnología, consejos y problemas
TPE (elastómero termoplástico)) Los materiales plásticos se utilizan mucho en el campo del moldeo por inyección, especialmente para las piezas sobremoldeadas. En el sobremoldeado mercado, más de 80% de piezas sobremoldeadas son fabricadas por Sobremoldeado TPE,
Sobremoldeado TPE es el proceso de moldeo por inyección en el que el TPE (elastómero termoplástico) se moldea sobre un material rígido (por ejemplo, PC, PA66 o material ABS) de acuerdo con el requisito específico. El TPE sobremoldeado se unirá fuertemente al primer plástico y mantendrá su finalidad de uso final. Para evitar que el material TPE se desprenda del segundo material, la selección del material y el diseño de la pieza son muy importantes.
A TPE fabricante de sobremoldeo tendrá en cuenta todos los factores relevantes a la hora de seleccionar el método de fabricación de moldeo óptimo para una pieza de moldeo por inyección de plástico, eligiendo entre el moldeo 2K y el proceso de sobremoldeo. Entre los factores críticos se incluyen la capacidad de producción, la selección de materiales, el equipo disponible y los costes de mano de obra.
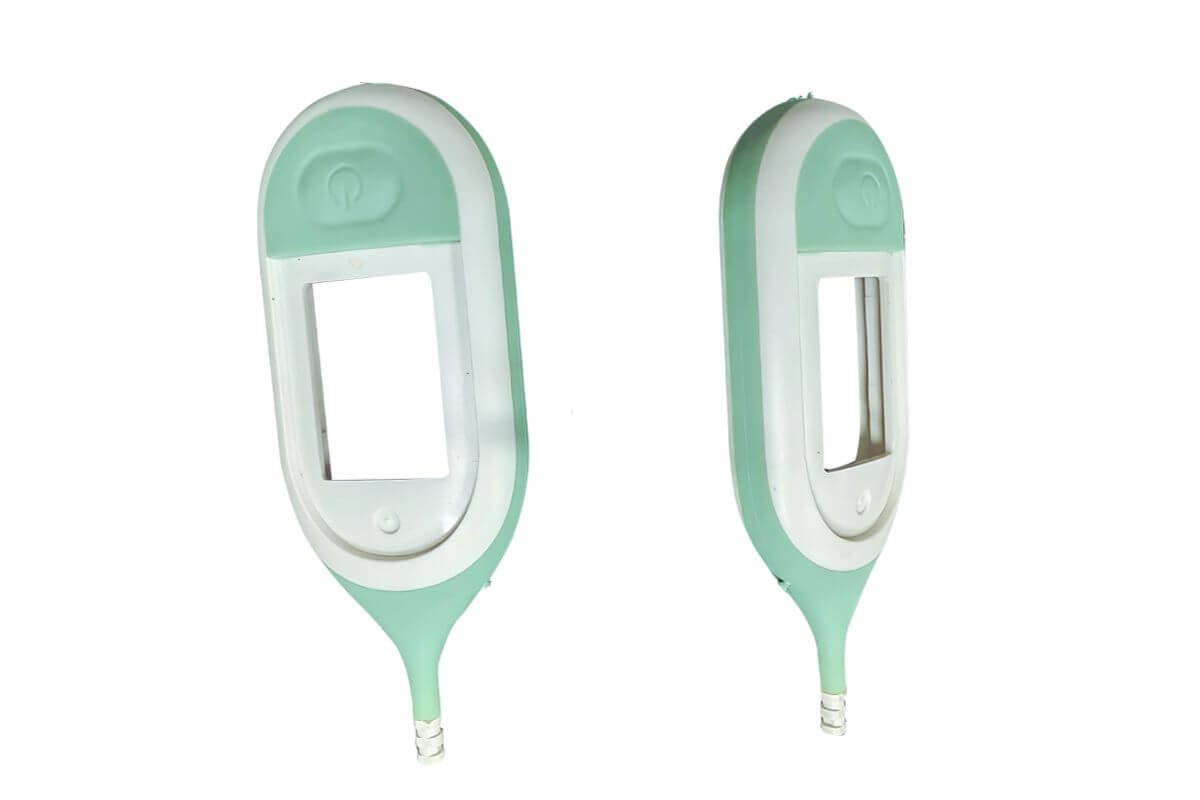
Normalmente, el sobremoldeado es la opción más popular cuando el volumen total de producción es inferior a 50.000 piezas. Esta cifra es sólo una referencia y no definitiva porque depende del tamaño y la complejidad del diseño de la pieza. Para volúmenes de producción superiores (más de 200.000 unidades), un proceso de moldeo por inyección de 2 disparos será la mejor opción; por supuesto, esto sigue dependiendo del diseño de la pieza, ya que algunas piezas sólo pueden fabricarse con un proceso de moldeo por inyección de 2 disparos. proceso de sobremoldeo; por ejemplola pieza de abajo sólo puede crearse con el proceso de sobremoldeo.

En cada Sobremoldeo de TPE o moldeo por inyección 2K proceso, la cuestión número uno es lograr la máxima adhesión entre el TPE y el sustrato. Algunos sobremoldeados de TPE pueden tener resistencias de adhesión significativamente diferentes entre el multidisparo y el sobremoldeado. Incluso si se produce una unión excelente con el moldeo de dos disparos, el mismo material puede tener una fuerza de unión baja cuando se utiliza sobremoldeado. Así, para fabricar productos acabados de alta calidad productos de sobremoldeo y moldeo 2KEs importante conocer a fondo los TPE, el diseño de piezas, los plásticos técnicos y las particularidades del proceso de moldeo.
Consejos para la selección de materiales de sobremoldeo de TPE
Como sabemos que para fabricar Sobremoldeado TPE El factor número uno para definir la calidad de la pieza sobremoldeada es la calidad de la fusión entre los dos materiales, si el TPE es fácil de separar del sustrato entonces el material será un problema, a continuación hay algunos consejos para la selección de materiales, siguiendo estos consejos encontrará el material más adecuado para la pieza sobremoldeada.
Espesor de la pieza sobremoldeada de TPE
Los diseñadores suelen pedir el TPE más blando. No se dan cuenta de que el durómetro blando de un TPE no proporciona mucha "amortiguación" por debajo de un grosor determinado (normalmente menos de 0,1 mm). Las piezas sobremoldeadas de TPE más finas parecen más duras: el impacto de la dureza depende del grosor. Varias nervaduras poco espaciadas pueden producir la ilusión de grosor sin utilizar mucho material. Muchos mangos de utensilios de cocina utilizan este método.
Dureza del material plástico TPE,
Hay una suavidad del material TPE que debe seleccionar cuando haga Sobremoldeo de TPE, especialmente TPE sin espesor, que es más de 0,5 mm. Para tener una buena sensación al tacto, es posible que tenga que probar diferentes tipos de material TPE shore A, a menos que los requisitos especiales de función, normalmente utilizamos en el mercado oscilará entre TPE Shore A 40 a 60; si es demasiado poco, que puede eash a desprenderse del sustrato; si la dureza es demasiado alta, la sensación al tacto puede no ser lo suficientemente bueno.
Consejos para seleccionar el material del sustrato
En comparación con el material TPE, los materiales de sustrato serán más fáciles de elegir; la mayoría de los materiales pueden ser sustratos, incluyendo nylon/PA (PA66 o PA66 GF30, PA6 o Plástico PA6 GF30), Policarbonato (PC), Acrilonitrilo Butadieno Estireno (ABS, PC/ABS, Acetal (POM), PMMA, etc. La selección final del material del sustrato depende del propósito final. Si no está seguro del material óptimo para sus piezas sobremoldeadas de TPE, póngase en contacto con nosotros y le daremos algunas recomendaciones.
Acabado superficial del sustrato y del sobremoldeado TPE
El acabado de la superficie del sustrato también afectará a la adherencia del caucho TPE. Cuanto más fuerte sea la adhesión, menos probable es que se desprenda, normalmente será un buen pulido entre la superficie de fusión entre el TPE y el sustrato, en el lado de la cavidad de TPE, el acabado de la superficie también afectará al sobremoldeo de TPE, en algún momento el pulido higi al molde de la cavidad de TPE, la parte de sobremoldeo de TPE se pegará al lado de la cavidad, añadir un poco de textura VDI pequeña mejorará esto.

Consejos para el diseño de piezas de sobremoldeo de TPE
El diseño de las piezas, como ya se ha dicho, desempeña un papel crucial en la creación de un producto de alta calidad. Sobremoldeo de TPE producto. En general, el diseño de la pieza de sustrato es similar al de otras piezas de moldeo por inyección de plástico. Para más detalles, consulte la página sobre diseño de piezas de plástico para moldeo por inyección. Pero hay algunos factores en el área de fusión entre el sustrato y el área de sobremoldeo del TPE; no hay un diseño estándar para esta área ya que las diferentes piezas tienen diferentes geometrías, pero hay algunos puntos clave en los que hay que pensar cuando se hace el diseño de la pieza sobremoldeada. Estos factores serán:
Cómo sellar bien el sobremoldeo de TPE y provent de flash Cuando se hace el diseño de la pieza de sobremoldeo:
El material TPE muestra fácilmente destellos (separación de 0,03 mm), y los materiales TPE adheribles cumplen criterios más estrictos que los polímeros TPE estándar. Lo mismo ocurre a la hora de diseñar piezas. A diferencia del diseño de piezas tradicional, los diseños de piezas de dos componentes deben tener en cuenta la contracción de dos materiales termoplásticos diferentes. Tanto el sustrato como el sobremoldeo tienen sus propios sistemas de entrada y salida, que deben adaptarse a las propiedades individuales del material utilizado.
Para cumplir con el mejor tiempo de ciclo, sustrato y sobremoldeado El grosor de la pared debe ser constante. En la mayoría de las aplicaciones de sobremoldeo, un grosor de pared de 1 a 3 mm garantiza una unión satisfactoria. Las piezas más gruesas deben descorazonarse para reducir la contracción, el peso y el tiempo de ciclo. Para evitar rellenos y trampas de gas, las transiciones de espesor de pared deben ser graduales. Añada radio a los conos afilados para reducir los problemas de tensión. Evite las cavidades o nervaduras ciegas, profundas y no disponibles. Las embuticiones largas deben tener un ángulo de desmoldeo de 3-5 grados para facilitar el desmoldeo. En los compuestos sobremoldeados, pueden diseñarse rebajes profundos si se utiliza un núcleo de avance cuando se abre el molde, la pieza no tiene esquinas afiladas y el elastómero se dobla durante la expulsión.

La mayoría de los compuestos de TPE presentan una contracción significativa en la dirección de flujo de la herramienta y una contracción moderada en sentido transversal. Tras la expulsión de la herramienta, el compuesto de sobremoldeo puede contraerse más que el sustrato. Esto puede estirar el sustrato, normalmente en la dirección del material de sobremoldeo. Esto es especialmente cierto en el caso de piezas largas y delgadas o de componentes con un sustrato de módulo bajo o más delgado que el material de sobremoldeo. sobre moho. Utilice materiales de sustrato de mayor módulo y nervios de refuerzo para mitigar este efecto. Los revestimientos más finos y los grados de sobremoldeo de menor dureza ayudan. También puede ayudar la reubicación de la compuerta para afectar al flujo del TPE.
Si puede mejorar el diseño para garantizar una unión más estrecha entre el material TPE y el sustrato, por ejemplo aumentando el área de la sección transversal, sin comprometer su funcionalidad o aspecto, sería beneficioso. A continuación se muestra un ejemplo de consejos para el diseño de piezas de sobremoldeo.

Evite diseñar demasiadas zonas separadas en el Pieza de sobremoldeo de TPEya que esto puede complicar fabricación de sobremoldeados y el proceso de moldeo. Especialmente muchas áreas están diseñadas para el área de la línea de separación; esto será difícil de resolver el flash completamente cuando se diseña la pieza sobremoldeada TPE, diseñando lo más simple posible, a menos que algún propósito de función.

Consejos para el diseño de sobremoldeados:
Cuando diseñamos moldes de inyección para sobremoldeado piezas, el primer molde (herramienta de sustrato) añadiremos la tasa de encogimiento de acuerdo con la tasa de encogimiento del plástico, pero para las sobre molde (segunda herramienta), no añadiremos ninguna tasa de shinakge en la inyección sobre molde.
Coste de sobremoldeo
La base coste de sobremoldeo no es un número fijo, habrá costes completamente diferentes para cada aplicación. Tiene un valor variable que puede oscilar entre 1 y 10 dólares.
Se trata de una horquilla de precios muy amplia. El valor correcto cambia en función de varios componentes que intervienen en el proceso de sobremoldeo. Estos factores que influyen en el coste son:
Equipos de moldeo por inyección
El coste inicial de los equipos de moldeo por inyección puede variar mucho en función de su aplicación y tipo.
Hay equipos de moldeo por inyección a pequeña escala que las empresas mantienen en casa. Luego están las grandes máquinas de sobremoldeo que suelen utilizar los proveedores de servicios y la industria manufacturera a gran escala con grandes volúmenes de producción.
Industria profesional sobremoldeado Los equipos cuestan entre $50.000 y $200.000. Puede haber gastos de envío. Estas máquinas no son para aficionados y amateurs, ya que necesitan operadores cualificados.
Costes de fabricación del sobremoldeado
Mientras que el sobremoldeado equipo es una inversión única, creando la sobre moho de acuerdo con cada diseño personalizado supone un coste adicional, y cada diseño de producto único requerirá un sobremolde único. Los costes de fabricación del sobremolde son uno de los factores de coste más importantes de las piezas sobremoldeadas.
Este sobrecoste del molde puede variar en función del diseño de la pieza, el tamaño de la misma y la calidad necesaria para crear los moldes. Generalmente, se emplean tres factores para este objetivo, que se enumeran a continuación:?
Complejidad del diseño
Diseños muy complejos que requieren un sobremoldeo complejo, que a menudo incluye elementos como cavidades múltiples, geometrías complejas, deslizadores y elevadores. Estos elementos requieren una ingeniería avanzada, un mayor tiempo de desarrollo y costes de fabricación adicionales, todo lo cual aumenta los costes de las herramientas de sobremoldeo.
Tamaño de la pieza
El sobremolde es igual que otros moldes de inyección; un tamaño grande requerirá una base de molde y una máquina de moldeo grandes, lo que aumentará el coste del sobremolde y el coste unitario de la pieza moldeada.
Costes laborales
Sobre moho es normalmente más difícil que un molde normal, porque necesita un ajuste perfecto del molde, especialmente si el TPE está sobremoldeado en el sustrato, el TPE es muy fácil que se parpadee, se necesitan técnicos cualificados para supervisar las máquinas, realizar controles de calidad y operaciones de ajuste del molde, lo que aumenta los costes de mano de obra,
Dado que el sobremoldeo suele implicar la carga manual o robótica previa de los sustratos en la cavidad, el coste de moldeo será muy superior al del moldeo tradicional.
Coste de los residuos
El desperdicio de material procedente de bebederos, canales y piezas rechazadas aumenta los costes. El sobremoldeo tendrá más costes de rechazo que los tradicionales; si se rechaza una pieza, también se desperdicia el sustrato. El empleo de sistemas de canal caliente puede minimizar los residuos al eliminar las coladas, pero estos sistemas conllevan mayores costes de inversión inicial.
Resumen final del coste de sobremoldeo
Si busca sobremoldeado piezas para su moldeo por inyección de plástico a medida piezas, entonces usted no necesita pagar ningún coste en el equipo del moldeo a presión, porque su surtidor debe tener esto, pero usted necesita pagar el coste del sobre molde, coste del proceso del sobre moldeado, coste de los materiales, coste del embalaje, y así sucesivamente. Si desea conocer el precio de su sobremoldeado proyecto, póngase en contacto con nosotros y le haremos un presupuesto en 24 horas.

Cómo reducir el coste del sobremoldeo
Sobremoldeado es el proceso de fabricación preferido por su rentabilidad y fiabilidad.
Aunque el proceso es asequible en comparación con sus alternativas, usted puede reducir aún más los costes. Con ese objetivo, aquí tienes algunos puntos que debes tener en cuenta:
Optimización del diseño CAD
Una misma pieza puede abordarse mediante distintos diseños CAD. De todos modos, no todas las ideas de diseño son perfectas. Algunos diseños para la misma pieza pueden suponer una pérdida de tiempo y recursos. Por tanto, simplificar la complejidad de la pieza mediante un diseño CAD eficiente garantiza una utilización óptima de los recursos.
Reducción del tamaño de las piezas
Las piezas más grandes no siempre son piezas excelentes. Cuando el tamaño de las piezas aumenta, también lo hace el gasto de los moldes de inyección necesarios para las piezas. Si se puede conseguir el mismo proceso reduciendo el tamaño de la pieza, es una buena idea optar por ello.
Resucitar sobre moldes
Aproveche al máximo los moldes sobrantes reutilizándolos para muchas aplicaciones. No solo puede utilizar el mismo molde para la misma pieza, sino también para piezas similares. Cuando diseñe una pieza similar, puede incluso utilizar cavidades y núcleos intercambiables para ahorrar costes de utillaje.
Uso del análisis DFM (diseño para la fabricación)
DFM son las siglas en inglés de diseño para la fabricación. DFM en sobremoldeo se refiere a producir una pieza que sirva al objetivo del cliente y se ajuste a su presupuesto estipulado.
Un análisis DFM exhaustivo ayuda a alinear el diseño con las capacidades de fabricación, por ejemplo, garantizar que el diseño cumpla los requisitos funcionales sin complejidades innecesarias y utilizar elastómeros termoplásticos (TPE) de menor coste compatibles con el sustrato. lo que puede reducir los costes. Ir a diseño para fabricación para saber más.
Reducir al máximo los tiempos de ciclo
Existe una correlación directa entre la reducción de los tiempos de ciclo y la mejora de la eficacia operativa y los costes:
Canales de refrigeración optimizados: un mejor diseño de las líneas de refrigeración en el molde puede reducir el tiempo necesario para la refrigeración y aumentar la calidad de la pieza, al igual que el molde tradicional.
Reducir la cantidad de residuos materiales
La eficiencia en el uso de materiales es un factor primordial en la reducción de costes; para productos de gran volumen, utilice canales calientes con el fin de reducir la cantidad de material de desecho resultante de bebederos y canales.
La incorporación de material triturado, garantizando al mismo tiempo que su porcentaje no perjudique la calidad del artículo, es un paso importante en el proceso de reciclado.
Asegúrese de que el ajuste perfecto del molde puede reducir los residuos, así, el uso estable de la máquina de moldeo por inyección puede reducir el coste de los residuos.

Ventajas del sobremoldeo por inyección
- En comparación con el moldeo por inyección 2K, sobremoldeado es más fácil de fabricar. Puede utilizar una máquina de inyección normal para hacer dos o tres colores diferentes en una pieza moldeada o dos o tres materiales diferentes en una pieza final.
- Para algunas pequeñas cantidades de proyectos de piezas de moldeo de dos colores, no es necesario invertir o alquilar una máquina de moldeo por inyección 2K; utilizando el sobremoldeado es la forma mejor y más rentable de satisfacer las necesidades de los clientes.
- Aumenta la diversidad del diseño y también exalta el producto final en muchas composiciones de materiales.
- Al reducirse los costes de montaje, se realizan menos actividades o procesos secundarios en los productos finales. Esto reduce el coste de la mano de obra. Además, tras la fabricación, no se incurre en más costes.
- Las piezas tienen un alto nivel de estabilidad y constitución, ya que, tras dejarse entrelazar mecánicamente, se convierten en una sola.
- Productos sobremoldeado que utilizan plástico tienen una gran resistencia a las vibraciones y los golpes gracias a que las resinas plásticas están perfectamente estructuradas.
- Las piezas moldeadas en plástico son más fiables porque no se pegan en la fase de producción.
- Los artículos finales tienen el nivel deseado, como diseños llamativos y componentes firmes.
Desventajas de la inyección frente al moldeo
- Desde el sobre moldura implica mover la primera pieza de sustrato a otro sobremolde, la tolerancia no es tan buena como en el proceso de moldeo por inyección 2K.
- La capacidad de producción no es tan eficiente como el moldeo por inyección 2K, ya que requiere robots o mano de obra para insertar el sustrato en la herramienta sobremoldeada. Esto llevará tiempo, y el parámetro de moldeo a veces no es estable, especialmente cuando hay dos o más sustratos en una herramienta. Esto provocará problemas adicionales y una mayor tasa de residuos, lo que se traducirá en el doble de residuos (del sustrato y del material sobremoldeado).
- Con el proceso de sobremoldeoSin embargo, hay menos opciones disponibles en cuanto a compatibilidad de los plásticos. Es posible que algunos materiales no se adhieran bien entre sí o que no resistan las altas temperaturas y presiones del proceso de moldeo por inyección.
- No se realizan prácticas secundarias en los productos finales del sobremoldeo. Cuando el material plástico se enfría, las actividades y los ajustes se detienen por completo.
- En los casos en que los productos son escasos, resulta caro llevar a cabo una operación de este tipo. Sinceramente, se necesita a alguien que ponga el sustrato en el sobremolde, por lo que la duración del ciclo y el coste de producción aumentan en consecuencia.
- El proceso de sobremoldeo requiere normalmente dos moldes, uno para el sustrato y otro para el sobremoldeado, por lo que el coste inicial del utillaje será mayor.
- Sobremoldeado es un proceso más complejo que el moldeo por inyección tradicional, ya que requiere una coordinación precisa entre los dos sistemas de inyección y un diseño adecuado del molde.
- Si se produce algún problema en el proceso de sobremoldeo, la resolución de problemas y su solución pueden resultar más difíciles que en el moldeo por inyección tradicional.
¿Qué es el moldeo por inyección 2k? (moldeo de dos disparos)
Moldeo por inyección de dos disparoso moldeo por inyección 2K, es un proceso de fabricación utilizado para crear dos colores o materiales en un solo plástico. Esta tecnología de moldeo de dos disparos mezcla dos materiales o dos colores de materiales diferentes en una pieza de plástico mediante el uso de una máquina de moldeo por inyección 2K.
El proceso de unión química que implica este proceso es muy importante porque es capaz de combinar dos o más materiales en una sola pieza. Cuando se utiliza el proceso de tecnología de moldeo por inyección 2K, la selección del material será un factor importante para el éxito o no del proyecto.

Ventajas del moldeo por inyección 2K
Moldeo por inyección 2K ofrece una serie de ventajas con respecto al moldeo por inyección tradicional de un solo material. Algunas de estas ventajas son:
Rentable
En Proceso de moldeo por inyección 2K combina dos materiales compatibles en un único ciclo de máquina. Comienza con la inyección del primer material en el molde primario. A continuación, la mitad móvil gira 360 grados y se cierra para expulsar los plásticos para que el segundo material se sobremoldee en la cavidad secundaria. en el tiempo principal, la primera inyección funciona de forma sincronizada.
Esta técnica sin costuras no requiere el uso de adhesivos ni un montaje posterior, lo que garantiza una unión de alta calidad entre los materiales.
Dado que el método utiliza un solo ciclo en lugar de ciclos de máquina independientes, cuesta menos por cada tirada de producción y necesita menos empleados para fabricar el producto final, al tiempo que entrega más artículos por tirada. También garantiza una unión fuerte entre los materiales sin necesidad de ensamblaje adicional en la línea.
Mejora de la eficacia
Moldeado de dos disparos permite crear múltiples componentes con una sola herramienta, disminuyendo la cantidad de mano de obra necesaria para ejecutar sus piezas y eliminando la necesidad de unir o soldar componentes después del proceso de moldeo.
Mejor calidad
El doble disparo se realiza con una sola herramienta, lo que permite tolerancias inferiores a las de los procesos de sobremoldeo, un alto nivel de precisión y repetibilidad, y una reducción de las tasas de desechos.
Resolver los problemas de diseño de las piezas
Moldeado de dos disparos permite la creación de diseños de moldes complejos que incorporan diferentes materiales para una funcionalidad que no puede conseguirse mediante procesos de postmoldeo.

Desventajas del moldeo por inyección 2K
Moldeo por inyección 2K tiene muchas ventajas, pero como todo, tiene sus pros y sus contras.
Una desventaja de Moldeo por inyección 2K es que los costes del molde son más elevados que los del molde de inyección tradicional. porque el molde de inyección 2K requiere dos moldes, el de primer disparo y el de segundo disparo (por eso lo llamamos moldeado de dos disparos), y fabricar moldes de inyección 2K es más difícil que fabricar dos moldes tradicionales separados porque esos dos moldes funcionarán juntos en la misma máquina (una máquina de moldeado por inyección de dos disparos). por eso necesita dos moldes para cambiar sin problemas.
Además, el Moldeo por inyección 2K debe utilizar una máquina de inyección 2K, lo que también encarece la máquina y requiere un operario técnico especial para ajustarla. También supone un coste superior al de las herramientas de inyección tradicionales. En última instancia, recuperamos el Moldeo por inyección 2K costes al reducir la mano de obra y los costes de montaje, ya que la aplicación manual de, por ejemplo, un precinto ya no es necesaria. Esto elimina un paso de montaje.
Otra desventaja del moldeo por inyección 2K es que dificulta el reciclaje de artículos de plástico, ya que a menudo se juntan dos plásticos diferentes. Incluso cuando los plásticos son "de la misma familia", la calidad de los flujos de retorno será muy baja, lo que dificulta la reutilización del plástico para una aplicación de alto nivel.
Cómo elegir los servicios de sobremoldeo y moldeo por inyección 2K
Es posible que tenga preguntas sobre cuándo debe utilizar el sobremoldeo y cuándo debe utilizar el proceso de moldeo por inyección 2K. He aquí algunas sugerencias sencillas:
- Si la cantidad de sobremoldeado o pieza moldeada 2K es sólo de unos pocos miles o diez mil, se recomienda utilizar el sobremoldeado en lugar del proceso de moldeo 2k, ya que puede reducir significativamente los costes del molde.
- Si necesita más de 500.000 piezas, el moldeo por inyección 2K es el proceso de fabricación más rentable. Esto se debe a los elevados costes de mano de obra asociados a sobremoldeado y el elevado coste inicial asociado a los moldes 2K, las máquinas de moldeo por inyección de dos disparos y el equipo relacionado.
- Sobremoldeado es el único método disponible para algunas piezas, mientras que el proceso de doble moldeo por inyección es necesario para otras. Esto depende de la estructura del diseño de la pieza. Si no está seguro, envíe sus datos a info@plasticmold.net. Podemos comprobarlo por usted y facilitarle un precio de referencia.
¿Busca un servicio de sobremoldeo o de moldeo por inyección 2k?
Sincere Tech es uno de los mejores empresas de moldeo por inyección en China. Si busca sobremoldeadomolduras de inserción, Moldeado 2Ko cualquier otro molde personalizado, envíenos su dibujo de diseño en 3D y sus requisitos; nunca compartiremos sus datos con nadie más. Estamos dispuestos a firmar un NDA para garantizar la seguridad de su proyecto.
Le ofreceremos el precio más competitivo para piezas sobremoldeadas de alta calidad, utillaje y moldeo 2K, utillaje de plástico y piezas de plástico para una relación comercial a largo plazo, y le sugeriremos el mejor proceso de fabricación por inyección para sus productos.
Más de 18 años de experiencia proporcionando servicios de fabricación de moldes de plástico y moldes personalizados en sobremoldeo, moldeo 2K, fundición a presión, mecanizado, etc., además de 18 años de comunicación fluida en inglés técnico (la comunicación en inglés técnico es muy importante para trabajar con clientes de todo el mundo).
Se aceptan pedidos pequeños. Principales mercados de exportación: Asia, Australia, Centroamérica y Sudamérica, Europa del Este, Norteamérica, Europa Occidental y el resto del mundo.