Yhteenveto ylivalun ja 2k-valun erosta
Vaikka injektio ylivalu ja 2K-ruiskuvalulla (tunnetaan myös nimellä 2-shot-ruiskuvalu) on monia yhtäläisyyksiä, mutta niillä on myös joitakin keskeisiä eroja. Alla on lueteltu näiden kahden valuprosessin väliset erot:
Injektio ylivalu käytetään tavallista yksisuutinruiskutuskonetta kahden erityyppisen materiaalin yhdistämiseksi yhdeksi kiinteäksi tuotteeksi. Osoitteessa ylivalu valmistusprosessi tarkoittaa ensimmäisen osan (substraattiosan) tai metallilevyjen siirtämistä seuraavaan muottiin (homeen yli) lopputuotteen luomiseksi. Voit käyttää tätä tekniikkaa lisätäksesi pehmeän otteen työkalun kahvaan tai luodaksesi tuotteen, jossa on useita värejä tai kuvioita.
2K ruiskuvalu, jota kutsutaan myös monipistosruiskuvaluksi, 2-pistosruiskuvaluksi tai kaksoispistosruiskuvaluksi, tarkoittaa erikoistuneen 2K-ruiskuvalukoneen käyttämistä kahden tai kolmen materiaalin (värin) samanaikaiseen ruiskuttamiseen samaan muottiin. Itse asiassa 2K-ruiskutuskoneessa on kaksi asennettua muottia. Toisin kuin ylivalu2K-muovauskone ruiskuttaa molemmat materiaalit samanaikaisesti ja liittää ne täysin yhteen, kun muovausprosessi on valmis. Vaikka 2k-muovausprosessi on monimutkainen, sille on ominaista nopeus, tehokkuus ja korkea laatu.
Molempiin valmistustekniikoihin verrattuna 2K-ruiskuvalutyökalut tarjoavat paremman laadun ja tuotannon tehokkuuden. Kuitenkin 2K-ruiskuvalukoneen korkeiden kustannusten vuoksi, ylivalu toimii joskus korvikkeena. Toisaalta ylivaletun osan kustannukset ovat korkeammat kuin 2K-ruiskuvaletun osan. Kuitenkin pienissä volyymeissä 2-väriset muovausosat, ruiskupuristaminen voi käyttää mitä tahansa tavallista ruiskuvalukonetta tuottamaan ylivalettu osat.
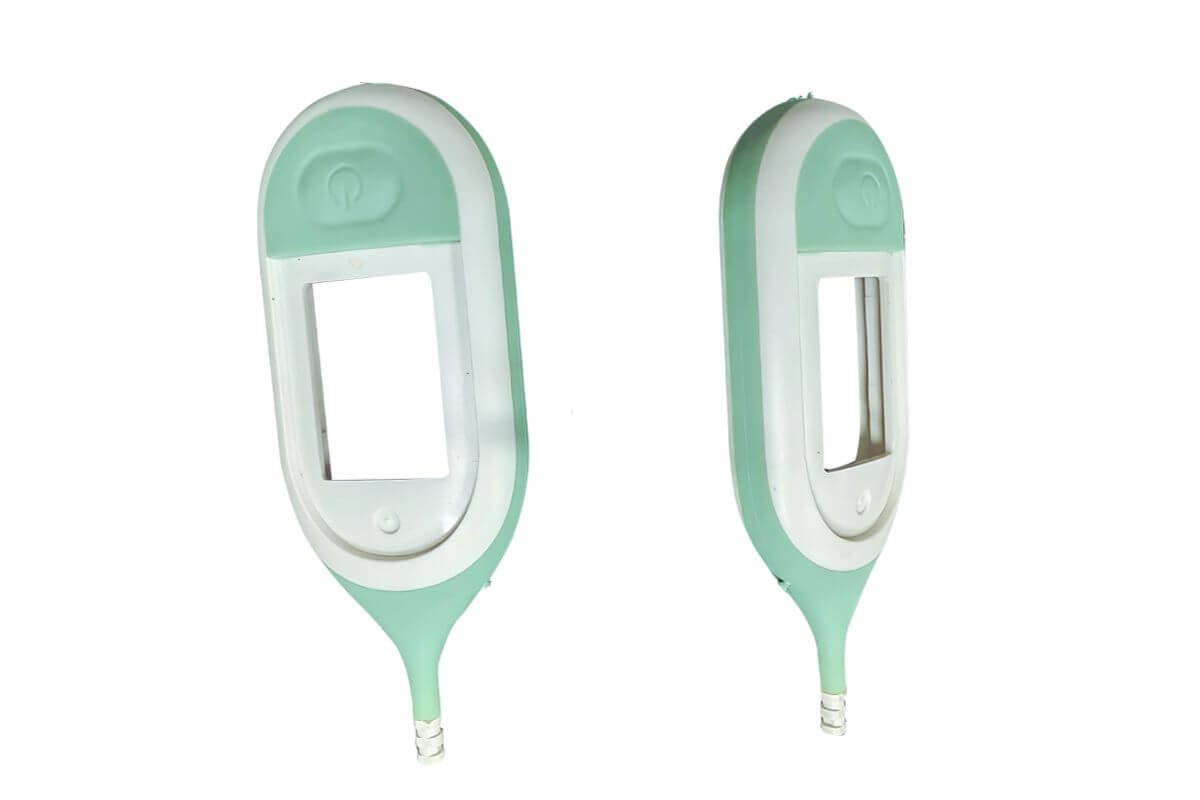
Kun suunnitellaan monimateriaalisia tai kaksivärisiä muoviosia, on ratkaisevan tärkeää valita oikea muovausprosessi osan suunnittelu- ja tuotantotarpeiden perusteella. Molemmat overmolding ja 2K ruiskuvalu on omat etunsa ja haittansa. Joitakin ruiskuvalettuja tuotteita voidaan valmistaa vain ruiskuvalupuristimella. ylivalu prosessilla, kun taas osa ruiskuvaletuista osista voidaan valmistaa vain 2K-ruiskuvaluprosessilla; tämä riippuu muoviosien geometrian suunnittelusta.
Jos muoviosat voidaan valmistaa molemmilla muovivaluprosesseilla, 2K-muovivaluprosessi on tehokkain suurten määrien tuotantoon.
Molemmat ylivalu ja 2K-ruiskuvalua voidaan käyttää useista materiaaleista tai kerroksista koostuvien tuotteiden luomiseen, mutta keskeinen ero on se, että ylivalussa kaksi materiaalia valmistetaan erikseen (alustan esikuormittaminen toiseen muottiin), kun taas 2K-ruiskuvalussa kaksi materiaalia muodostetaan yhdessä samassa prosessissa (tietenkin tarvitaan erikoiskone).
Mitä on ylivalu (overmolding)?
Ylivalu tai homeen yli on valmistusprosessi, jossa muovia muovataan toisen materiaalin päälle, jotta siitä saadaan yksi lopputuote. Muovissa ylivalu, tarvitaan kaksi erillistä muottia: alustamuotti, joka on ensimmäinen työkalu, ja päällimuotti, joka on toinen muotti. Tyypillisesti toinen muotti tuottaa termoplastista elastomeerimateriaalia (TPE), mutta tämä ei ole aina sama asia. Jos substraatti on koneistettuja metalli- tai messinkikomponentteja, kutsumme tätä yleensä insert-valuiksi, ja insert-valu tarvitsee vain yhden muotin (overmold) valmistusprosessin loppuunsaattamiseksi.
Yleisimmin käytetyt materiaalit muoviin ylivalu ovat termoplastista elastomeeria (TPE), kumia tai samaa materiaalia kuin alusta, mutta eri värejä. Tänään keskitymme ensisijaisesti ylivalu teknologia, jossa hyödynnetään TPE-materiaaleja, joita käytetään laajalti eri teollisuudenaloilla. Jäykät alustat voidaan valmistaa monista eri materiaaleista, kuten polyeteenistä (PE), polypropeenista (PP), polykarbonaatista (PC), nailonista (PA6 tai PA66) ja akryylinitriilibutadieenistyreenistä (ABS), polymetyylimetakrylaatti (PMMA), polystyreeni (PS), iskunkestävä polystyreeni (HIPS), polyfenyleenioksidi (PPO), akryylinitriilibutadieenistyreeni (ABS) tai mikä tahansa muu erikoismateriaali, jota voidaan käyttää alustana.
Päällystysmateriaalina käytetään yleensä TPE:tä, kumia, TPU:ta tai samaa materiaalia kuin alustassa, mutta eri värejä. Päällystetyt materiaalit muodostavat vahvan sidoksen alustaansa, mikä takaa pitkäaikaisen kestävyyden ja optimaalisen suorituskyvyn niille tarkoitetuissa ympäristöissä. Päällimuovaus poistaa liimojen tarpeen, kun termoplastisia elastomeerejä (TPE) liitetään koviin alustoihin. . ylivalu tekniikka yksinkertaistaa muotin valmistusprosessia, alentaa yksikkötuotantokustannuksia ja mahdollistaa suuremman suunnittelun joustavuuden.

Päällystystyypit
Päällystystyyppejä ovat kahden laukauksen peräkkäiset ylivalu, insertin muovaus ja monipistosruiskuvalu (2K- ja 3K-ruiskuvalu tai enemmän).
Kahden laukauksen peräkkäinen ylivalu
Kahden laukauksen peräkkäisessä muovin ruiskupuristaminen, muovauskone ruiskuttaa ensimmäisen muovihartsin ensimmäiseen muottipesään (substraattimuottiin); kun materiaali on jäähtynyt ja muodostanut ensimmäisen muovimuodon, se avaa työkalun. Kaikki nämä muovausprosessit ovat samat kuin perinteinen ruiskuvaluprosessi.
Kun ensimmäinen substraatti on täysin valmis ja jäähtynyt, aseta substraatti toiseen muottiin (overmold), sulje työkalu ja ruiskuta sitten toinen materiaali. Prosessi on myös sama kuin perinteinen valuprosessi; erona on substraatin esikuormitus onteloon ennen valun valmistusprosessin aloittamista.
Kaikki nämä muovausprosessit tehdään perinteisillä ruiskupuristuskoneilla.
Inertti ylivalu
Sisäänvedettävä ylivalu käytetään valmiiksi muotoiltuja inserttejä tai metallisia inserttejä, jotka asetetaan muottiin ennen toisen materiaalin ruiskuttamista; jos insertit ovat metallia tai messinkiä, puhutaan metallista. insertin muottivalu. Tämä overmolding prosessi, jota käytimme paljon, esimerkiksi metalli ruuvi insertin muovaus ja suodattimen insertin muovaus, tämäntyyppinen ylivalu käyttää perinteistä ruiskuvalukonetta, joka asettaa metalliosat muottipesään yhden ruiskuvalujakson aikana.
Kuten alla olevassa kuvassa näkyy, insertti ylivalu metallin kanssa inertti. Tämäntyyppinen ylivalu tarvitaan vain yksi ruiskuvalumuotti; jos ensimmäinen insertti on kuitenkin valmistettu muoviosasta, tarvitsemme lisämuotin ensimmäistä muovista inserttiosaa varten.

Monipistosruiskuvalu tai 2k ruiskuvalu
Monipistosruiskuvalu, jota joskus kutsutaan 2-pistosruiskuvaluksi, on myös eräänlainen ylivalu. Tämä valutekniikka edellyttää erikoistuneita ruiskuvalukoneita, joissa on kaksi ruiskutusyksikköä. Ruiskutuspiiput voivat olla yhdensuuntaisia tai kohtisuorassa toisiaan vastaan. Tähän koneeseen kootaan kaksi ruiskutusmuottia; toinen ruiskutuslaite tekee alustan, ja toinen on alustan ylivalu prosessi.
Valukone ruiskuttaa ensimmäisen muovihartsin ensimmäiseen onteloon, jota kutsutaan myös substraattimuotiksi. Kun materiaali jäähtyy ja muodostaa ensimmäisen muovimuodon, se avaa työkalun. Tämä prosessi on identtinen perinteisen ruiskuvaluprosessin kanssa. Kun muotti on avattu, liikkuva puolikas kääntyy 180° ilman, että substraatti heitetään ulos. Seuraavaksi se sulkee muotit ja aloittaa toisen ruiskutuksen, jota kutsutaan myös ylivaluksi.
Samanaikaisesti se pistää ensimmäisen laukauksen. Kun toinen ontelo on saanut valuprosessin päätökseen, se avaa työkalut uudelleen ja heittää ylivaletun tuotteen ulos muotista. Tämän prosessin aikana syntyy uusi substraatti toista sykliä varten.
Tämä on täysin 2k ruiskuvaluprosessin muovausjakso.
TPE:n overmolding Teknologia, vinkki ja kysymykset
TPE (termoplastinen elastomeeri)) muovimateriaaleja käytetään paljon ruiskuvalualalla, erityisesti ylivaletuissa osissa. Vuonna ylivalu markkinoilla yli 80% ylivalettuja osia valmistaa TPE yli muovaus,
TPE Ylivalu on ruiskuvaluprosessi, jossa TPE (kestomuovinen elastomeeri)) muotoillaan jäykkään materiaaliin (esimerkiksi PC-, PA66- tai ABS-materiaaliin) erityisvaatimusten mukaisesti. Päällimuovattu TPE kiinnittyy vahvasti ensimmäiseen muoviin ja säilyttää lopullisen käyttötarkoituksensa. Jotta TPE-materiaali ei irtoaisi toisesta materiaalista, materiaalin valinta ja osan suunnittelu ovat erittäin tärkeitä.
A TPE overmolding valmistaja ottaa huomioon kaikki asiaankuuluvat tekijät valitessaan optimaalista muovin ruiskupuristusvaluosan valmistusmenetelmää ja tekee valinnan 2K-muovivalun ja ylivaluprosessin välillä. Kriittisiä tekijöitä ovat muun muassa tuotantokapasiteetti, materiaalivalinnat, käytettävissä olevat laitteet ja työvoimakustannukset.
Normaalisti ylivalu prosessi on suosituin valinta, kun kokonaistuotantomäärät ovat alle 50 000. Tämä luku on vain viitteellinen eikä lopullinen, koska se riippuu kappaleen koosta ja monimutkaisuudesta. Suurempien tuotantomäärien (kokonaisvolyymi yli 200 000 kappaletta) osalta 2-shot-ruiskupuristusprosessi on parempi vaihtoehto; tämä riippuu tietenkin edelleen osan suunnittelusta, koska joitakin osia voidaan valmistaa vain 2-shot-ruiskupuristuksella. ylivaluprosessi; esimerkiksi, alla oleva osa voidaan valmistaa vain ylivaluprosessilla.

Jokaisessa TPE:n overmolding tai 2K ruiskuvalu prosessissa on tärkeintä saavuttaa mahdollisimman hyvä tarttuvuus TPE:n ja alustan välille. Joidenkin TPE-ylimuotoilujen liimauslujuudet voivat vaihdella huomattavasti monisuotimen ja ylivalun välillä. Vaikka kahden laukauksen valussa saataisiin aikaan erinomainen sidos, saman materiaalin sidoslujuus voi olla alhainen, kun käytetään ylivalu. Näin ollen korkealaatuisen valmiin overmolding- ja 2K-valutuotteet, on tärkeää tuntea perusteellisesti TPE-muovit, kappaleiden suunnittelu, tekniset muovit ja muovausprosessin erityispiirteet.
TPE Overmolding materiaalien valinta vinkkejä
Kuten tiedämme tehdä laadukkaita TPE ylivalettu tuote, sekä TPE- että substraattimateriaalit ovat tärkeimpiä, numero yksi tekijä, joka määrittelee ylivaletun osan laadun, on se, kuinka hyvä yhdistyminen kahden matreialsin välillä on, jos TPE on helppo irrottaa alustasta, niin materiaali on kysymyksiä, alla on joitain vinkkejä meterials selestionille, näiden vinkkien jälkeen löydät parhaiten sopivan materiaalin ylivalettuun osaan.
TPE:n ylivaletun osan paksuus
Suunnittelijat pyytävät usein pehmeintä TPE:tä. He eivät ymmärrä, että TPE:n pehmeä durometri ei juurikaan "pehmennä" tietyn paksuuden (yleensä alle 0,1 mm) alapuolella. Ohuemmat TPE:n ylivaletut osat tuntuvat kovemmilta - kovuuden vaikutus riippuu paksuudesta. Useat lähekkäin olevat kylkiluut voivat luoda illuusion paksuudesta ilman, että materiaalia käytetään paljon. Monet keittiövälineiden kahvat käyttävät tätä menetelmää.
TPE-muovimateriaalin kovuus,
TPE-materiaalin pehmeys on valittava, kun teet TPE-materiaalia. TPE-yleisvalu, erityisesti TPE:n paksuudeltaan yli 0,5 mm. Jos haluat hyvän kosketustuntuman, saatat joutua testaamaan erityyppisiä TPE Shore A -materiaaleja, ellei erityisiä toimintovaatimuksia, tavallisesti käytämme markkinoilla TPE Shore A 40 - 60; jos liian vähän, se voi irrota alustasta; jos kovuus on liian korkea, kosketustuntuma ei ehkä ole tarpeeksi hyvä.
Vinkkejä substraattimateriaalin valintaan
TPE-materiaaliin verrattuna alustamateriaalit on helpompi valita; useimmat materiaalit voivat olla alustoja, mukaan lukien nylon/PA (PA66 tai PA66 GF30, PA6 tai PA66 GF30). PA6 GF30-muovi), polykarbonaatti (PC), akryylinitriilibutadieenistyreeni (ABS, PC/ABS, asetaali (POM), PMMA ja niin edelleen. Lopullinen substraattimateriaalin valinta riippuu lopullisesta käyttötarkoituksesta. Jos olet epävarma siitä, mikä on optimaalinen materiaali TPE:n ylivaletuille osillesi, ota meihin yhteyttä, niin annamme sinulle suosituksia.
Alustan ja TPE-muovin pinnan viimeistely
Alustan pinnan viimeistely vaikuttaa myös TPE-kumin tarttuvuuteen. Mitä vahvempi tarttuvuus, sitä epätodennäköisemmin se irtoaa, normaalisti on hyvä kiillotus TPE: n ja alustan välisen sulautumispinnan välillä, TPE-ontelon puolella, joten joskus pinnan viimeistely vaikuttaa myös TPE-yleismuottiin, joskus higi kiillotus TPE-ontelon muottiin, TPE-yleismuovausosa tarttuu ontelon puolelle, lisää pieni VDI-tekstuuri parantaa tätä.

Vinkkejä TPE-osan suunnitteluun
Kuten aiemmin mainittiin, osien suunnittelulla on ratkaiseva merkitys laadukkaan tuotteen luomisessa. TPE-yleisvalu tuote. Yleisesti ottaen substraattiosan muotoilu on samanlainen kuin muidenkin muoviruiskuvalukappaleiden. Lisätietoja on sivulla osoitteessa muoviosien suunnittelu ruiskuvalua varten. Alustan ja TPE:n päällystysalueen väliseen yhdistymisalueeseen liittyy kuitenkin joitakin tekijöitä; tälle alueelle ei ole olemassa standardisuunnittelua, koska eri osilla on erilaiset geometriat, mutta on olemassa joitakin keskeisiä seikkoja, joita sinun on mietittävä, kun teet päällystetyn osan suunnittelua. Nämä tekijät ovat:
Miten tiivistää TPE-ylimuovaus hyvin ja estää salamalta, kun teet overmoling-osan suunnittelun:
TPE-materiaalissa on helposti leimahdus (0,03 mm:n rako), ja liimattavat TPE-materiaalit täyttävät tiukemmat kriteerit kuin tavalliset TPE-polymeerit. Sama pätee myös osien suunnittelussa. Toisin kuin perinteisessä osasuunnittelussa, kaksikomponenttisten osien suunnittelussa on otettava huomioon kahden eri kestomuovimateriaalin kutistuminen. Sekä substraatti- että päällimuovausosilla on omat portti- ja juoksutusjärjestelmänsä, jotka on räätälöitävä käytettävien materiaalien ominaisuuksien mukaan.
Parhaan mahdollisen syklin, alustan ja materiaalin saavuttamiseksi ylivalu seinämän paksuuden on oltava johdonmukainen. Useimmissa ylivalusovelluksissa 1-3 mm:n seinämäpaksuus takaa tyydyttävän liimautumisen. Paksummat kappaleet olisi poistettava kutistumisen, painon ja syklin keston vähentämiseksi. Seinämäpaksuuden siirtymien on oltava asteittaisia, jotta vältetään takatäytöt ja kaasulukot. Lisää säde teräviin kartioihin jännitysongelmien vähentämiseksi. Vältä syviä, saavuttamattomia sokeita taskuja tai kylkilistoja. Pitkien vetojen tulisi olla 3-5 asteen vetokulmalla, jotta ne olisi helppo purkaa. Ylivaletuissa yhdistelmissä voidaan suunnitella syviä alikulmia, jos muotin avautuessa käytetään etenevää ydintä, osassa ei ole teräviä kulmia ja elastomeeri taipuu ulosheittämisen aikana.

Useimmilla TPE-yhdisteillä on merkittävä virtaussuuntainen kutistuma ja kohtalainen poikittaisvirtauskutistuma. Työkalusta ulosheittämisen jälkeen ylivalumuovausmassa voi supistua enemmän kuin substraatti. Tämä voi venyttää alustaa, yleensä ylivalumateriaalin suuntaan. Tämä pätee erityisesti pitkiin, ohuisiin osiin tai komponentteihin, joissa on matalan moduulin omaava substraatti tai substraattia ohuempi kuin homeen yli. Käytä korkeamman moduulin alustamateriaaleja ja jäykistäviä kylkilistoja tämän lieventämiseksi. Ohuemmat pinnoitteet ja alhaisemman kovuuden omaavat päällimuottilaadut auttavat. Myös portin siirtäminen niin, että se vaikuttaa TPE:n virtaukseen, voi auttaa.
Jos voit parantaa suunnittelua TPE-materiaalin ja alustan välisen tiiviimmän sidoksen varmistamiseksi, esimerkiksi kasvattamalla poikkipinta-alaa, tinkimättä kuitenkaan sen toimivuudesta tai ulkonäöstä, siitä olisi hyötyä. Alla on yksi esimerkki overmolding-osien suunnitteluvinkeistä.

Vältä suunnittelemasta liikaa erillisiä alueita. TPE:n ylivalettu osa, koska se voi vaikeuttaa overmold valmistus ja muovausprosessi. Erityisesti monet alueet on suunniteltu jakolinjan alueelle; tätä on vaikea ratkaista salama kokonaan, kun suunnittelet TPE-muovitetun osan, suunnittelemalla mahdollisimman yksinkertaisen, ellei joitakin toimintoja ole tarkoitus.

Vinkkejä overmold desgin:
Kun suunnittelemme ruiskuvalumuotin ylivalu osat, ensimmäinen muotti (substraattityökalu) lisäämme kutistumisnopeuden muovin shrinakge-nopeuden mukaan, mutta varten yli muotin (toinen työkalu), emme lisää mitään shinakge-astetta injektioon yli muotin.
Ylivalun kustannukset
Pohja ylivalukustannukset ei ole kiinteä luku, vaan kustannukset vaihtelevat täysin eri sovelluksissa. Sillä on vaihteleva arvo, joka voi olla 1 ja 10 dollarin välillä.
Tämä on erittäin laaja hintaluokka. Oikea arvo muuttuu useiden ylivaluprosessiin liittyvien osatekijöiden perusteella. Nämä kustannuksiin vaikuttavat tekijät ovat:
Ruiskuvalulaitteet
Ruiskuvalulaitteiston hankintakustannukset voivat vaihdella suuresti sen käyttötarkoituksesta ja tyypistä riippuen.
On olemassa pienen mittakaavan ruiskuvalulaitteita, joita yritykset pitävät talossaan. Sitten on suuria ylivalukoneita, joita yleensä käyttävät palveluntarjoajat ja suuren mittakaavan valmistusteollisuuden toimijat, joilla on suuret tuotantomäärät.
Ammattimainen teollinen ylivalu laitteiden kustannukset ovat $50,000-$200,000. Siihen saattaa liittyä kuljetuskustannuksia. Nämä koneet eivät ole amatööreille ja harrastajille, sillä ne vaativat ammattitaitoista käyttäjää.
Overmoldin valmistuskustannukset
Vaikka ylivalu laitteet ovat kertaluonteinen investointi, joka luo homeen yli jokaisen räätälöidyn mallin mukaan on lisäkustannus, ja jokainen yksittäinen tuotesuunnittelu vaatii ainutlaatuisen yli muotin. Se on kuluerä jokaisesta erilaisesta valmistetusta osasta. ylivalumuotin valmistuskustannukset ovat yksi ylivalettujen osien tärkeimmistä kustannustekijöistä.
Tämä yli muotin hinta voi vaihdella riippuen osan suunnittelusta, osan koosta ja muottien valmistuksen vaatimasta laadusta. Yleensä tähän tavoitteeseen käytetään kolmea tekijää, jotka on lueteltu alla:?
Suunnittelun monimutkaisuus
Erittäin monimutkaiset mallit, jotka vaativat monimutkaista overmoldia, sisältävät usein ominaisuuksia, kuten useita onteloita, monimutkaisia geometrioita, liukusäätimiä ja nostimia. Nämä elementit vaativat kehittynyttä suunnittelua, pidempää kehitysaikaa ja ylimääräisiä valmistuskustannuksia, jotka kaikki lisäävät ylivalutyökalujen kustannuksia.
Osan koko
Yli muotti on sama kuin muut ruiskuvalumuotit; suuri koko vaatii suuren muottipohjan ja muottikoneen, mikä lisää yli muottikustannuksia ja yksikkökohtaisia valetun osan kustannuksia.
Työvoimakustannukset
Yli homeen on normaalia kovempi kuin normaali muotti, koska se tarvitsee täydellistä muotin sovitusta, specailly on TPE overmolded alustalle, TPE on erittäin helppo mennä flash, ammattitaitoisia teknikoita tarvitaan valvomaan koneita, suorittamaan laadunvalvontaa ja muotin sovitustoimintoja, mikä lisää työvoimakustannuksia,
Koska overmolding edellyttää tyypillisesti substraattien manuaalista tai robottikäyttöistä esiasennusta onteloon, muottikustannukset ovat paljon korkeammat kuin perinteiset muottikustannukset.
Jätekustannukset
Materiaalihävikki, joka syntyy ruiskuista, juoksuputkista ja hylätyistä osista, lisää kustannuksia. Ylimuovaus aiheuttaa enemmän hylkäyskustannuksia kuin perinteiset kustannukset; jos yksi osa hylätään, se tarkoittaa, että myös substraatti menee hukkaan. Kuumakanavajärjestelmillä voidaan minimoida hukkaa poistamalla juoksuputket, mutta näiden järjestelmien alkuinvestointikustannukset ovat korkeammat.
Lopullinen yhteenveto overmolding-kustannuksista
Jos etsit ylivalu osat sinun mukautettu muovin ruiskuvalu osia, sinun ei tarvitse maksaa mitään kustannuksia ruiskuvalulaitteista, koska toimittajallasi pitäisi olla tämä, mutta sinun on maksettava yli muotin kustannuksista, ylivaluprosessin kustannuksista, materiaalikustannuksista, pakkauskustannuksista ja niin edelleen. Jos haluat tietää hinnan ylivalu projektin, ota meihin yhteyttä, niin annamme sinulle tarjouksen 24 tunnin kuluessa.

Miten vähentää overmolding-kustannuksia
Päällystäminen on kustannustehokkuutensa ja luotettavuutensa vuoksi suositeltavin valmistusmenetelmä.
Vaikka prosessi on edullinen verrattuna vaihtoehtoihinsa, voit pienentää kustannuksia entisestään. Tätä varten tässä on muutamia kohtia, jotka sinun on otettava huomioon:
CAD-suunnittelun optimointi
Yhtä osaa voidaan lähestyä eri CAD-mallien kautta. Joka tapauksessa kaikki suunnitteluideat eivät ole täydellisiä. Jotkin saman osan suunnitelmat voivat johtaa ajan ja resurssien tuhlaamiseen. Yksinkertaistamalla osan monimutkaisuutta tehokkaalla CAD-suunnittelulla varmistetaan siis resurssien optimaalinen käyttö.
Osakoon pienentäminen
Suuremmat osat eivät aina ole erinomaisia osia. Kun osien koko kasvaa, myös osiin tarvittavien ruiskuvalumuottien kustannukset kasvavat. Jos sama prosessi voidaan toteuttaa pienentämällä osien kokoa, kannattaa valita se.
Muottien ylittäminen
Hyödynnä ylijäämämuotit täysimääräisesti käyttämällä niitä uudelleen moniin sovelluksiin. Et voi käyttää samaa muottia vain samaan osaan, vaan myös samankaltaisiin osiin, ja kun suunnittelet samankaltaisen osan, voit jopa käyttää vaihdettavia onteloita ja ytimiä työkalukustannusten säästämiseksi.
DFM-analyysin (Design for Manufacturing) käyttö
DFM tarkoittaa valmistussuunnittelua. DFM ylivalussa tarkoittaa sellaisen osan valmistamista, joka palvelee asiakkaan tavoitetta ja on asiakkaan määrittelemän budjetin sisällä.
Perusteellinen DFM-analyysi auttaa esimerkiksi sovittamaan suunnittelun yhteen valmistuskapasiteetin kanssa, varmistamaan, että suunnittelu täyttää toiminnalliset vaatimukset ilman tarpeetonta monimutkaisuutta, ja käyttämään edullisempia, alustan kanssa yhteensopivia kestomuovisia elastomeerejä (TPE), mikä voi alentaa kustannuksia. Siirry osoitteeseen valmistussuunnittelu sivulla lisätietoja.
Vähennä kiertoaikoja niin paljon kuin mahdollista
Syklien lyhentäminen ja toiminnan tehokkuuden ja kustannusten parantaminen ovat suoraan yhteydessä toisiinsa:
Optimoidut jäähdytyskanavat: parempi jäähdytyslinjojen suunnittelu muotissa voi vähentää jäähdytykseen tarvittavaa aikaa ja parantaa kappaleen laatua, mikä on sama kuin perinteisessä muotissa.
Materiaalijätteen määrän vähentäminen
Materiaalien käytön tehokkuus on ensisijainen tekijä kustannusten alentamisessa, ja kun kyseessä on suuren volyymin tuotteiden tarve, on käytettävä kuumia juoksuputkia, jotta voidaan vähentää ruiskuista ja juoksuputkista syntyvän romumateriaalin määrää.
Kierrätysprosessin tärkeä vaihe on kierrätysmateriaalin lisääminen ja sen varmistaminen, että sen osuus ei heikennä tuotteen laatua.
Varmista, että täydellinen muotin sovitus voi myös vähentää jätettä, vakaan ruiskuvalukoneen käyttö voi vähentää jätekustannuksia.

Ruiskuvalun edut
- Verrattuna 2K ruiskuvaluun, ylivalu on helpompi valmistaa. Voit käyttää tavallista ruiskupuristuskonetta kahden tai kolmen eri värin valmistamiseen yhdestä muottiin valetusta osasta tai kahden tai kolmen eri materiaalin valmistamiseen yhdestä loppuosasta.
- Joitakin pieniä määriä kaksivärisiä muovausosaprojekteja varten sinun ei tarvitse kääntää tai vuokrata 2K-ruiskuvalukonetta. ylivalettu prosessi on paras ja kustannustehokkain tapa täyttää asiakkaiden vaatimukset.
- Se lisää suunnittelun monimuotoisuutta ja korostaa lopputuotetta monissa materiaalikoostumuksissa.
- Kun kokoonpanokustannukset ovat pienemmät, lopputuotteisiin kohdistuu vähemmän toissijaisia toimintoja tai prosesseja. Tämä vähentää työvoimakustannuksia. Valmistuksen jälkeen ei myöskään synny enää kustannuksia.
- Osat ovat erittäin vakaita ja vakaita, sillä kun niiden annetaan mekaanisesti lukittua toisiinsa, niistä tulee yksi kokonaisuus.
- Tuotteet ylivalettu Muovia käyttävien laitteiden tärinän- ja iskunkestävyys on korkea, koska muovihartsit on rakenteeltaan täydellisiä.
- Muovista valetut osat ovat luotettavampia, koska tuotantovaiheessa ei tapahdu liimausta.
- Lopputuotteet ovat halutun tasoisia, kuten silmäänpistävä muotoilu ja lujat komponentit.
Ruiskuvalun haittapuoli verrattuna muottiin
- Koska ylivalu prosessissa ensimmäinen substraattiosa siirretään toiseen muottiin, toleranssi ei ole yhtä hyvä kuin 2K-ruiskuvaluprosessissa.
- Tuotantokapasiteetti ei ole yhtä tehokas kuin 2K-ruiskuvalu, koska se vaatii robotteja tai käsityötä alustan asettamiseksi ylivalettuun työkaluun. Tämä vie aikaa, eikä valuparametri ole joskus vakaa, varsinkin kun kaksi tai useampi substraatti on samassa työkalussa. Tämä johtaa lisäongelmiin ja suurempaan hukkamäärään, jolloin syntyy kaksinkertainen määrä jätettä (substraatista ja ylivaletusta materiaalista).
- Kun ylivaluprosessi, muovin yhteensopivuuden osalta on vähemmän vaihtoehtoja. Jotkin materiaalit eivät välttämättä liimaudu hyvin yhteen tai eivät kestä ruiskuvaluprosessin korkeita lämpötiloja ja paineita.
- Ylimuovauksen lopputuotteisiin ei sovelleta jälkikäyttökäytäntöjä. Kun muovimateriaali jäähtyy, toiminta ja säädöt pysähtyvät kokonaan.
- Jos tuotteita on vähän, tällaisen toiminnan harjoittaminen on kallista. Tarvitset jonkun, joka laittaa alustan ylivaluun, joten syklin kesto ja tuotantokustannukset kasvavat vastaavasti.
- Ylivaluprosessi edellyttää yleensä kahta muottia, yhtä alustaa varten ja toista ylivalua varten, joten alkuperäiset työkalukustannukset ovat korkeammat.
- Päällystäminen on monimutkaisempi prosessi kuin perinteinen ruiskuvaluprosessi, joka edellyttää kahden ruiskutusjärjestelmän tarkkaa yhteensovittamista ja asianmukaista muotin suunnittelua.
- Jos overmolding-prosessissa ilmenee ongelmia, ongelmien korjaaminen ja vianetsintä voi olla vaikeampaa kuin perinteisessä ruiskuvalussa.
Mikä on 2k ruiskuvaluprosessi? (Two-shot molding)?
Kaksoisruiskuvalueli 2K-ruiskuvaluprosessi on valmistusprosessi, jota käytetään kahden värin tai materiaalin luomiseen samaan muoviin. Tässä kahden ruiskupuristimen valutekniikassa kaksi materiaalia tai kaksi eri materiaaliväriä sekoitetaan yhdeksi muoviosaksi käyttämällä 2K-ruiskupuristuskonetta.
Tähän prosessiin liittyvä kemiallinen sidosprosessi on erittäin tärkeä, koska sen avulla voidaan yhdistää kaksi tai useampia materiaaleja yhdeksi osaksi. Kun käytetään 2K-ruiskuvalutekniikan prosessia, materiaalivalinta on tärkeä tekijä projektin onnistumisen kannalta.

2K-ruiskuvalun edut
2K ruiskuvalu tarjoaa useita etuja verrattuna perinteiseen yhden materiaalin ruiskuvaluun. Joitakin näistä eduista ovat:
Kustannustehokas
The 2K ruiskuvaluprosessi yhdistää kaksi yhteensopivaa materiaalia yhdessä koneen kierrossa. Se alkaa, kun ensimmäinen materiaali ruiskutetaan primäärimuottiin. Liikkuva puolisko pyörii sitten 360 astetta ja sulkeutuu heittää muovit toisen materiaalin ylivalua varten toissijaiseen onteloon. pääajassa ensimmäinen ruiskutus toimii synkronisesti.
Tässä saumattomassa tekniikassa ei tarvita liimoja tai lisäkokoonpanoa, mikä takaa materiaalien korkealaatuisen liitoksen.
Koska menetelmässä käytetään vain yhtä sykliä erillisten konesyklien sijasta, sen kustannukset ovat alhaisemmat jokaista tuotantoerää kohti, ja lopputuotteen valmistamiseen tarvitaan vähemmän työntekijöitä, kun taas erää kohti saadaan enemmän tuotteita. Se varmistaa myös materiaalien vahvan sidoksen ilman, että linjan loppupäässä tarvitaan lisäkokoonpanoa.
Tehokkuuden parantaminen
Kahden laukauksen muovaus mahdollistaa useiden komponenttien luomisen yhdellä työkalulla, mikä vähentää osien valmistamiseen tarvittavaa työmäärää ja poistaa tarpeen yhdistää tai hitsata komponentteja muotinvalmistuksen jälkeen.
Parempi laatu
Kaksoiskappaleet valmistetaan yhdellä työkalulla, mikä mahdollistaa pienemmät toleranssit kuin ylivaluprosessit, korkean tarkkuuden ja toistettavuuden sekä pienemmän romun määrän.
Ratkaise osien suunnitteluun liittyvät ongelmat
Kahden laukauksen muovaus mahdollistaa sellaisten monimutkaisten muottien luomisen, joissa käytetään erilaisia materiaaleja, joiden toiminnallisuutta ei voida saavuttaa jälkivaluprosessien avulla.

2K-ruiskuvalun haitat
2K ruiskuvalu on monia etuja, mutta kuten kaikella, myös sillä on hyvät ja huonot puolensa.
Haittapuolena on 2K ruiskuvalu koska 2K-ruiskuvalutyökalut edellyttävät kahta muottia, ensimmäistä laukausta ja toista laukausta (siksi kutsumme sitä kahden laukauksen valamiseksi), ja 2K-ruiskuvalumuottien tekeminen on vaikeampaa kuin kahden erillisen perinteisen muotin tekeminen, koska nämä kaksi muottia kulkevat yhdessä samassa koneessa (kahden laukauksen ruiskuvalukoneessa). joten se tarvitsee kaksi muottia, jotta ne voidaan vaihtaa ongelmitta.
Lisäksi 2K ruiskuvalu prosessissa on käytettävä 2K-ruiskutuskonetta, mikä myös tekee koneesta kalliimman ja vaatii erityistä teknistä operaattoria säätämään konetta. Tämä on myös kalliimpaa kuin perinteinen ruiskutustyökalu. Viime kädessä saamme takaisin 2K ruiskuvalu kustannuksia vähentämällä työ- ja kokoonpanokustannuksia, koska esimerkiksi tiivisteen manuaalista kiinnittämistä ei enää tarvita. Tämä poistaa kokoonpanovaiheen.
Toinen 2K-ruiskuvalun haittapuoli on se, että se vaikeuttaa muovituotteiden kierrätystä, koska usein kerätään kahta eri muovia. Vaikka muovit olisivatkin "samasta perheestä", paluuvirtojen laatu on hyvin heikko, mikä vaikeuttaa muovin uudelleenkäyttöä korkeatasoiseen sovellukseen.
Miten valita overmolding- ja 2K-ruiskuvalupalvelut?
Sinulla voi olla kysymyksiä siitä, milloin sinun on käytettävä ylivalua ja milloin 2K-ruiskuvaluprosessia. Seuraavassa on muutamia yksinkertaisia ehdotuksia:
- Jos määrä on overmolding tai 2K-muovausosa on vain muutamia tuhansia tai kymmeniä tuhansia, on suositeltavaa käyttää työkalua ylivalu prosessi 2k-muovausprosessin sijaan, koska se voi vähentää merkittävästi muotin kustannuksia.
- Jos tarvitset yli 500 000 osaa, 2K-ruiskuvalu on kustannustehokkain valmistusmenetelmä. Tämä johtuu korkeista työvoimakustannuksista, jotka liittyvät siihen, että ylivalu ja 2K-muottien, kaksiosaisen ruiskuvalukoneen ja niihin liittyvien laitteiden korkeat alkukustannukset.
- Päällystäminen on ainoa käytettävissä oleva menetelmä joillekin osille, kun taas toisille osille tarvitaan kaksinkertainen ruiskuvaluprosessi. Tämä riippuu osan suunnittelurakenteesta. Jos olet epävarma, lähetä tietosi osoitteeseen info@plasticmold.net. Voimme tarkistaa tämän puolestasi ja antaa sinulle hinnan viitteeksi.
Etsitkö ylivalua tai 2k ruiskuvalupalvelua?
Sincere Tech on yksi parhaista ruiskuvaluyritykset Kiinassa. Jos etsit ylivalu, sisäkappaleen muotoilu, 2K-valutai muita mukautettuja muotteja, lähetä meille 3D-suunnittelupiirustuksesi ja vaatimuksesi; emme koskaan jaa tietojasi kenenkään muun kanssa. Olemme valmiita allekirjoittamaan NDA asiakirjan, jolla varmistetaan hankkeesi turvallisuus.
Tarjoamme sinulle kilpailukykyisimmän hinnan korkealaatuisille ylivaletuille osille, 2K-työkaluille ja -valuille, muovityökaluille ja muoviosille pitkäaikaista liikesuhdetta varten, ja ehdotamme parasta ruiskuvaluprosessia tuotteillesi.
Yli 18 vuoden kokemus muovimuottien valmistuksesta ja räätälöidyistä muottipalveluista overmoldingissa, 2K-valussa, painevalussa, koneistuksessa ja niin edelleen, sekä 18 vuotta sujuvaa teknistä englanninkielistä viestintää (tekninen englanninkielinen viestintä on erittäin tärkeää työskennellä maailmanlaajuisten asiakkaiden kanssa).
Pienet tilaukset hyväksytään. Tärkeimmät vientimarkkinat: Aasiassa, Australiassa, Keski- ja Etelä-Amerikassa, Itä-Euroopassa, Pohjois-Amerikassa, Länsi-Euroopassa ja maailmanlaajuisesti.