Résumé de la différence entre le surmoulage et le moulage 2k
Alors que l'injection surmoulage et le moulage par injection 2K (également connu sous le nom de moulage par injection 2-shot) présentent de nombreuses similitudes, mais aussi quelques différences essentielles. Vous trouverez ci-dessous les différences entre ces deux procédés de moulage :
Injection surmoulage implique l'utilisation d'une machine d'injection standard à buse unique pour combiner deux types de matériaux distincts en un seul produit solide. Les surmoulage le procédé de fabrication consiste à déplacer la première pièce (substrat) ou les inserts métalliques vers le moule suivant (surmoulé) pour créer le produit final. Vous pouvez utiliser cette technologie pour ajouter une poignée douce au toucher à un manche d'outil ou pour créer un produit avec plusieurs couleurs ou textures.
Moulage par injection 2KLe moulage par injection 2K, également appelé moulage par injection multi-coups, moulage par injection 2-coups ou moulage par double injection, consiste à utiliser une machine d'injection 2K spécialisée pour injecter simultanément deux ou trois matériaux (couleurs) dans le même moule. En fait, la machine d'injection 2K comporte deux moules installés. Contrairement à la surmoulageLa machine de moulage 2K injecte simultanément les deux matériaux, les liant entièrement l'un à l'autre une fois le processus de moulage terminé. Le processus de moulage 2K, bien que complexe, se caractérise par sa rapidité, son efficacité et sa haute qualité.
Par rapport aux deux technologies de fabrication, l'outillage d'injection 2K offre une qualité et une efficacité de production supérieures. Toutefois, en raison du coût élevé de la machine de moulage par injection 2K, surmoulage sert parfois de substitut. En revanche, le coût d'une pièce surmoulée est plus élevé que celui d'une pièce moulée par injection 2K. Cependant, pour de faibles volumes de Pièces moulées en deux couleurs, surmoulage par injection peut utiliser n'importe quelle machine de moulage par injection standard pour produire le produit. surmoulé parties.
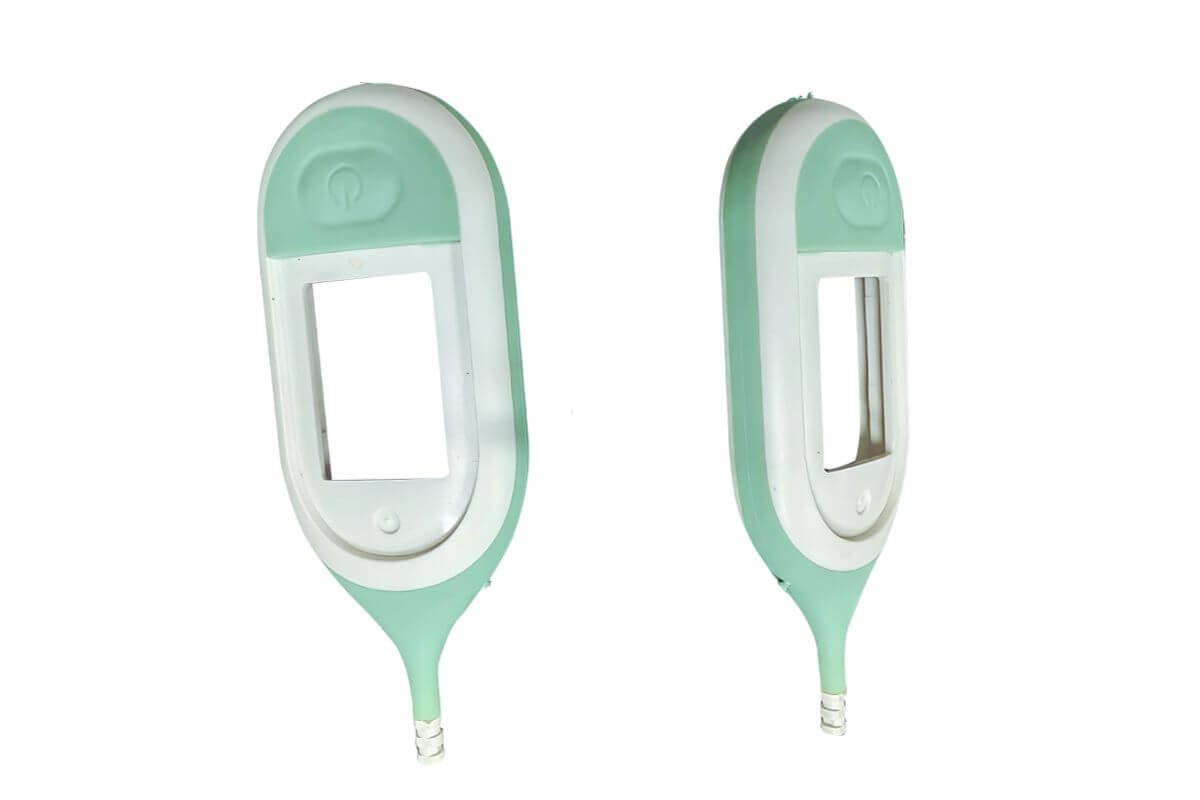
Lors de la conception de pièces plastiques multi-matériaux ou bicolores, il est essentiel de choisir le bon procédé de moulage en fonction des besoins de conception et de production de la pièce. Les deux surmoulage et moulage par injection 2K ont leurs propres avantages et inconvénients. Certains produits moulés par injection ne peuvent être réalisés qu'avec l'aide de l'outil de moulage par injection. surmoulage tandis que certaines pièces moulées par injection ne peuvent être fabriquées qu'avec le procédé de moulage par injection 2K ; cela dépend de la conception de la géométrie de la pièce en plastique.
Si les deux procédés de moulage peuvent produire les pièces en plastique, le procédé de moulage 2K sera le plus efficace pour la production en grande quantité.
Les deux surmoulage et le moulage par injection 2K peuvent être utilisés pour créer des produits contenant plusieurs matériaux ou couches, mais la différence essentielle réside dans le fait que dans le surmoulage, deux matériaux sont produits séparément (préchargement du substrat dans le second moule), alors que dans le moulage par injection 2K, deux matériaux sont formés ensemble au cours du même processus (bien entendu, une machine spécialisée est nécessaire).
Qu'est-ce que le surmoulage (surmoulage) ?
Surmoulage, ou surmoulé est un processus de fabrication qui consiste à mouler un plastique sur un autre matériau afin de le fusionner pour créer un produit final unique. Dans le domaine du plastique surmoulageDans ce cas, deux moules distincts sont nécessaires : le substrat, qui est le premier outil, et le surmoulage, qui est le second moule. Généralement, le second moule produit des élastomères thermoplastiques (TPE), mais ce n'est pas toujours le cas. Si le substrat est constitué de composants en métal ou en laiton usinés, on parle alors de moulage par insertion, qui ne nécessite qu'un seul moule (surmoulage) pour terminer le processus de fabrication.
Les matériaux les plus couramment utilisés pour le plastique surmoulage sont en élastomère thermoplastique (TPE), en caoutchouc ou dans le même matériau que le substrat mais dans des couleurs différentes. Aujourd'hui, nous nous concentrerons principalement sur le surmoulage qui utilise des matériaux TPE, largement utilisés dans diverses industries. Les substrats rigides peuvent être constitués d'une large gamme de matériaux, notamment le polyéthylène (PE), le polypropylène (PP), le polycarbonate (PC), le nylon (PA6 ou PA66), l'acrylonitrile butadiène styrène (ABS), le polyméthacrylate de méthyle (PMMA), le polystyrène (PS), le polystyrène à fort impact (HIPS), l'oxyde de polyphénylène (PPO), l'acrylonitrile butadiène styrène (ABS) ou tout autre matériau à usage spécifique pouvant être utilisé comme substrat.
Le matériau de surmoulage utilise normalement du TPE, du caoutchouc, du TPU ou le même matériau que le substrat mais dans des couleurs différentes. Les matériaux surmoulés forment une liaison solide avec leurs substrats, ce qui garantit une durabilité à long terme et des performances optimales dans les environnements auxquels ils sont destinés. L'utilisation du surmoulage supprime le besoin d'adhésifs pour relier les élastomères thermoplastiques (TPE) à des substrats durs. Le surmoulage surmoulage simplifie le processus de fabrication des moules, réduit les coûts de production unitaires et permet une plus grande souplesse de conception.

Les types de surmoulage
Les types de surmoulage comprennent le surmoulage séquentiel à deux coups. surmoulagemoulage par injection, moulage par insertion et moulage par injection multi-coups (moulage par injection 2K et 3K, ou plus).
Surmoulage séquentiel en deux temps
En mode séquentiel à deux plans surmoulage par injection de plastiqueLa machine de moulage injecte la première résine plastique dans la première cavité du moule (moule de substrat) ; une fois que le matériau a refroidi et formé la première forme en plastique, elle ouvre l'outil. Tous ces processus de moulage sont identiques au processus traditionnel de moulage par injection.
Une fois que les premiers substrats sont complètement terminés et refroidis, on insère le substrat dans le second moule (surmoulage), on ferme l'outil, puis on injecte le second matériau. Le processus est également le même que le processus de moulage traditionnel ; la différence réside dans le préchargement du substrat dans la cavité avant le début du processus de fabrication du moulage.
Tous ces processus de moulage seront réalisés à l'aide de machines d'injection traditionnelles.
Surmoulage inerte
Surmoulage d'insert utilise des inserts préformés ou des inserts métalliques placés dans le moule avant l'injection du second matériau ; si les inserts sont en métal ou en laiton, on parle alors de métal moulage par insertion. Ce procédé de surmoulage, que nous utilisons beaucoup, par exemple, le moulage d'inserts de vis métalliques et le surmoulage d'inserts d'acier. moulage d'insert de filtreCe type de surmoulage utilise une machine de moulage par injection traditionnelle, qui place les inserts métalliques dans la cavité du moule au cours d'un seul cycle de moulage par injection.
Comme le montre l'image ci-dessous, l'insert surmoulage avec le métal inerte. Ce type de surmoulage ne nécessite qu'un seul moule d'injection ; toutefois, si le premier insert est constitué d'une pièce en plastique, nous aurons besoin d'un moule supplémentaire pour la première pièce de l'insert en plastique.

Moulage par injection multi-coups ou moulage par injection 2k
Le moulage par injection multi-coups, parfois appelé moulage par injection 2-coups, est également un type de surmoulage. Cette technologie de moulage nécessite des machines de moulage par injection spécialisées, qui possèdent deux unités d'injection. Les canons d'injection peuvent être parallèles ou perpendiculaires l'un à l'autre. Deux moules d'injection sont assemblés dans cette machine ; un outil d'injection fabrique le substrat, et l'autre est destiné à l'injection de la matière première. surmoulage processus.
La machine de moulage injecte la première résine plastique dans la première cavité, également appelée moule de substrat. Une fois que le matériau a refroidi et formé la première forme en plastique, elle ouvre l'outil. Ce processus est identique au processus traditionnel de fabrication par injection. Une fois les moules ouverts, la moitié mobile tourne de 180° sans éjecter le substrat. Ensuite, il ferme les moules et lance la deuxième injection, également appelée surmoulage.
Simultanément, il injecte la première dose. Une fois que la deuxième cavité a terminé son processus de moulage, elle ouvre à nouveau les outils et éjecte le produit surmoulé du surmoulage. Au cours de ce processus, un nouveau substrat est généré pour le deuxième cycle.
Il s'agit d'un cycle de moulage complet pour le processus de moulage par injection 2k.
Technologie de surmoulage du TPE, conseils et questions
TPE (élastomère thermoplastique)) Les matières plastiques sont très utilisées dans le domaine du moulage par injection, en particulier pour les pièces surmoulées. Dans le surmoulage marché, plus de 80% de pièces surmoulées sont fabriquées par des Surmoulage TPE,
TPE Surmoulage est le processus de moulage par injection où le TPE (élastomère thermoplastique)) est formé sur un matériau rigide (par exemple, PC, PA66 ou ABS) en fonction des besoins spécifiques. Le TPE surmoulé adhère fortement au premier plastique et conserve sa fonction finale. Pour éviter que le TPE ne se détache du second matériau, la sélection des matériaux et la conception des pièces sont très importantes.
A TPE fabricant de surmoulage prendra en compte tous les facteurs pertinents lors de la sélection de la méthode optimale de fabrication d'une pièce moulée par injection de plastique, en choisissant entre le moulage 2K et le processus de surmoulage. Les facteurs critiques comprennent la capacité de production, la sélection des matériaux, l'équipement disponible et les coûts de main-d'œuvre.
Normalement, le surmoulage est le choix le plus populaire lorsque les volumes de production totaux sont inférieurs à 50 000. Ce chiffre n'est qu'une référence et n'est pas définitif car il dépend de la taille et de la complexité de la conception de la pièce. Pour des volumes de production plus importants (volume total supérieur à 200 000 unités), un processus de moulage par injection en deux temps sera une meilleure option ; bien sûr, cela dépend toujours de la conception de la pièce, car certaines pièces ne peuvent être fabriquées qu'avec un processus de moulage par injection en deux temps. processus de surmoulage ; par exempleLa pièce ci-dessous ne peut être créée qu'avec le processus de surmoulage.

Dans chaque Surmoulage TPE ou moulage par injection 2K Dans le cadre du processus de surmoulage, la question numéro un est d'obtenir une adhérence maximale entre le TPE et le substrat. Certains surmoulages TPE peuvent avoir des forces d'adhérence très différentes entre le multi-shot et le surmoulage. Même si une excellente adhérence est produite avec le moulage en deux temps, le même matériau peut avoir une faible adhérence lorsqu'il est moulé en deux temps. surmoulage. Ainsi, pour obtenir des produits finis de haute qualité produits de surmoulage et de moulage 2KIl est donc important d'avoir une connaissance approfondie des TPE, de la conception des pièces, des plastiques techniques et des spécificités du processus de moulage.
TPE Conseils pour la sélection des matériaux de surmoulage
Nous savons que nous fabriquons des produits de haute qualité TPE surmoulé Le facteur numéro un pour définir la qualité d'une pièce surmoulée est la qualité de la fusion entre les deux matériaux, si le TPE est facile à décoller du substrat, alors le matériau posera des problèmes.
Épaisseur de la pièce surmoulée en TPE
Les concepteurs demandent souvent le TPE le plus souple. Ils ne se rendent pas compte que le duromètre doux d'un TPE n'apporte pas grand-chose pour "amortir" en dessous d'une certaine épaisseur (généralement moins de 0,1 mm). Les pièces surmoulées en TPE plus fines semblent plus dures - l'impact de la dureté dépend de l'épaisseur. Plusieurs nervures très rapprochées peuvent donner l'illusion de l'épaisseur sans utiliser beaucoup de matériau. De nombreux manches d'ustensiles de cuisine utilisent cette méthode.
Dureté de la matière plastique TPE,
Il existe une souplesse du matériau TPE que vous devez sélectionner lorsque vous fabriquez des produits de la gamme TPE. Surmoulage TPEPour obtenir une bonne sensation au toucher, il peut être nécessaire de tester différents types de matériaux TPE Shore A, à moins que des exigences particulières en matière de fonction ne s'appliquent. Pour obtenir une bonne sensation au toucher, il peut être nécessaire de tester différents types de matériaux TPE Shore A, à moins que des fonctions spéciales ne soient requises. En règle générale, le TPE Shore A utilisé sur le marché se situe entre 40 et 60 ; s'il est trop peu dur, il risque de se décoller du substrat ; s'il est trop dur, la sensation au toucher risque de ne pas être suffisamment bonne.
Conseils pour la sélection des matériaux de substrats
Par rapport aux matériaux TPE, les matériaux des substrats sont plus faciles à choisir ; la plupart des matériaux peuvent être des substrats, y compris le nylon/PA (PA66 ou PA66 GF30, PA6 ou PA6 GF30, PA6 ou PA6 GF30). Plastique PA6 GF30), le polycarbonate (PC), l'acrylonitrile-butadiène-styrène (ABS, PC/ABS, acétal (POM), PMMA, etc. Le choix final du matériau du substrat dépend de l'objectif final. Si vous n'êtes pas sûr du matériau optimal pour vos pièces surmoulées en TPE, n'hésitez pas à nous contacter et nous vous donnerons quelques recommandations.
Finition de la surface du substrat et du surmoulage TPE
L'état de surface du substrat affecte également l'adhérence du caoutchouc TPE. Plus l'adhérence est forte, moins il y a de chances qu'il se décolle. Normalement, la surface de fusion entre le TPE et le substrat sera bien polie, du côté de la cavité du TPE, parfois l'état de surface aura également un effet sur le surmoulage du TPE.

Conseils pour la conception de pièces de surmoulage en TPE
La conception des pièces, comme indiqué précédemment, joue un rôle crucial dans la création d'un produit de haute qualité. Surmoulage TPE produit. En général, la conception de la pièce de substrat est similaire à celle des autres pièces de moulage par injection de plastique. Pour plus de détails, veuillez vous référer à la page sur les conception de pièces en plastique pour le moulage par injection. Il n'existe pas de conception standard pour cette zone car les pièces ont des géométries différentes, mais il y a quelques points clés auxquels il faut penser lors de la conception de la pièce surmoulée. Ces facteurs sont les suivants
Comment bien sceller le surmoulage TPE et éviter les bavures lors de la conception de la pièce de surmoulage :
Les matériaux TPE présentent facilement une bavure (écart de 0,03 mm), et les matériaux TPE collables répondent à des critères plus stricts que les polymères TPE standard. Il en va de même pour la conception des pièces. Contrairement à la conception traditionnelle des pièces, la conception des pièces à deux composants doit tenir compte du retrait de deux matériaux thermoplastiques différents. Le substrat et le surmoulage ont tous deux leurs propres systèmes de porte et de glissière, qui doivent être adaptés aux propriétés individuelles des matériaux utilisés.
Pour respecter le meilleur temps de cycle, les substrats et les surmoulage L'épaisseur de la paroi doit être constante. Dans la plupart des applications de surmoulage, une épaisseur de paroi de 1 à 3 mm garantit un collage satisfaisant. Les pièces plus épaisses doivent être évidées pour réduire le retrait, le poids et le temps de cycle. Pour éviter les remblais et les pièges à gaz, les transitions d'épaisseur de paroi doivent être progressives. Ajoutez un rayon aux cônes aigus pour réduire les problèmes de tension. Éviter les poches aveugles ou les nervures profondes et indisponibles. Les embouts longs doivent avoir un angle de dépouille de 3 à 5 degrés pour faciliter le démoulage. Dans les composés surmoulés, il est possible de concevoir des contre-dépouilles profondes si l'on utilise un noyau qui avance lors de l'ouverture du moule, si la pièce n'a pas d'angles vifs et si l'élastomère se plie lors de l'éjection.

La plupart des composés TPE présentent un retrait important dans le sens du flux de l'outil et un retrait modéré dans le sens du flux transversal. Après l'éjection de l'outil, le composé de surmoulage peut se contracter davantage que le substrat. Cela peut étirer le substrat, généralement dans le sens du matériau de surmoulage. Cela est particulièrement vrai pour les pièces longues et minces ou les composants avec un substrat à faible module ou plus mince que le matériau de surmoulage. surmoulé. L'utilisation de matériaux de substrat à module plus élevé et de nervures de raidissement permet d'atténuer ce phénomène. Des revêtements plus minces et des qualités de surmoulage de dureté inférieure sont utiles. Le déplacement de l'obturateur pour affecter le flux de TPE peut également être utile.
Si vous pouvez améliorer la conception pour assurer une liaison plus étroite entre le matériau TPE et le substrat, par exemple en augmentant la surface de la section transversale, sans compromettre sa fonctionnalité ou son apparence, ce serait bénéfique. Vous trouverez ci-dessous un exemple de conseils pour la conception de pièces surmoulées.

Éviter de concevoir trop de zones séparées sur le Pièce de surmoulage TPEcar cela peut compliquer le processus d'évaluation de la fabrication de surmoulage et le processus de moulage. En particulier, de nombreuses zones sont conçues jusqu'à la zone du plan de joint ; il sera difficile de résoudre complètement le problème lorsque vous concevez la pièce surmoulée en TPE, la conception doit être aussi simple que possible, à moins qu'elle n'ait une fonction particulière.

Conseils pour la conception d'un surmoulage :
Lorsque nous concevons un moule d'injection pour surmoulage le premier moule (outil de substrat), nous ajouterons le taux de rétrécissement en fonction du taux de rétrécissement du plastique, mais pour le premier moule (outil de substrat), nous ajouterons le taux de rétrécissement du plastique. surmoulage (deuxième outil), nous n'ajouterons pas de taux de shinakge sur le surmoulage par injection.
Coût du surmoulage
La base coût du surmoulage n'est pas un nombre fixe, il y aura un coût complètement différent pour chaque application. Il a une valeur variable qui peut se situer entre 1 et 10 dollars.
Il s'agit d'une fourchette de prix extrêmement large. La valeur exacte varie en fonction de plusieurs composants impliqués dans le processus de surmoulage. Ces facteurs qui influencent le coût sont les suivants :
Équipement de moulage par injection
Le coût initial de l'équipement pour le moulage par injection peut varier considérablement en fonction de l'application et du type d'équipement.
Il existe des équipements de moulage par injection de petite taille que les entreprises conservent en interne. Il y a ensuite les grandes machines de surmoulage, généralement utilisées par les prestataires de services et les entreprises de l'industrie manufacturière à grande échelle qui ont des volumes de production importants.
Professionnels de l'industrie surmoulage Le coût de l'équipement est compris entre $50 000 et $200 000. Il peut y avoir des frais de transport. Ces machines ne sont pas destinées aux amateurs et aux bricoleurs, car elles nécessitent des opérateurs qualifiés.
Coûts de fabrication du surmoulage
Alors que la surmoulage est un investissement unique, ce qui permet de créer des surmoulé Les coûts de fabrication du surmoulage sont l'un des facteurs de coût les plus importants pour les pièces surmoulées. Les coûts de fabrication des surmoules sont l'un des facteurs de coût les plus importants pour les pièces surmoulées.
Ce surcoût des moules peut varier en fonction de la conception et de la taille de la pièce, ainsi que de la qualité requise pour créer les moules. En général, trois facteurs sont utilisés pour atteindre cet objectif, qui sont énumérés ci-dessous: ?
Complexité de conception
Les conceptions très complexes qui nécessitent un surmoulage complexe comprennent souvent des caractéristiques telles que des cavités multiples, des géométries complexes, des curseurs et des élévateurs. Ces éléments nécessitent une ingénierie avancée, un temps de développement prolongé et des coûts de fabrication supplémentaires, qui augmentent tous les coûts de l'outillage de surmoulage.
Taille de la pièce
Le surmoulage est identique aux autres moules d'injection ; une grande taille nécessitera une base de moule et une machine de moulage de grande taille, ce qui augmentera le coût du surmoulage et le coût unitaire de la pièce moulée.
Coûts de main d'oeuvre
Surmoulage est normalement plus difficile que le moule normal, car il nécessite un ajustement parfait du moule, en particulier si le TPE est surmoulé sur le substrat, le TPE est très facile à faire éclater, les techniciens qualifiés sont nécessaires pour surveiller les machines, effectuer des contrôles de qualité et des opérations d'ajustement du moule, ce qui augmente les coûts de la main-d'œuvre,
Étant donné que le surmoulage implique généralement un préchargement manuel ou robotisé des substrats dans la cavité, le coût du moulage sera beaucoup plus élevé que le coût du moulage traditionnel.
Coût des déchets
Les déchets de matériaux provenant des carottes, des coulisses et des pièces rejetées augmentent les coûts. Le surmoulage entraîne davantage de coûts de rejet que les coûts traditionnels ; si une pièce est rejetée, cela signifie que le substrat est également gaspillé. L'utilisation de systèmes à canaux chauds peut minimiser les déchets en éliminant les canaux, mais ces systèmes s'accompagnent de coûts d'investissement initiaux plus élevés.
Résumé final du coût du surmoulage
Si vous cherchez surmoulage pièces pour votre moulage par injection de plastique sur mesure vous n'avez pas besoin de payer le coût de l'équipement de moulage par injection, car votre fournisseur devrait l'avoir, mais vous devez payer le coût du surmoulage, le coût du processus de surmoulage, le coût des matériaux, le coût de l'emballage, et ainsi de suite. Si vous souhaitez connaître le prix de votre surmoulage Veuillez nous contacter et nous vous ferons parvenir un devis dans les 24 heures.

Comment réduire les coûts de surmoulage
Surmoulage est le procédé de fabrication privilégié en raison de sa rentabilité et de sa fiabilité.
Bien que le processus soit abordable par rapport à ses alternatives, vous pouvez encore réduire les coûts. Pour ce faire, voici quelques points à prendre en compte :
Optimisation de la conception CAO
Une même pièce peut être abordée via différentes conceptions CAO. Quoi qu'il en soit, toutes les idées de conception ne sont pas parfaites. Certaines conceptions pour la même pièce peuvent entraîner une perte de temps et de ressources. Ainsi, la simplification de la complexité des pièces via une conception CAO efficace garantit une utilisation optimale des ressources.
Réduction de la taille des pièces
Les pièces plus grandes ne sont pas toujours d'excellentes pièces. Lorsque la taille des pièces augmente, le coût des moules d'injection nécessaires pour les pièces augmente également. Si le même processus peut être réalisé en réduisant la taille de la pièce, c'est une bonne idée d'opter pour cette solution.
Récupération des moules
Exploitez pleinement les surmoules en les réutilisant pour de nombreuses applications. Vous ne pouvez pas vous contenter d'utiliser le même moule pour la même pièce, mais aussi pour des pièces similaires. Lorsque vous concevez des pièces similaires, vous pouvez même utiliser des cavités et des noyaux interchangeables pour réduire les coûts d'outillage.
Utilisation de l'analyse DFM (conception pour la fabrication)
DFM signifie « conception pour la fabrication ». Dans le domaine du surmoulage, DFM fait référence à la production d'une pièce qui répond aux objectifs du client et qui respecte son budget stipulé.
Une analyse DFM approfondie permet d'aligner la conception sur les capacités de fabrication, par exemple, de s'assurer que la conception répond aux exigences fonctionnelles sans complexité inutile, et d'utiliser des élastomères thermoplastiques (TPE) moins coûteux et compatibles avec le substrat, ce qui peut réduire les coûts. Aller à conception pour la fabrication page pour en savoir plus.
Réduire au maximum les temps de cycle
Il existe une corrélation directe entre la réduction des temps de cycle et l'amélioration de l'efficacité opérationnelle et des coûts :
Optimisation des canaux de refroidissement : une meilleure conception des lignes de refroidissement dans le moule peut réduire le temps nécessaire au refroidissement et augmenter la qualité de la pièce, comme dans le cas d'un moule traditionnel.
Diminuer la quantité de déchets matériels
L'efficacité dans l'utilisation des matériaux est un facteur primordial de réduction des coûts. Pour les produits à fort volume, il convient d'utiliser des canaux chauds afin de réduire la quantité de déchets résultant des carottes et des canaux.
L'incorporation de matériaux rebroyés, tout en veillant à ce que leur pourcentage ne nuise pas à la qualité de l'article, est une étape importante du processus de recyclage.
L'utilisation d'une machine de moulage par injection stable permet de réduire le coût des déchets.

Avantages du surmoulage par injection
- Par rapport au moulage par injection 2K, surmoulage est plus facile à fabriquer. Vous pouvez utiliser une machine à injection normale pour produire deux ou trois couleurs différentes dans une pièce moulée ou deux ou trois matériaux différents dans une pièce finale.
- Pour certains projets de pièces moulées en deux couleurs en petites quantités, il n'est pas nécessaire d'inverser ou de louer une machine de moulage par injection 2K. surmoulé est le moyen le plus efficace et le plus rentable de répondre aux exigences des clients.
- Il augmente la diversité de conception et met également en valeur le produit final dans de nombreuses compositions de matériaux.
- Grâce à la réduction des coûts d'assemblage, moins d'activités ou de processus secondaires sont effectués sur les produits finis. Cela réduit le coût de la main-d'œuvre. De plus, après la fabrication, aucun autre coût n'est engagé.
- Les pièces présentent un niveau élevé de stabilité et de constitution puisque, après avoir été laissées s'emboîter mécaniquement, elles ne font plus qu'une.
- Produits surmoulé l'utilisation de plastique présente une résistance élevée aux vibrations et aux chocs grâce aux résines plastiques parfaitement structurées.
- Les pièces moulées en plastique sont plus fiables car il n'y a pas de collage au stade de la production.
- Les produits finis répondent aux normes souhaitées, avec des designs accrocheurs et des composants solides.
Inconvénient de l'injection par rapport au moulage
- Depuis le surmoulage implique le déplacement de la première pièce de substrat vers un autre surmoule, la tolérance n'est pas aussi bonne que dans le processus de moulage par injection 2K.
- La capacité de production n'est pas aussi efficace que le moulage par injection 2K, car il faut des robots ou du travail manuel pour insérer le substrat dans l'outil surmoulé. Cela prend du temps et le paramètre de moulage n'est parfois pas stable, en particulier lorsque deux substrats ou plus se trouvent dans un seul outil. Cela entraîne des problèmes supplémentaires et un taux de déchets plus élevé, ce qui se traduit par une double quantité de déchets (provenant du substrat et du matériau surmoulé).
- Avec la processus de surmoulageIl y a donc moins de choix en termes de compatibilité des matières plastiques. Certains matériaux peuvent ne pas bien se lier entre eux ou ne pas résister aux températures et pressions élevées du processus de moulage par injection.
- Les produits finis du surmoulage ne font l'objet d'aucune pratique secondaire. Lorsque la matière plastique devient froide, les activités et les ajustements s'arrêtent complètement.
- Dans les cas où les produits sont rares, il est coûteux de mener une telle opération. En effet, il faut quelqu'un pour mettre le substrat dans le surmoulage, ce qui augmente d'autant le temps de cycle et le coût de production.
- Le processus de surmoulage nécessite normalement deux moules, l'un pour le substrat et l'autre pour le surmoulage, de sorte que le coût initial de l'outillage est plus élevé.
- Surmoulage est un processus plus complexe que le moulage par injection traditionnel, qui nécessite une coordination précise entre les deux systèmes d'injection et une conception adéquate du moule.
- S’il y a un problème avec le processus de surmoulage, le dépannage et la résolution des problèmes de surmoulage peuvent être plus difficiles qu’avec le moulage par injection traditionnel.
Qu'est-ce que le moulage par injection 2k ? (Moulage en deux étapes)
Moulage par injection à deux coupsou moulage par injection 2K, est un processus de fabrication utilisé pour créer deux couleurs ou matériaux en un seul plastique. Cette technologie de moulage en deux temps permet de mélanger deux matériaux ou deux couleurs différentes en une seule pièce en plastique à l'aide d'une machine de moulage par injection 2K.
Le processus de liaison chimique impliqué dans ce processus est très important car il est capable de combiner deux ou plusieurs matériaux en une seule pièce. Lors de l'utilisation du processus de technologie de moulage par injection 2K, le choix du matériau sera un facteur important dans la réussite ou non du projet.

Avantages du moulage par injection 2K
Moulage par injection 2K offre un certain nombre d'avantages par rapport au moulage par injection mono-matériau traditionnel. Certains de ces avantages sont les suivants
Rentable
Les Processus de moulage par injection 2K combine deux matériaux compatibles en un seul cycle de machine. Le cycle commence par l'injection du premier matériau dans le moule primaire. La moitié mobile tourne ensuite de 360 degrés et se referme pour éjecter les matières plastiques destinées au surmoulage du second matériau dans la cavité secondaire.
L'utilisation d'adhésifs ou d'assemblages supplémentaires n'est pas nécessaire pour cette technique sans couture, qui garantit une liaison de haute qualité entre les matériaux.
Comme cette méthode n'utilise qu'un seul cycle au lieu de cycles de machines distincts, elle coûte moins cher pour chaque série de production et nécessite moins d'employés pour fabriquer le produit final, tout en livrant plus d'articles par série. Elle garantit également une liaison solide entre les matériaux sans qu'il soit nécessaire de procéder à un assemblage supplémentaire en aval de la chaîne.
Efficacité améliorée
Moulage en deux étapes permet de créer plusieurs composants avec un seul outil, ce qui réduit la quantité de main-d'œuvre nécessaire pour produire vos pièces et élimine la nécessité d'assembler ou de souder les composants après le processus de moulage.
Meilleure qualité
L'opération est réalisée avec un seul outil, ce qui permet de réduire les tolérances par rapport aux procédés de surmoulage, d'atteindre un niveau élevé de précision et de répétabilité, et de réduire les taux de rebut.
Résoudre les problèmes de conception des pièces
Moulage en deux étapes permet la création de conceptions de moules complexes qui intègrent différents matériaux pour des fonctionnalités qui ne peuvent pas être obtenues via des processus de post-moulage.

Inconvénients du moulage par injection 2K
Moulage par injection 2K présente de nombreux avantages, mais comme toute chose, elle a ses avantages et ses inconvénients.
L'inconvénient de Moulage par injection 2K Le coût des moules est plus élevé que celui des moules d'injection traditionnels. En effet, l'outillage d'injection 2K nécessite deux moules, le premier et le second (c'est pourquoi on parle de moulage en deux temps), et la fabrication de moules d'injection 2K est plus difficile que la fabrication de deux moules traditionnels distincts, car ces deux moules fonctionneront ensemble dans la même machine (une machine de moulage par injection en deux temps). il faut donc deux moules pour passer de l'un à l'autre sans aucun problème.
En outre, le Moulage par injection 2K doit utiliser une machine d'injection 2K, ce qui rend également la machine plus coûteuse et nécessite un opérateur technique spécial pour régler la machine. Le coût est également plus élevé que celui de l'outillage d'injection traditionnel. En fin de compte, nous récupérons le Moulage par injection 2K Les coûts de main d'œuvre et d'assemblage sont réduits, car l'application manuelle d'un joint, par exemple, n'est plus nécessaire. Une étape d'assemblage est ainsi éliminée.
Un autre inconvénient du moulage par injection 2K est qu’il rend le recyclage des articles en plastique difficile, car souvent deux plastiques différents sont réunis. Même lorsque les plastiques sont « de la même famille », la qualité des flux de retour sera très faible, ce qui rend difficile la réutilisation du plastique pour une application de haut niveau.
Comment choisir les services de surmoulage et de moulage par injection 2K ?
Vous vous demandez peut-être quand vous devez utiliser le surmoulage et quand vous devez utiliser le procédé de moulage par injection 2K. Voici quelques suggestions simples :
- Si la quantité de surmoulage ou pièce moulée 2K n'est que de quelques milliers ou dix mille, il est recommandé d'utiliser la fonction surmoulage au lieu du processus de moulage 2k, car il permet de réduire considérablement les coûts des moules.
- Si vous avez besoin de plus de 500 000 pièces, le moulage par injection 2K est le processus de fabrication le plus rentable. Cela s'explique par les coûts de main-d'œuvre élevés associés au moulage par injection 2K. surmoulage et le coût initial élevé associé aux moules 2K, aux machines de moulage par injection en deux temps et à l'équipement connexe.
- Surmoulage est la seule méthode disponible pour certaines pièces, tandis que le processus de moulage par double injection est nécessaire pour d'autres. Cela dépend de la structure de conception de la pièce. En cas de doute, envoyez vos données à info@plasticmold.net. Nous pouvons vérifier cela pour vous et vous fournir un prix à titre de référence.
Vous recherchez un service de surmoulage ou de moulage par injection 2k ?
Sincere Tech est l'un des meilleurs Sociétés de moulage par injection en Chine. Si vous cherchez surmoulage, moulage de l'insert, Moulage 2Kou tout autre moule personnalisé, envoyez-nous votre dessin en 3D et vos exigences ; nous ne partagerons jamais vos données avec qui que ce soit d'autre. Nous sommes disposés à signer un NDA afin de garantir la sécurité de votre projet.
Nous vous proposerons le prix le plus compétitif pour des pièces surmoulées, de l'outillage et du moulage 2K, de l'outillage en plastique et des pièces en plastique de haute qualité pour une relation d'affaires à long terme, et nous vous suggérerons le meilleur processus de fabrication par injection pour vos produits.
Plus de 18 ans d'expérience dans la fabrication de moules en plastique et de services de moulage sur mesure dans les domaines du surmoulage, du moulage 2K, du moulage sous pression, de l'usinage, etc., ainsi que 18 ans de communication en anglais technique (la communication en anglais technique est très importante pour travailler avec des clients du monde entier).
Les petites commandes sont acceptées. Principaux marchés d'exportation : Asie, Australie, Amérique centrale et du Sud, Europe de l'Est, Amérique du Nord, Europe de l'Ouest et le reste du monde.