Összefoglaló különbség az overmolding és a 2k öntés között
Míg a befecskendezés túlformázás és a 2K fröccsöntés (más néven 2 lövéses fröccsöntés) számos hasonlóságot mutat, de van néhány alapvető különbség is. Az alábbiakban az e két fröccsöntési eljárás közötti különbséget ismertetjük:
Injekció túlformázás két különböző típusú anyag egyetlen szilárd termékké történő egyesítése egy szabványos, egyfúvókás fröccsöntőgép segítségével. A túlformázás a gyártási folyamat azt jelenti, hogy az első alkatrészt (hordozó alkatrész) vagy fémbetéteket a következő szerszámba (penész felett) a végtermék létrehozásához. Ezt a technológiát használhatja arra, hogy puha tapintású fogást adjon egy szerszámnyélhez, vagy hogy többféle színű vagy textúrájú terméket hozzon létre.
2K fröccsöntés, más néven többlövetű fröccsöntés, 2-lövéses fröccsöntés vagy kettős fröccsöntés, egy speciális 2K fröccsöntőgép használatával két vagy három anyag (szín) egyidejű befecskendezését jelenti ugyanabba a szerszámba. A 2K fröccsöntőgép valójában két beépített szerszámmal rendelkezik. Ellentétben a címmel. túlformázás, a 2K öntőgép egyszerre fecskendezi be mindkét anyagot, és az öntési folyamat befejezése után teljesen összekapcsolja őket. A 2k öntési folyamatot, bár összetett, a gyorsaság, a hatékonyság és a magas minőség jellemzi.
Mindkét gyártási technológiával összehasonlítva a 2K fröccsöntéses szerszámozás kiváló minőséget és gyártási hatékonyságot kínál. A 2K fröccsöntőgép magas költsége miatt azonban, túlformázás néha helyettesíti. Másrészt a túlfröccsöntött alkatrész költsége magasabb, mint a 2K fröccsöntött alkatrészé. Azonban kis mennyiségű 2 színű öntvény alkatrészek, fröccsöntés bármilyen szabványos fröccsöntőgépet használhat a overmolded alkatrészek.
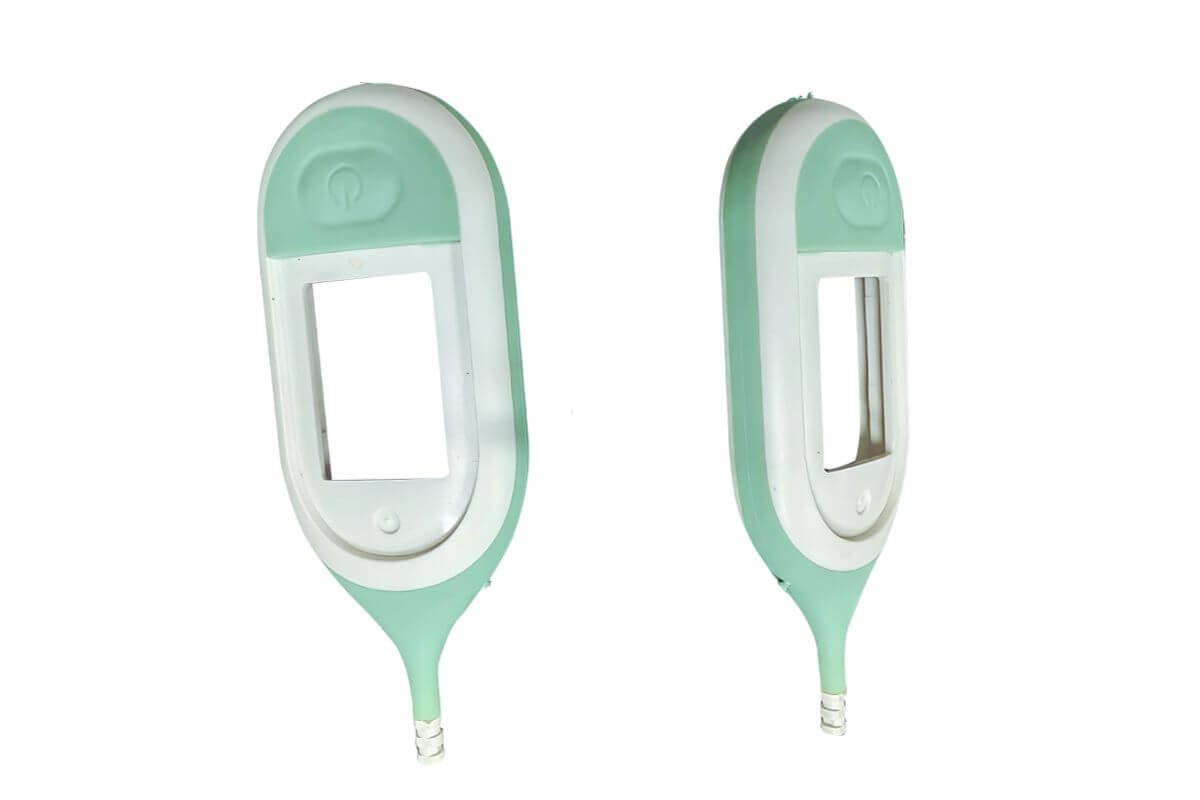
Több anyagból készült vagy kétszínű műanyag alkatrészek tervezésekor alapvető fontosságú, hogy az alkatrész tervezési és gyártási igényei alapján válassza ki a megfelelő öntési eljárást. Mindkét overmolding és 2K fröccsöntés megvannak a maguk előnyei és hátrányai. A fröccsöntött termékek egy része csak a túlformázás eljárással, míg egyes fröccsöntött alkatrészek csak a 2K fröccsöntési eljárással készíthetők; ez a műanyag alkatrész geometriájának kialakításától függ.
Ha mindkét öntési eljárással előállíthatóak a műanyag alkatrészek, a 2K öntési eljárás lesz a leghatékonyabb a nagy volumenű gyártáshoz.
Mindkettő túlformázás és a 2K fröccsöntés több anyagból vagy rétegből álló termékek előállítására is használható, de a legfontosabb különbség az, hogy a túlfröccsöntésnél a két anyagot külön-külön gyártják (a hordozót előfeszítik a második szerszámba), míg a 2K fröccsöntésnél a két anyagot együtt, ugyanazon folyamat során alakítják ki (természetesen ehhez speciális gépre van szükség).
Mi az a túlformázás (overmolding)?
Overmolding, vagy penész felett egy olyan gyártási folyamat, amely során egy műanyagot egy másik anyagra öntik, hogy aztán egyetlen végtermék létrehozásához egyesítsék. A műanyag túlformázás, két különálló szerszámra van szükség: az aljzatra, amely az első szerszám, és a fedőformára, amely a második szerszám. Jellemzően a második szerszám termoplasztikus elasztomer (TPE) anyagot állít elő, de ez nem mindig van így. Ha a hordozó megmunkált fém- vagy sárgaréz alkatrészek, akkor ezt általában betétformázásnak nevezzük, és a betétformázásnak csak egy szerszámra (overmold) van szüksége a gyártási folyamat befejezéséhez.
A műanyaghoz leggyakrabban használt anyagok túlformázás termoplasztikus elasztomer (TPE), gumi vagy a hordozóval azonos anyagból készült, de különböző színű. Ma elsősorban a túlformázás technológia, amely a TPE anyagokat használja, amelyeket széles körben használnak a különböző iparágakban. A merev szubsztrátumok sokféle anyagból készülhetnek, többek között polietilénből (PE), polipropilénből (PP), polikarbonátból (PC), nejlonból (PA6 vagy PA66), akrilnitril-butadién-sztirolból (ABS), polimetil-metakrilát (PMMA), polisztirol (PS), nagy ütésállóságú polisztirol (HIPS), polifenilén-oxid (PPO), akrilnitril-butadién-sztirol (ABS), vagy bármely más speciális célú anyag, amely szubsztrátként használható.
Az átformázó anyag általában TPE, gumi, TPU vagy a hordozóval megegyező, de különböző színű anyagot használ. A túlformázott anyagok erős kötést hoznak létre a hordozóanyagukkal, biztosítva a hosszú távú tartósságot és az optimális teljesítményt a tervezett környezetben. Az overmolding használata kiküszöböli a ragasztók szükségességét a hőre lágyuló elasztomerek (TPE-k) kemény szubsztrátumokhoz való csatlakoztatásakor. A túlformázás technika leegyszerűsíti az öntési gyártási folyamatot, csökkenti az egységnyi gyártási költséget, és nagyobb tervezési rugalmasságot tesz lehetővé.

Az átformázás típusai
A túlöntés típusai közé tartozik a két lövéses szekvenciális túlformázás, betétes fröccsöntés és többlövetű fröccsöntés (2K és 3K fröccsöntés, vagy több).
Két lövéses szekvenciális átöntés
Két lövéses szekvenciális műanyag fröccsöntés, az öntőgép az első műanyag gyantát az első szerszámüregbe (szubsztrátformába) fecskendezi; miután az anyag lehűl és kialakítja az első műanyag alakot, kinyitja a szerszámot. Mindezen öntési folyamatok megegyeznek a hagyományos fröccsöntési eljárással.
Miután az első szubsztrát teljesen elkészült és lehűlt, helyezze be a szubsztrátot a második öntőformába (overmold), zárja le a szerszámot, majd injektálja be a második anyagot. A folyamat szintén megegyezik a hagyományos öntési eljárással; a különbség a szubsztrát előfeszítése az üregbe, mielőtt az öntési gyártási folyamat megkezdődik.
Az összes ilyen formázási folyamatot hagyományos fröccsöntőgépekkel végzik.
Inert túlöntés
Beszúrás a betétbe előre kialakított betéteket vagy fémbetéteket használ, amelyeket a második anyag befecskendezése előtt helyeznek a formába; ha a betétek fémből vagy sárgarézből vannak, akkor fémnek nevezzük. betétléc. Ez az overmolding folyamat, amelyet sokat használtunk, például fém csavaros betétes öntés és szűrőbetét öntés, ez a fajta over-molding egy hagyományos fröccsöntőgépet használ az eljáráshoz, amely az egyetlen fröccsöntési ciklus során a fémbetéteket a szerszámüregbe helyezi.
Ahogy az alábbi képen látható, a betét túlformázás fémmel inert. Ez a fajta túlformázás csak egy fröccsöntőszerszámra van szükség; ha azonban az első betét műanyag részből készül, akkor az első műanyag betétrészhez egy további szerszámra lesz szükségünk.

Többlövetű fröccsöntés vagy 2k fröccsöntés
A többlövetű fröccsöntés, amelyet néha 2-lövéses fröccsöntésnek is neveznek, szintén a túlfröccsöntés egyik típusa. Ez a fröccsöntési technológia speciális fröccsöntőgépeket igényel, amelyek két fröccsöntőegységgel rendelkeznek. A fröccsöntőhordók lehetnek egymással párhuzamosak vagy egymásra merőlegesek. Ebben a gépben két fröccsöntőszerszám lesz összeszerelve; az egyik fröccsöntőszerszám készíti a szubsztrátumot, a másik pedig a túlformázás folyamat.
Az öntőgép az első műanyag gyantát az első üregbe, más néven a szubsztrátformába fecskendezi. Miután az anyag kihűlt és kialakítja az első műanyag alakot, kinyitja a szerszámot. Ez a folyamat megegyezik a hagyományos fröccsöntéses gyártási eljárással. Miután a szerszámok kinyíltak, a mozgatható fél 180°-kal elfordul anélkül, hogy a hordozóanyagot kidobná. Ezután bezárja a szerszámokat, és elindítja a második fröccsöntést, amelyet overmoldnak is neveznek.
Ezzel egyidejűleg beadja az első injekciót. Amint a második üreg befejezi a formázási folyamatot, ismét kinyitja a szerszámokat, és a túlformázott terméket kilöki a túlformázott formából. E folyamat során egy új szubsztrátum keletkezik a második ciklushoz.
Ez egy teljesen formázási ciklus a 2k fröccsöntési folyamathoz.
TPE overmolding technológia, tipp és problémák
TPE (termoplasztikus elasztomer)) a műanyagokat sokat használják a fröccsöntés területén, különösen a túlfröccsöntött alkatrészeknél. A túlformázás a piacon több mint 80% átformázott alkatrész készül a TPE átformázás,
TPE Felül öntés a fröccsöntési eljárás, ahol a TPE (hőre lágyuló elasztomer)) merev anyagra (például PC, PA66 vagy ABS anyagra) formázzák az adott követelménynek megfelelően. Az átformázott TPE erősen kötődik az első műanyaghoz, és megőrzi végső felhasználási célját. Annak megakadályozása érdekében, hogy a TPE-anyag leváljon a második anyagról, az anyagválasztás és az alkatrésztervezés nagyon fontos.
A TPE overmolding gyártó minden lényeges tényezőt figyelembe vesz, amikor egy műanyag fröccsöntéses alkatrész optimális formázási gyártási módszerét választja ki, a 2K fröccsöntés és a túlfröccsöntési eljárás között választva. A kritikus tényezők közé tartozik a gyártási kapacitás, az anyagválasztás, a rendelkezésre álló berendezések és a munkaerőköltségek.
Normális esetben a túlformázás eljárás a legnépszerűbb választás, ha a teljes gyártási mennyiség kevesebb, mint 50 000. Ez a szám csak egy referencia és nem végleges, mivel az alkatrésztervezés méretétől és összetettségétől függ. Nagyobb volumenű gyártási követelmények esetén (200 000 darab feletti összmennyiség) a 2 lövéses fröccsöntési eljárás lesz a jobb választás; természetesen ez még mindig az alkatrésztervezéstől függ, mivel egyes alkatrészek csak egy túlfröccsöntési eljárás; például, az alábbi alkatrész csak a túlöntési eljárással hozható létre.

Minden TPE átformázás vagy 2K fröccsöntés folyamat során az első számú kérdés a TPE és az aljzat közötti maximális tapadás elérése. Egyes TPE túlformázásoknál a többlövetű és a túlformázás között jelentősen eltérő lehet a kötésszilárdság. Még ha kétlövetű öntéssel kiváló kötés is jön létre, ugyanannak az anyagnak alacsony lehet a kötésszilárdsága, ha kétlövetű öntést alkalmazunk. túlformázás. Így a kiváló minőségű kész overmolding és 2K öntvény termékek, fontos a TPE-k, az alkatrésztervezés, a műszaki műanyagok és a formázási folyamat sajátosságainak alapos ismerete.
TPE Overmolding anyagok kiválasztási tippek
Mint tudjuk, hogy a kiváló minőségű TPE átformázott termék, mind a TPE, mind a szubsztrát anyagok a legfontosabbak, az első számú tényező, hogy meghatározza a minőségét overmoulded része, hogy milyen jó a mergeration között két matreials, ha a TPE könnyen lecsíkozható a szubsztrátról, akkor az anyag lesz kérdések, az alábbiakban van néhány tipp meterials selestion, a következő tippeket, akkor megtalálja a legjobb megfelelő anyagot overmoulded része.
A TPE átformázott rész vastagsága
A tervezők gyakran kérik a legpuhább TPE-t. Nem veszik észre, hogy a TPE puha durométere egy bizonyos vastagság alatt (általában kevesebb, mint 0,1 mm) nem sok "párnázást" biztosít. A vékonyabb TPE túlformázott részek keményebbnek érződnek - a keménység hatása a vastagságtól függ. Több, egymástól szorosan elhelyezkedő borda a vastagság illúzióját keltheti anélkül, hogy sok anyagot használna fel. Sok konyhai eszköz fogantyúja használja ezt a módszert.
A TPE műanyag keménysége,
A TPE anyagnak van egy puhasága, amelyet ki kell választania, amikor a TPE átformázás, különösen a TPE vastagság nélküli, amely több mint 0,5 mm. Ahhoz, hogy jó tapintású legyen, szükség lehet különböző típusú TPE Shore A anyagokat tesztelni, kivéve, ha speciális funkcionális követelmények, általában a piacon használt TPE Shore A 40 és 60 között mozog; ha túl kevés, akkor a hordozóról lecsúszhat; ha a keménység túl magas, az érintésérzet nem lehet elég jó.
Alátét anyagválasztási tippek
A TPE anyaghoz képest a hordozóanyagokat könnyebb kiválasztani; a legtöbb anyag lehet hordozóanyag, beleértve a nylon/PA (PA66 vagy PA66 GF30, PA6 vagy PA66 GF30), PA6 vagy PA6 GF30 műanyag), polikarbonát (PC), akrilnitril-butadién-sztirol (ABS, PC/ABS, acetál (POM), PMMA és így tovább. A végső hordozóanyag kiválasztása a végső céltól függ. Ha bizonytalan a TPE túlformázott alkatrészek optimális anyagát illetően, kérjük, forduljon hozzánk, és mi ajánlásokat adunk Önnek.
A hordozó és a TPE overmold felületi felületeinek kikészítése
Az aljzat felületi felülete szintén befolyásolja a TPE gumi tapadását. Minél erősebb a tapadás, annál kevésbé valószínű, hogy lecsúszik, általában jó polírozás lesz a TPE és a szubsztrát közötti egyesülési felület között, a TPE üreg oldalán, soemtime felületkezelés hatással lesz a TPE overmold is, valamikor higi polírozás a TPE üreg penész, a TPE overmolding rész ragaszkodik az üreg oldalához, hozzáad néhány kis VDI textúra javítja ezt.

TPE overmolding alkatrész tervezési tippek
Az alkatrésztervezés, mint már említettük, döntő szerepet játszik a kiváló minőségű TPE átformázás termék. Általában a szubsztrátalkatrész kialakítása hasonló a többi műanyag fröccsöntéses alkatrészéhez. További részletekért kérjük, olvassa el a következő oldalt műanyag alkatrész kialakítás fröccsöntéshez. De van néhány tényező a szubsztrát és a TPE overmoling terület közötti összeolvadási területre; nincs szabványos terv erre a területre, mivel a különböző alkatrészek különböző geometriával rendelkeznek, de van néhány kulcsfontosságú pont, amelyet át kell gondolnia, amikor az overmoling alkatrész tervezést végzi. Ezek a tényezők a következők lesznek:
Hogyan lehet jól lezárni a TPE overmoldingot, és hogyan lehet provent a flashből, amikor a overmoling résztervezést végzi:
A TPE-anyag könnyen villog (0,03 mm hézag), és a ragasztható TPE-anyagok szigorúbb kritériumoknak felelnek meg, mint a szabványos TPE-polimerek. Ugyanez igaz az alkatrészek tervezésekor is. A hagyományos alkatrésztervezéssel ellentétben a kétkomponensű alkatrésztervezésnél figyelembe kell venni a két különböző hőre lágyuló anyag zsugorodását. Mind a szubsztrátumnak, mind a felülfröccsöntésnek saját kapu- és futórendszerük van, amelyeket az alkalmazott egyedi anyagtulajdonságokhoz kell igazítani.
A legjobb ciklusidő, a szubsztrát és a szubsztrátumok túlformázás a falvastagságnak következetesnek kell lennie. A legtöbb felülfröccsöntési alkalmazásnál 1-3 mm falvastagság biztosítja a kielégítő kötést. A vastagabb darabokat ki kell magozni a zsugorodás, a súly és a ciklusidő csökkentése érdekében. A visszatöltések és gázcsapdák elkerülése érdekében a falvastagság átmenetének fokozatosnak kell lennie. Az éles kúpoknál adjunk hozzá sugarat a feszültségproblémák csökkentése érdekében. Kerülje a mély, elérhetetlen vakzsebeket vagy bordákat. A hosszú húzásoknak 3-5 fokos merülési szöggel kell rendelkezniük a könnyű kivonás érdekében. A túlformázott keverékeknél mély alulvágások tervezhetők, ha a szerszám kinyitásakor előremenő magot használnak, az alkatrésznek nincsenek éles sarkai, és az elasztomer a kilökés során meghajlik.

A legtöbb TPE-keverék jelentős folyásirányú szerszámzsugorodással és mérsékelt keresztirányú zsugorodással rendelkezik. A szerszámból való kilökés után a túlfröccsöntési vegyület jobban összehúzódhat, mint a szubsztrátum. Ez megnyújthatja a hordozót, általában a túlfröccsöntő anyag irányába. Ez különösen igaz a hosszú, vékony alkatrészek vagy alkatrészek esetében, ha az aljzat alacsony modulusú vagy vékonyabb, mint a penész felett. Használjon nagyobb modulusú hordozóanyagokat és merevítő bordákat ennek mérséklésére. A vékonyabb bevonatok és az alacsonyabb keménységű felületi öntvények segítenek. A kapu áthelyezése a TPE áramlásának befolyásolása érdekében szintén segíthet.
Előnyös lenne, ha javítani tudna a kialakításon, hogy szorosabb kötést biztosítson a TPE-anyag és a hordozó között, például a keresztmetszeti terület növelésével, anélkül, hogy a funkcionalitás vagy a megjelenés sérülne. Az alábbiakban egy példa a túlfröccsöntéses alkatrésztervezési tippek közül.

Kerülje a túl sok elkülönített terület kialakítását a TPE túlfröccsöntött alkatrész, mivel ez megnehezítheti a overmold gyártás és a formázási folyamat. Különösen sok területet terveztek a választóvonal területére; ez nehéz lesz teljesen megoldani a villanást, amikor a TPE túlformázott rész tervezése során a lehető legegyszerűbb tervezést tervezi, kivéve, ha valamilyen funkcionális célt szolgál.

Tippek az overmold desginhez:
Amikor fröccsöntő szerszámot tervezünk túlformázás alkatrészek, az első penész (szubsztrátum szerszám) fogunk hozzá zsugorodási arány szerint műanyag shrinakge rate, de a penész felett (második szerszám), nem adunk hozzá semmilyen shinakge arányt a befecskendezéshez a penész felett.
Overmolding költség
Az alap túlfröccsöntési költség nem egy fix szám, minden alkalmazásnál teljesen eltérő költségek merülnek fel. Változó értéke van, amely 1 és 10 dollár közé eshet.
Ez egy rendkívül széles árkategória. A megfelelő érték a túlöntési folyamatban részt vevő számos összetevő alapján változik. Ezek a költségeket befolyásoló tényezők a következők:
Fröccsöntő berendezések
A fröccsöntő berendezések kezdeti költségei az alkalmazástól és a típustól függően nagymértékben változhatnak.
Vannak kis méretű fröccsöntő berendezések, amelyeket a vállalkozások házon belül tartanak. Aztán vannak a nagyméretű túlfröccsöntő gépek, amelyeket általában a szolgáltatók és a nagy termelési volumenű, nagyüzemi gyártóiparban dolgozók használnak.
Professzionális ipari túlformázás a berendezések ára $50,000 és $200,000 között van. Szállítási költségekkel is járhat. Ezek a gépek nem amatőröknek és hobbistáknak valók, mivel képzett kezelőkre van szükségük.
Overmold gyártási költségek
Míg a túlformázás a berendezés egyszeri befektetés, ami megteremti a penész felett szerint minden egyedi tervezés további költséget jelent, és minden egyes terméktervezéshez egyedi formára van szükség. Ez minden egyes különböző gyártott alkatrész esetében költséget jelent. a felülformázás gyártási költségei a felülformázott alkatrészek egyik legfontosabb költségtényezője.
Ez a többletköltség a szerszámok kialakításától, az alkatrészmérettől és a szerszámok elkészítéséhez szükséges minőségtől függően változhat. Általában három tényezőt alkalmaznak e cél érdekében, amelyek az alábbiakban vannak felsorolva:?
Tervezési komplexitás
Nagyon összetett formatervezés, amely összetett öntvényt igényel, és gyakran olyan funkciókat tartalmaz, mint a több üreg, bonyolult geometria, csúszók és emelők. Ezek az elemek fejlett mérnöki munkát, hosszabb fejlesztési időt és további gyártási költségeket igényelnek, amelyek mindegyike növeli a túlöntőszerszámok költségeit.
Alkatrész mérete
A szerszám felett ugyanolyan, mint más fröccsöntőszerszámok; a nagy méret nagy szerszámalapot és öntőgépet igényel, ami növeli a szerszámköltséget és az egységnyi öntött alkatrész költségét.
Munkaügyi költségek
A penész felett normaly nehéz, mint a normál penész, mert szüksége van tökéletes penész illeszkedés, specailly TPE overmolded a hordozóra, TPE nagyon könnyen megy flash, a képzett technikusok szükségesek, hogy figyelemmel kíséri a gépeket, végezzen minőségi ellenőrzéseket, és penész illesztési műveletek, ami növeli a munkaerőköltségeket,
Mivel a túlfröccsöntés jellemzően a szubsztrátumok kézi vagy robotizált előretöltését jelenti az üregbe, a formázási költség sokkal magasabb lesz, mint a hagyományos formázási költség.
Hulladékköltség
Az öntvényekből, futókból és selejtes alkatrészekből származó anyaghulladék növeli a költségeket. A túlfröccsöntésnek több selejtköltsége lesz, mint a hagyományos költségeknek; ha egy alkatrész selejtes, az azt jelenti, hogy az alapanyag is pazarlásra kerül. A forrócsatornás rendszerek alkalmazása minimalizálhatja a hulladékot a futók kiküszöbölésével, de ezek a rendszerek magasabb kezdeti beruházási költségekkel járnak.
Végső összegzés a túlöntési költségekre vonatkozóan
Ha keres túlformázás alkatrészek az Ön egyedi műanyag fröccsöntés alkatrészek, akkor nem kell fizetnie a fröccsöntő berendezések költségeit, mert a beszállítójának rendelkeznie kell ezzel, de fizetnie kell a szerszámköltségek, a túlöntési folyamat költségei, az anyagköltségek, a csomagolási költségek stb. után. Ha szeretné tudni az árat a túlformázás projekt, kérjük, lépjen kapcsolatba velünk, és 24 órán belül árajánlatot adunk.

Hogyan lehet csökkenteni a túlöntési költségeket
Overmolding költséghatékonysága és megbízhatósága miatt a legelőnyösebb gyártási eljárás.
Bár az eljárás megfizethető az alternatíváihoz képest, tovább csökkentheti a költségeket. E cél érdekében itt van néhány pont, amelyet figyelembe kell vennie:
A CAD-tervezés optimalizálása
Egyetlen alkatrészt különböző CAD-konstrukciókkal lehet megközelíteni. Egyébként sem minden tervezési ötlet tökéletes. Ugyanazon alkatrész egyes tervei idő- és erőforrás-pazarláshoz vezethetnek. Így az alkatrész összetettségének egyszerűsítése hatékony CAD-tervezéssel biztosítja az erőforrások optimális kihasználását.
Alkatrészméret csökkentése
A nagyobb alkatrészek nem mindig kiváló alkatrészek. Amikor az alkatrészek mérete nő, az alkatrészekhez szükséges fröccsöntőformák költségei is nőnek. Ha ugyanaz a folyamat az alkatrészméret csökkentésével is megvalósítható, akkor érdemes ezt választani.
A penészeken való átjutás
Használja ki teljes mértékben a több mintás öntőformákat azáltal, hogy számos alkalmazáshoz újra felhasználja őket. Nem csak ugyanahhoz az alkatrészhez használhatja ugyanazt a szerszámot, hanem hasonló alkatrészekhez is, ha hasonló alkatrészt tervez, akkor akár cserélhető üreget és magot is használhat, hogy megtakarítsa a szerszámköltségeket.
DFM (Design for Manufacturing) elemzés használata
A DFM a gyártástervezés rövidítése. A DFM a túlfröccsöntésben olyan alkatrész előállítására utal, amely a megrendelő célját szolgálja, és az általa meghatározott költségvetésen belül van.
Az alapos DFM-elemzés segít összehangolni a tervezést a gyártási képességekkel, például biztosítja, hogy a tervezés felesleges bonyolultság nélkül feleljen meg a funkcionális követelményeknek, és olcsóbb, a hordozóval kompatibilis hőre lágyuló elasztomereket (TPE) használjon, ami csökkentheti a költségeket. Tovább tervezés a gyártáshoz oldalon többet megtudhat.
A ciklusidők lehető legnagyobb mértékű csökkentése
A ciklusidők csökkentése, valamint a működési hatékonyság és a költségek javítása között közvetlen összefüggés van:
Optimalizált hűtési csatornák: a jobb hűtési vonalvezetés a szerszámban csökkentheti a hűtéshez szükséges időt és növelheti az alkatrész minőségét, ez megegyezik a hagyományos szerszámmal.
Az anyaghulladék mennyiségének csökkentése
Az anyagfelhasználás hatékonysága a költségcsökkentés elsődleges tényezője, a nagy mennyiségű termék igénye esetén használjon forró futókat, hogy csökkentse az öntőcsövekből és futókból származó hulladékanyag mennyiségét.
Az újrahasznosítási folyamat fontos lépése a regrindált anyag beépítése, miközben biztosítja, hogy annak százalékos aránya ne rontsa a termék minőségét.
Győződjön meg róla, hogy a tökéletes szerszámillesztés csökkentheti a hulladékot is, a stabil fröccsöntőgép használata csökkentheti a hulladékköltséget.

A fröccsöntés előnyei
- A 2K fröccsöntéshez képest, over-molding könnyebb elkészíteni. Egy normál fröccsöntő géppel két vagy három különböző színt is készíthet egy öntött alkatrészben, vagy két vagy három különböző anyagot egy végdarabban.
- Néhány kis mennyiségű kétszínű öntvény alkatrész projekthez nem kell invertálnia vagy 2K fröccsöntőgépet bérelnie; a 2K fröccsöntőgép használatával overmolded folyamat a legjobb és legköltséghatékonyabb módja a vevői igények kielégítésének.
- Növeli a tervezési sokféleséget, és számos anyagösszetételben is kiemeli a végterméket.
- A csökkentett összeszerelési költségek miatt kevesebb másodlagos tevékenységet vagy folyamatot végeznek a végtermékeken. Ez csökkenti a munkaerőköltséget. Emellett a gyártás után nem merül fel több költség.
- Az alkatrészek nagyfokú stabilitással és összetartással rendelkeznek, mivel miután mechanikusan egymásba kapcsolódnak, eggyé válnak.
- Termékek overmolded a műanyagot használó termékek nagyfokú rezgés- és ütésállósággal rendelkeznek a műanyag gyanták tökéletes szerkezetének köszönhetően.
- A műanyagból öntött alkatrészek megbízhatóbbak, mivel a gyártási szakaszban nincs ragasztás.
- A végtermékek a kívánt színvonalat képviselik, például szemet gyönyörködtető formatervezéssel és szilárd alkatrészekkel.
A fröccsöntés hátránya a fröccsöntéssel szemben
- Mivel a átformázás eljárás során az első szubsztrát alkatrészt egy másik szerszámra helyezik át, a tűréshatár nem olyan jó, mint a 2K fröccsöntési eljárásnál.
- A gyártási kapacitás nem olyan hatékony, mint a 2K fröccsöntés, mivel robotok vagy kézi munka szükséges a szubsztrátumnak a túlformázott szerszámba történő behelyezéséhez. Ez időt vesz igénybe, és az öntési paraméterek néha nem stabilak, különösen akkor, ha két vagy több szubsztrátum van egy szerszámban. Ez további problémákhoz és magasabb hulladékarányhoz vezet, ami kétszeres mennyiségű hulladékot eredményez (a szubsztrátból és a túlformázott anyagból).
- A túlfröccsöntési folyamat, a műanyag kompatibilitás szempontjából kevesebb választási lehetőség áll rendelkezésre. Egyes anyagok nem kötődnek jól egymáshoz, vagy nem képesek elviselni a fröccsöntési folyamat magas hőmérsékletét és nyomását.
- A túlformázás végtermékein nem végeznek másodlagos eljárásokat. Amikor a műanyag kihűl, a tevékenységek és a beállítások teljesen leállnak.
- Azokban az esetekben, amikor a termékek szűkösek, egy ilyen művelet működtetése költséges. Őszintén szólva, szükség van valakire, aki a hordozót a túlöntőformába helyezi, így a ciklusidő és a gyártási költség ennek megfelelően megnő.
- A túlfröccsöntési eljáráshoz általában két szerszámra van szükség, egy az aljzathoz és egy a túlfröccsöntéshez, így a kezdeti szerszámköltségek magasabbak lesznek.
- Overmolding összetettebb folyamat, mint a hagyományos fröccsöntés, mivel pontos koordinációt igényel a két fröccsöntő rendszer között, valamint megfelelő szerszámtervezést.
- Ha a túlfröccsöntési folyamat során probléma merül fel, a hibaelhárítás és a problémák kijavítása a túlfröccsöntéssel nehezebb lehet, mint a hagyományos fröccsöntéssel.
Mi a 2k fröccsöntés? (Kétlövetű fröccsöntés)
Kétlövetű fröccsöntés, vagy 2K fröccsöntés, egy olyan gyártási folyamat, amelyet két szín vagy anyag egy műanyagba történő előállítására használnak. Ez a kétlövetű fröccsöntési technológia két anyagot vagy két különböző anyagszínt kever egy műanyag alkatrészbe egy 2K fröccsöntőgép segítségével.
Az ebben a folyamatban részt vevő kémiai kötési folyamat nagyon fontos, mivel két vagy több anyagot képes egy részbe egyesíteni. A 2K fröccsöntési technológiai folyamat alkalmazásakor az anyagválasztás fontos tényező lesz a projekt sikerének vagy sikertelenségének szempontjából.

A 2K fröccsöntés előnyei
2K fröccsöntés számos előnyt kínál a hagyományos egyanyagú fröccsöntéssel szemben. Ezen előnyök közül néhányat tartalmaz:
Költséghatékony
A 2K fröccsöntési eljárás két kompatibilis anyagot kombinál egyetlen gépi ciklusban. Az első anyagnak az elsődleges szerszámba történő befecskendezésével kezdődik. A mozgó fél ezután 360 fokot forog, és bezár, hogy a második anyagot a másodlagos üregben átformálandó műanyagot kilökje. a főidőben az első befecskendezés szinkronban működik.
Ehhez a varratmentes technikához nincs szükség ragasztóanyagra vagy további szerelésre, ami garantálja az anyagok közötti kiváló minőségű kötést.
Mivel a módszer a különálló gépi ciklusok helyett csak egy ciklust használ, minden gyártási ciklusra kevesebb költséget jelent, és kevesebb alkalmazottra van szükség a végtermék előállításához, miközben több darabot szállít egy menetben. Emellett erőteljes kötést biztosít az anyagok között, anélkül, hogy a gyártósoron további összeszerelésre lenne szükség.
Javított hatékonyság
Két lövéses öntés lehetővé teszi több alkatrész létrehozását egyetlen szerszámmal, csökkentve ezzel az alkatrészek futtatásához szükséges munkaerő mennyiségét, és kiküszöbölve az alkatrészek összeillesztésének vagy hegesztésének szükségességét az öntési folyamat után.
Jobb minőség
A kétlövetű gyártás egy szerszámon belül történik, ami a túlöntési eljárásoknál kisebb tűréseket, nagyfokú pontosságot és ismételhetőséget, valamint csökkentett selejtarányt tesz lehetővé.
Az alkatrésztervezési problémák megoldása
Két lövéses öntés lehetővé teszi olyan összetett szerszámkialakítások létrehozását, amelyek különböző anyagokat tartalmaznak a funkcionalitás érdekében, amelyek nem érhetők el utólagos öntési eljárásokkal.

A 2K fröccsöntés hátrányai
2K fröccsöntés számos előnye van, de mint mindennek, ennek is megvannak az előnyei és hátrányai.
Hátránya a 2K fröccsöntés az, hogy a szerszámköltségek magasabbak, mint a hagyományos fröccsöntő szerszámoké. mert a 2K fröccsöntés két szerszámot igényel, az első és a második lövést (ezért hívjuk kétlövéses fröccsöntésnek), és a 2K fröccsöntő szerszámok készítése nehezebb, mint két különálló hagyományos szerszám készítése, mert ez a két szerszám ugyanabban a gépben (kétlövéses fröccsöntő gép) együtt fog futni. így két szerszámra van szükség a problémamentes váltáshoz.
Továbbá, a 2K fröccsöntés eljáráshoz 2K fröccsöntőgépet kell használni, ami szintén költségesebbé teszi a gépet, és speciális műszaki kezelőt igényel a gép beállításához. Ez szintén magasabb költséget jelent, mint a hagyományos fröccsöntő szerszámok. Végső soron visszanyerjük a 2K fröccsöntés a munkaerő- és összeszerelési költségek csökkentése révén, mivel például egy tömítés kézi felhelyezése már nem szükséges. Ezáltal egy összeszerelési lépés megszűnik.
A 2K fröccsöntés másik hátránya, hogy megnehezíti a műanyag tárgyak újrahasznosítását, mivel gyakran két különböző műanyagot gyűjtenek össze. Még ha a műanyagok "ugyanabból a családból" származnak is, a visszatérő áramlatok minősége nagyon alacsony lesz, ami megnehezíti a műanyag újrafelhasználását egy magas színvonalú alkalmazáshoz.
Hogyan válasszuk ki az overmolding és a 2K fröccsöntési szolgáltatásokat?
Lehet, hogy kérdései vannak azzal kapcsolatban, hogy mikor kell a felülfröccsöntést használni, és mikor a 2K fröccsöntési eljárást. Íme néhány egyszerű javaslat:
- Ha a mennyiség a overmolding vagy 2K öntvény alkatrész csak néhány ezer vagy tízezer, akkor ajánlott a túlformázás eljárás helyett 2k öntési eljárás, mivel jelentősen csökkentheti a szerszámköltségeket.
- Ha több mint 500 000 alkatrészre van szüksége, a 2K fröccsöntés a legköltséghatékonyabb gyártási eljárás. Ennek oka a magas bérköltségek miatt van, amelyek a következőkkel kapcsolatosak túlformázás és a 2K szerszámok, a kétlövetű fröccsöntőgépek és a kapcsolódó berendezések magas kezdeti költségei.
- Overmolding az egyetlen elérhető módszer egyes alkatrészeknél, míg másoknál a kettős fröccsöntéses eljárás szükséges. Ez az alkatrész tervezési szerkezetétől függ. Ha bizonytalan, küldje el adatait a következő címre info@plasticmold.net. Ezt ellenőrizni tudjuk az Ön számára, és megadjuk az árat az Ön számára.
Több mint öntés vagy 2k fröccsöntési szolgáltatást keres?
Az Sincere Tech az egyik legjobb fröccsöntő cégek Kínában. Ha keres túlformázás, beillesztett öntvény, 2K öntvény, vagy bármilyen más egyedi formák, küldje el nekünk a 3D-s tervrajzát és az Ön igényeit; soha nem osztjuk meg adatait senki mással. Hajlandóak vagyunk aláírni egy NDA dokumentumot a projekt biztonságának biztosítása érdekében.
A hosszú távú üzleti kapcsolat érdekében a legversenyképesebb árat kínáljuk Önnek a kiváló minőségű átformázott alkatrészek, 2K szerszámok és öntvények, műanyag szerszámok és műanyag alkatrészek számára, és javasoljuk a legjobb injekciós gyártási folyamatot az Ön termékei számára.
Több mint 18 éves tapasztalat a műanyag szerszámkészítés és az egyéni szerszámszolgáltatások nyújtásában a túlformázás, a 2K öntés, a szerszámöntés, a megmunkálás és így tovább, valamint 18 év folyékony technikai angol nyelvű kommunikáció (a technikai angol kommunikáció nagyon fontos a világméretű ügyfelekkel való együttműködéshez).
Kis megrendeléseket elfogadunk. Fő exportpiacok: Ázsia, Ausztrália, Közép- és Dél-Amerika, Kelet-Európa, Észak-Amerika, Nyugat-Európa és a világ.