オーバーモールドと2Kモールドの違いのまとめ
注入中 オーバーモールディング と2K射出成形(2ショット射出成形とも呼ばれる)には多くの共通点がありますが、いくつかの重要な相違点もあります。この2つの成形プロセスの違いは以下をご覧ください:
注射 オーバーモールディング は、標準的なシングルノズル射出成形機を使用して、2つの異なるタイプの材料を1つの固形製品に結合する。その オーバーモールディング 製造工程とは、最初の部品(基板部品)または金属インサートを後続の金型(オーバーモールド)を使って最終製品を作ることができる。この技術を使って、工具の柄にソフトタッチのグリップを付けたり、複数の色やテクスチャを持つ製品を作ることができます。
2K射出成形マルチショット射出成形、2ショット射出成形、デュアル射出成形とも呼ばれ、専用の2K射出成形機を使って、2つまたは3つの材料(色)を同じ金型に同時に射出する。実際、2K射出成形機には2つの金型が設置されている。とは異なり オーバーモールディング2K成形機は、2つの材料を同時に射出し、成形工程が完了すると完全に接着させる。2K成形工程は複雑であるが、そのスピード、効率、高品質が特徴である。
両製造技術に比べ、2K射出成形は優れた品質と生産効率を提供する。しかし、2K射出成形機はコストが高い、 オーバーモールディング が代用されることもある。一方、オーバーモールド成形品のコストは、2K射出成形品よりも高い。しかし、少量の 2色成形部品, 射出オーバーモールディング は、標準的な射出成形機を利用して製造することができる。 オーバーモールド の部品だ。
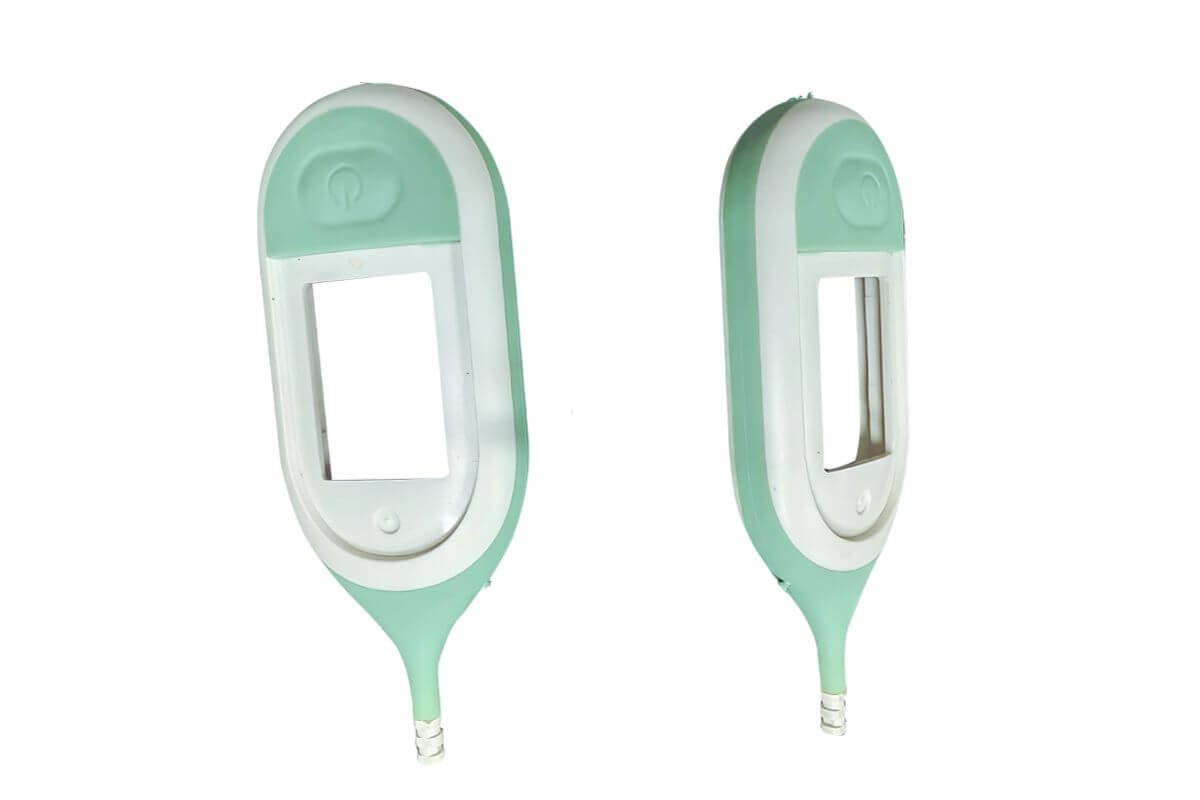
多材質または2色のプラスチック部品を設計する場合、部品の設計と生産ニーズに基づいて適切な成形プロセスを選択することが極めて重要です。どちらも オーバーモールディングと2K射出成形 にはそれぞれ長所と短所がある。射出成形品の中には、射出成形機でしか作れないものもある。 オーバーモールディング 射出成形部品の中には、2K射出成形プロセスでしか製造できないものもある。
どちらの成形プロセスでもプラスチック部品を製造できる場合、大量生産には2K成形プロセスが最も効果的である。
両方 オーバーモールディング オーバーモールドと2K射出成形は、複数の材料や層を持つ製品を作るのに使用できるが、重要な違いは、オーバーモールドでは2つの材料を別々に生産する(2番目の金型に基材をプリロードする)のに対し、2K射出成形では2つの材料を同じ工程で一緒に成形することである(もちろん、専用の機械が必要である)。
オーバーモールディング(オーバーモールド)とは?
オーバーモールディング オーバーモールド とは、あるプラスチックを別の材料の上に成形し、それを合体させて一つの最終製品を作る製造工程のことである。プラスチック オーバーモールディング第一の金型である基板と、第二の金型であるオーバーモールドです。一般的に、2つ目の金型は熱可塑性エラストマー(TPE)材料を製造しますが、これは常に同じというわけではありません。基材が機械加工された金属や真鍮の部品である場合、通常、これをインサート成形と呼び、インサート成形は1つの金型(オーバーモールド)だけで製造工程を終えることができる。
プラスチックに最もよく使われる素材 オーバーモールディング は、熱可塑性エラストマー(TPE)、ゴム、または基材と同じ素材で色が異なるものである。今日は、主に オーバーモールディング は、さまざまな産業で広く使用されているTPE素材を利用する技術である。硬質基材には、ポリエチレン(PE)、ポリプロピレン(PP)、ポリカーボネート(PC)、ナイロン(PA6またはPA66)、アクリロニトリル・ブタジエン・スチレン(ABS)、ポリメチルメタクリレート(PMMA)、ポリスチレン(PS)、高衝撃ポリスチレン(HIPS)など、さまざまな素材を使用できる、ポリメチルメタクリレート(PMMA)、ポリスチレン(PS)、ハイインパクトポリスチレン(HIPS)、ポリフェニレンオキシド(PPO)、アクリロニトリル・ブタジエン・スチレン(ABS)、または基材として使用可能なその他の特殊用途材料。
オーバーモールド素材には通常、TPE、ゴム、TPU、または基材と同じ素材が使用されるが、色は異なる。オーバーモールド素材は基材と強固に結合し、長期的な耐久性と意図された環境での最適な性能を保証します。オーバーモールドの使用により、熱可塑性エラストマー(TPE)を硬い基材に接続する際の接着剤の必要性がなくなります。その オーバーモールディング 技術は、成形製造工程を簡素化し、生産単価を下げ、設計の柔軟性を高める。

オーバーモールドの種類
オーバーモールドの種類には、2ショット・シーケンシャルがある。 オーバーモールディングインサート成形、マルチショット射出成形(2Kおよび3K射出成形、またはそれ以上)。
ツーショット・シーケンシャル・オーバーモールディング
ツーショット・シーケンシャル プラスチック射出成形射出成形では、成形機が最初のプラスチック樹脂を最初の金型キャビティ(基板金型)に注入し、材料が冷えて最初のプラスチック形状が形成された後、金型を開く。これらの成形工程はすべて、従来の射出成形工程と同じである。
第一の基板が完全に完成し冷却されたら、基板を第二の金型(オーバーモールド)に挿入し、金型を閉じてから第二の材料を注入する。このプロセスも従来の成形プロセスと同じである。違いは、成形製造プロセスが始まる前に、基板をキャビティにあらかじめ装填しておくことである。
これらの成形工程はすべて、従来の射出成形機で行われる。
不活性オーバーモールディング
インサート・オーバーモールディング インサートが金属または真鍮の場合、それをメタルと呼ぶ。 インサート成形.このオーバーモールディングプロセスは、例えば、金属スクリューインサート成形や フィルターインサート成形このタイプは オーバーモールディング は、従来の射出成形機を使用し、1回の射出成形サイクルの間に金属インサートを金型キャビティに入れる。
下の写真のように、インサートは オーバーモールディング 金属不活性で。このタイプの オーバーモールディング しかし、最初のインサートがプラスチック部品でできている場合、最初のプラスチックインサート部品用に追加の金型が必要になる。

マルチショット射出成形または2K射出成形
2ショット射出成形と呼ばれることもあるマルチショット射出成形も、オーバーモールドの一種である。この成形技術には、2つの射出ユニットを持つ専用の射出成形機が必要である。射出バレルは平行でも垂直でも構わない。この成形機には2つの射出成形金型が組み合わされ、1つの射出成形金型が基材を作り、もう1つの射出成形金型が成形品を作る。 オーバーモールディング プロセスだ。
成形機は、第1のキャビティ(基板型とも呼ばれる)に第1のプラスチック樹脂を注入する。材料が冷えて最初のプラスチック形状が形成されると、金型が開きます。この工程は、従来の射出成形の製造工程と同じである。金型が開くと、可動半分が基材を排出することなく180°回転する。次に金型を閉じ、オーバーモールドとも呼ばれる2回目の射出を開始する。
同時に最初の射出を行う。第2キャビティが成形を完了すると、再び金型を開き、オーバーモールドから成形品を排出する。この工程で、2サイクル目のための新しい基板が生成される。
これは完全に2K射出成形プロセスの成形サイクルである。
TPEオーバーモールディング 技術、ヒント、課題
TPE(熱可塑性エラストマー) プラスチック材料は、射出成形分野、特にオーバーモールド部品に多く使用されています。その中でも オーバーモールディング 市場では、80%を超えるオーバーモールド部品が製造されている。 TPEオーバーモールディング,
TPE オーバーモールディング はTPE(熱可塑性エラストマー)を射出成形する工程である。) は、特定の要件に従って、硬い材料(例えば、PC、PA66、またはABS材料)の上に形成されます。オーバーモールドされたTPEは、第一のプラスチックと強く接着し、最終的な使用目的を維持します。TPE材料が第二の材料から剥がれないようにするには、材料の選択と部品の設計が非常に重要です。
TPE オーバーモールディングメーカー は、プラスチック射出成形部品に最適な成形製造方法を選択する際、すべての関連要因を考慮し、2K成形とオーバーモールドプロセスのどちらかを選択します。重要な要素には、生産能力、材料の選択、利用可能な設備、人件費などがあります。
通常は オーバーモールディング プロセスは、総生産量が5万個未満の場合に最もよく使われる選択である。この数字はあくまで参考値であり、部品設計のサイズや複雑さによって異なるため、決定的なものではありません。より大量生産が必要な場合(総生産量が20万個以上)には、2ショット射出成形プロセスがより良い選択肢となります。 オーバーモールディング工程以下のような部品は、オーバーモールディングでしか作れない。

すべての TPEオーバーモールディングまたは2K射出成形 プロセスでは、TPEと基材との接着を最大にすることが第一の課題です。TPEのオーバーモールディングの中には、マルチショットとオーバーモールディングで接着強度が大きく異なるものがあります。ツーショット成形で優れた接着強度が得られたとしても、同じ材料でもオーバーモールド成形では接着強度が低くなることがあります。 オーバーモールディング.このように、高品質の完成品を作るためには オーバーモールディングと2K成形品TPE、部品設計、エンジニアリング・プラスチック、成形工程の詳細を十分に理解することが重要です。
TPEオーバーモールド材料選択のヒント
我々は、高品質の製品を作るために知っている。 TPEオーバーモールド もしTPEが基材から剥がれやすければ、その材料は問題になります。以下は材料選別のヒントです。
TPEオーバーモールド部の厚さ
設計者はよく、最も柔らかいTPEを要求します。彼らは、TPEの柔らかいデュロメーターが、特定の厚さ(通常は0.1mm以下)以下では「クッション」にならないことに気づいていません。より薄いTPEのオーバーモールド部品はより硬く感じられます。複数のリブを密に配置することで、材料をあまり使わずに厚みのあるように見せることができます。多くの台所用品のハンドルはこの方法を採用しています。
TPEプラスチック材料の硬度、
TPE素材の柔らかさには、選ぶべきポイントがある。 TPEオーバーモールディング特にTPEシックレスは0.5mm以上である。良いタッチフィールを得るためには、特別な機能要件がない限り、異なる種類のTPEショアA材料をテストする必要があるかもしれませんが、通常、市場で使用するTPEショアAは40~60の範囲になります。
基板材料選択のヒント
TPE材料と比較すると、基材は選択しやすく、ナイロン/PA(PA66またはPA66 GF30、PA6または PA6 GF30プラスチック)、ポリカーボネート(PC)、アクリロニトリル・ブタジエン・スチレン(ABS、PC/ABS、アセタール(POM)、PMMAなど。最終的な基板材料の選択は、最終的な目的によって異なります。TPEオーバーモールド部品に最適な材料が不明な場合は、弊社にお問い合わせください。
基板とTPEオーバーモールドの表面仕上げ
基板の表面仕上げもTPEゴムの接着に影響する。接着力が強いほど、剥がれにくくなります。通常、TPEと基板間の結合面はよく研磨され、TPEキャビティ側では、表面仕上げがTPEオーバーモールドにも影響することがあります。

TPEオーバーモールディング部品設計のヒント
前述したように、部品設計は高品質の製品を作る上で重要な役割を果たす。 TPEオーバーモールディング 製品である。一般的に、基板部分のデザインは他のプラスチック射出成形部品と同様です。詳細については、以下のページを参照してください。 射出成形用プラスチック部品設計.しかし、基板とTPEのオーバーモールエリアとの間のマージエリアにはいくつかの要因があります。部品によって形状が異なるため、このエリアに関する標準的な設計はありませんが、オーバーモールパーツの設計を行う際に考えなければならない重要なポイントがいくつかあります。それらの要素は以下の通りです:
TPEのオーバーモールドをうまくシールし、バリが出ないようにする方法 オーバーモールド部品を設計するとき、どのようにすればよいですか?
TPE素材はバリ(0.03 mmの隙間)が出やすく、接着可能なTPE素材は標準的なTPEポリマーよりも厳しい基準を満たしています。部品を設計する場合も同様です。従来の部品設計とは異なり、2成分の部品設計では、2つの異なる熱可塑性プラスチック材料の収縮を考慮しなければなりません。基材とオーバーモールドのどちらにも独自のゲートとランナーシステムがあり、使用する個々の材料特性に合わせて調整する必要があります。
最良のサイクルタイムを実現するために、基板と オーバーモールディング 肉厚は一定でなければならない。ほとんどのオーバーモールディング用途では、1~3mmの肉厚で満足のいく接着が可能です。収縮、重量、サイクルタイムを減らすため、厚いものはコア抜きする必要があります。埋め戻しやガストラップを避けるため、肉厚の変化は緩やかにする。応力問題を軽減するため、鋭利なコーナにはRをつける。深く、利用できないブラインドポケットやリブは避ける。長いドローは、脱型しやすいように抜き勾配を3~5度にする。オーバーモールドコンパウンドでは、型開き時に前進コアが使用され、部品に鋭角がなく、エラストマーが排出時に曲がる場合は、深いアンダーカットを設計することができます。

ほとんどのTPEコンパウンドは、流動方向の金型収縮が大きく、クロスフロー収縮は中程度である。金型から排出された後、オーバーモールディングコンパウンドは基材よりも収縮することがあります。このため、通常はオーバーモールディング材の方向に基材が伸びることがあります。これは特に、長くて薄い部品や、低弾性率の基材を使用した部品、または基材の厚さが成形材料よりも薄い部品に当てはまります。 オーバーモールド.これを緩和するには、より高弾性率の基材と補強リブを使用する。より薄いコーティングと、より低硬度のオーバーモールドグレードも有効です。TPEの流れに影響を与えるようにゲートを再配置することも有効です。
機能性や外観を損なうことなく、断面積を大きくするなど、TPE素材と基材をより強固に接着させる設計を強化できれば、有益です。以下は、オーバーモールド部品設計のヒントの一例です。

あまり多くの区切られたエリアをデザインしないこと。 TPEオーバーモールド部品を複雑にする可能性がある。 オーバーモールド製造 と成形工程を考慮する必要がある。TPEオーバーモールド部品を設計する時、フラッシュを完全に解決するのは難しいです、できるだけシンプルに設計してください。

オーバーモールド設計のヒント
射出成形金型を設計する場合 オーバーモールディング 部品は、最初の金型(基板金型)はプラスチック収縮率に応じた収縮率を加えますが オーバーモールド (第二金型)を使用する場合、射出オーバーモールドにシナッジレートを追加することはありません。
オーバーモールディング費用
ベース オーバーモールディング費用 は固定された数字ではなく、用途ごとにまったく異なるコストがかかる。1ドルから10ドルの間で変動します。
これは非常に幅広い価格帯である。適正価格は、オーバーモールド工程に関わるいくつかの要素によって変化する。コストに影響するこれらの要素とは
射出成形設備
射出成形用設備の初期費用は、その用途や種類によって大きく変わる。
射出成形機には、企業が社内に設置する小規模なものがある。そして、サービス業者や生産量の多い大規模な製造業で一般的に使用される大型のオーバーモールディングマシンがあります。
プロフェッショナル・インダストリアル オーバーモールディング 設備費は$50,000~$200,000。輸送費がかかる場合もある。これらのマシンは、熟練したオペレーターが必要なため、アマチュアやホビイスト向けではない。
オーバーモールド製造コスト
一方 オーバーモールディング 設備は1回限りの投資である。 オーバーモールド 各カスタムデザインに応じた追加コストが発生し、各製品デザインには固有のオーバーモールドが必要になります。オーバーモールドの製造コストは、オーバーモールド部品の最も重要なコスト要因の一つです。
このオーバーモールドコストは、金型製作に必要な部品デザイン、部品サイズ、品質によって異なります。一般的に、この目的のために次の3つの要素が採用される。
デザインの複雑さ
複雑なオーバーモールドを必要とする高度に複雑な設計には、複数のキャビティ、複雑な形状、スライダー、リフターなどの機能が含まれることが多い。これらの要素は、高度なエンジニアリング、開発期間の延長、製造コストの追加を必要とし、これらすべてがオーバーモールド金型コストを増加させます。
部品サイズ
オーバーモールドは他の射出成型金型と同じで、サイズが大きいと、大きな金型ベースと成型機が必要になり、オーバーモールドのコストと成型部品の単価が高くなる。
人件費
オーバーモールド 特にTPEを基材にオーバーモールドする場合、TPEはバリが発生しやすく、熟練した技術者が機械の監視、品質チェック、モールドフィッティング作業に必要で、人件費がかさむ、
オーバーモールドは通常、手作業またはロボットによる基板のキャビティへのプリロードを伴うため、成形コストは従来の成形コストよりもはるかに高くなる。
廃棄物コスト
スプルー、ランナー、不合格品による材料の無駄がコストに加わる。オーバーモールドは従来のコストよりも不合格品のコストが高くなります。1つの部品が不合格になるということは、基板も無駄になるということです。ホットランナーシステムを採用すれば、ランナーをなくすことで無駄を最小限に抑えることができるが、このシステムには高い初期投資コストがかかる。
オーバーモールディング費用の最終まとめ
をお探しなら オーバーモールディング パーツ カスタムプラスチック射出成形 その場合、射出成型設備はサプライヤーが持っているはずなので、コストを支払う必要はありませんが、オーバーモールドコスト、オーバーモールドプロセスコスト、材料コスト、梱包コストなどを支払う必要があります。あなたがあなたの オーバーモールディング 24時間以内にお見積もりいたします。

オーバーモールド・コストを削減する方法
オーバーモールディング は、その費用対効果と信頼性から、好ましい製造プロセスである。
このプロセスは、その代替品と比較して手頃な価格であるが、さらにコストを削減することができる。そのために考慮すべき点をいくつか挙げてみよう:
CAD設計の最適化
ひとつの部品に対して、さまざまなCAD設計でアプローチすることができる。とにかく、すべての設計案が完璧というわけではありません。同じ部品でも、設計によっては時間やリソースの浪費につながる場合があります。そのため、効率的なCAD設計によってパーツの複雑さを簡素化することで、リソースの最適な利用が可能になります。
部品サイズの縮小
大きな部品が優れた部品とは限らない。部品のサイズが大きくなれば、その部品に必要な射出成形金型の費用も大きくなる。部品サイズを小さくすることで同じ工程を達成できるのであれば、それを選択するのは良い考えだ。
モールドの上にレザリング
金型を再利用することで、余分な金型を有効活用することができます。同じ金型を同じ部品に使うだけでなく、似たような部品に使うこともできます。似たような部品を設計する場合は、キャビティとコアを交換して金型費用を節約することもできます。
DFM(製造のための設計)解析の活用
DFMとは、Design for Manufacturingの略です。オーバーモールドにおけるDFMとは、顧客の目的にかなう部品を、顧客の規定予算内で製造することを意味します。
徹底的なDFM分析は、例えば、設計が不必要に複雑化することなく機能要件を満たしていることを確認し、基板と互換性のある低コストの熱可塑性エラストマー(TPE)を使用するなど、設計と製造能力を整合させるのに役立ちます。こちらへ 生産設計 のページで詳細をご覧ください。
サイクルタイムを可能な限り短縮する
サイクルタイムの短縮と業務効率およびコストの改善には直接的な相関関係がある:
最適化された冷却チャンネル:金型内の冷却ラインの設計を改善することで、冷却に必要な時間を短縮し、部品の品質を向上させることができます。
材料の廃棄量を減らす
材料の使用効率はコスト削減の主な要因であり、大量生産が要求される製品では、スプルーやランナーから生じるスクラップの量を減らすためにホットランナーを使用する。
その割合が品物の品質を損なわないようにしながら、再粉砕物を取り入れることは、リサイクル・プロセスにおける重要なステップである。
完璧な金型フィッティングを確認し、同様に廃棄物を減らすことができ、安定した射出成形機を使用すると、廃棄物のコストを削減することができます。

射出成形の利点
- 2K射出成形と比較して、 オーバーモールディング の方が作りやすい。通常の射出成形機を使えば、1つの成形部品に2~3種類の色を使ったり、1つの端部部品に2~3種類の素材を使ったりすることができる。
- 少量の2色成形部品のプロジェクトでは、反転や2K射出成形機を使用する必要はありません。 オーバーモールド プロセスは、顧客の要求を満たすための最善かつ最も費用対効果の高い方法である。
- デザインの多様性を高め、多くの素材構成で最終製品を引き立たせる。
- 組み立てコストの削減により、最終製品で行われる二次的な活動や工程が少なくなる。これにより、人件費が削減される。また、製造後、それ以上のコストは発生しない。
- 機械的に連動させた後、一体化するため、部品は高い安定性と構造を持つ。
- 製品紹介 オーバーモールド プラスチックを使用した製品は、プラスチック樹脂が完璧な構造になっているため、振動や衝撃に対する耐性が高い。
- プラスチック成型部品は、製造段階での接着がないため、より信頼性が高い。
- 人目を引くデザインやしっかりとした部品など、最終的なアイテムは望ましい水準に達している。
射出成形の欠点
- 以来 オーバーモールディング この工程では、最初の基板部品を別のオーバーモールドに移動させるため、公差は2K射出成形工程ほど良くない。
- 生産能力は2K射出成形ほど効率的ではなく、オーバーモールド金型に基板を挿入するためにロボットや手作業が必要になる。これには時間がかかり、特に1つの金型に2枚以上の基板を入れる場合、成形パラメーターが安定しないことがある。これはさらなる問題を引き起こし、廃棄率も高くなるため、結果的に(基板とオーバーモールド材から)2倍の廃棄物が発生することになる。
- を持つ。 オーバーモールド加工プラスチックの互換性という点では、利用可能な選択肢は少ない。素材によっては、うまく接着できなかったり、射出成形の高温・高圧に耐えられなかったりするものもあります。
- オーバーモールドの最終製品に二次加工を施すことはない。プラスチック材料が冷たくなると、活動や調整は完全に停止する。
- 製品が少ない場合、このような作業を行うにはコストがかかります。どうしても、基板をオーバーモールドに入れる人が必要なので、サイクルタイムと生産コストがそれに応じて増加します。
- オーバーモールド工程では通常、基板用とオーバーモールド用の2つの金型が必要となるため、初期金型費用が高くなる。
- オーバーモールディング は、従来の射出成形よりも複雑な工程であり、2つの射出システム間の正確な調整と適切な金型設計を必要とする。
- オーバーモールド工程に問題がある場合、オーバーモールドのトラブルシューティングと問題解決は、従来の射出成形よりも難しくなる可能性がある。
2K射出成形とは(2ショット成形)
ツーショット射出成形2K射出成形は、2つの色や素材を1つのプラスチックにする製造工程である。この2ショット成形技術は、2K射出成形機を使用することにより、2つの材料または2つの異なる材料の色を1つのプラスチック部品に混合する。
この工程に含まれる化学結合プロセスは、2つ以上の材料を1つの部品に結合させることができるため、非常に重要である。2K射出成形技術プロセスを使用する場合、材料選択はプロジェクトの成否を左右する重要な要素となる。

2K射出成形の利点
2K射出成形 は、従来の単一材料の射出成形と比較して、多くの利点を提供します。これらの利点には、次のようなものがある:
費用対効果
について 2K射出成形プロセス は、1回の成形機サイクルで2つの適合する材料を組み合わせる。最初の材料が一次金型に注入されるところから始まる。その後、移動する半分が360度回転し、二次キャビティでオーバーモールドされる第二の材料のためのプラスチックを射出するために閉じます。
このシームレス技術では、接着剤の使用やさらなる組み立ては必要なく、素材間の高品質な結合が保証される。
この方式では、別々のマシン・サイクルを使用するのではなく、1つのサイクルだけを使用するため、どのような生産工程でもコストがかからず、より少ない従業員で最終製品を作ることができる。また、ラインの下流で追加の組み立てをする必要がなく、素材間の強力な結合が保証される。
効率の向上
ツーショット成形 これにより、1つのツールで複数のコンポーネントを作成できるようになり、成形に必要な労力が削減され、成形後にコンポーネントを接合したり溶接したりする必要がなくなります。
より良い品質
ツーショットは1つの金型内で行われるため、オーバーモールディング工程よりも公差が小さく、高い精度と再現性が得られ、スクラップ率も減少する。
部品設計の問題を解決する
ツーショット成形 は、後加工では実現できない機能性のために、異なる材料を組み込んだ複雑な金型設計を可能にする。

2K射出成形の欠点
2K射出成形 には多くの利点があるが、何事にも長所と短所がある。
のデメリット 2K射出成形 というのは、2K射出成形金型は、第1射出と第2射出の2つの金型が必要で(だから2ショット成形と呼ぶ)、2K射出成形金型を作るのは、従来の2つの金型を別々に作るよりも難しいからだ。
さらに 2K射出成形 の工程では、2K射出成形機を使用しなければならないが、これも機械が高価になり、機械を調整するための特別な技術オペレーターが必要になる。これもまた、従来の射出成形金型より高いコストとなる。最終的には 2K射出成形 例えばシールの手作業が不要になるため、人件費や組み立てコストが削減される。これにより、組み立て工程が不要になる。
2K射出成形のもう一つの欠点は、2つの異なるプラスチックが集まることが多いため、プラスチック製品のリサイクルが難しくなることである。同じ系列のプラスチック」であっても、リターンフローの品質は非常に低く、高水準の用途に再利用することは難しい。
オーバーモールドと2K射出成形サービスの選び方
どのような場合にオーバーモールディングを使用する必要があり、どのような場合に2K射出成形プロセスを使用する必要があるのかについて質問があるかもしれません。簡単な提案です:
- もし、その量が オーバーモールディングまたは2K成形部品 が数千から1万程度しかない場合は オーバーモールディング 金型コストを大幅に削減できるためである。
- 50万個以上の部品が必要な場合、2K射出成形が最も費用対効果の高い製造プロセスです。これは、2K射出成形にかかる人件費が高いためです。 オーバーモールディング と、2K金型、2ショット射出成形機、関連設備に関連する高額な初期費用である。
- オーバーモールディング が唯一の方法である部品もあれば、二重射出成形プロセスが必要な部品もある。これは部品の設計構造によって異なります。不明な場合は、データを下記までお送りください。 info@plasticmold.net.弊社でお調べし、参考価格を提示いたします。
オーバーモールディングまたは2K射出成形サービスをお探しですか?
Sincere Techはベストのひとつ 中国の射出成形会社. をお探しなら オーバーモールディングインサート成形、 2K成形または他のどの注文型でも、私達にあなたの 3D 設計デッサンおよびあなたの条件を送って下さい; 私達はだれでもとあなたのデータを決して共有しません。我々は 秘密保持契約 プロジェクトの安全性を確保するための文書。
私たちは長期的なビジネス関係のために、高品質のオーバーモールド部品、2K金型と成形、プラスチック金型、プラスチック部品のための最も競争力のある価格を提供し、私たちはあなたの製品に最適な射出製造プロセスを提案します。
オーバーモールド、2K成形、ダイキャスト、機械加工などのプラスチック金型製作とカスタム金型サービスを提供して18年以上の経験と、流暢な技術英語コミュニケーション(技術英語コミュニケーションは、世界中の顧客と仕事をするために非常に重要です。)
小口注文も承ります。主な輸出市場アジア、オーストラリア、中南米、東ヨーロッパ、北アメリカ、西ヨーロッパ、そして世界中。