Samenvatting verschil tussen overspuiten en 2k molding
Terwijl injectie overgieten en 2K spuitgieten (ook bekend als 2-shot spuitgieten) hebben veel gelijkenissen, maar er zijn ook enkele belangrijke verschillen. Zie hieronder het verschil tussen deze twee spuitgietprocessen:
Injectie overgieten Hierbij wordt een standaard injectiemachine met één spuitmond gebruikt om twee verschillende soorten materialen te combineren tot één vast product. De overgieten fabricageproces betekent dat het eerste deel (substraatdeel) of de metalen inzetstukken naar de volgende matrijs worden verplaatst (over schimmel) om het eindproduct te maken. Je kunt deze technologie gebruiken om een soft-touch grip toe te voegen aan een gereedschapshandvat of om een product te maken met meerdere kleuren of texturen.
2K spuitgietenOok wel multi-shot spuitgieten, 2-shot spuitgieten of dual-injection molding genoemd, maakt gebruik van een gespecialiseerde 2K-injectiemachine om gelijktijdig twee of drie materialen (kleuren) in dezelfde matrijs te injecteren. In feite heeft de 2K injectiemachine twee geïnstalleerde matrijzen. In tegenstelling tot overgietenDe 2K spuitgietmachine spuit beide materialen tegelijkertijd in, waardoor ze volledig aan elkaar hechten zodra het spuitgietproces is voltooid. Het 2K vormproces is weliswaar complex, maar wordt gekenmerkt door zijn snelheid, efficiëntie en hoge kwaliteit.
Vergeleken met beide productietechnologieën biedt 2K spuitgieten een superieure kwaliteit en productie-efficiëntie. Echter, door de hoge kosten van de 2K spuitgietmachine, overgieten dient soms als vervanging. Aan de andere kant zijn de kosten van een overgespoten onderdeel hoger dan die van een 2K spuitgietonderdeel. Voor lage volumes van 2-kleuren spuitgietonderdelen, spuitgieten kan elke standaard spuitgietmachine gebruiken om de overgegoten onderdelen.
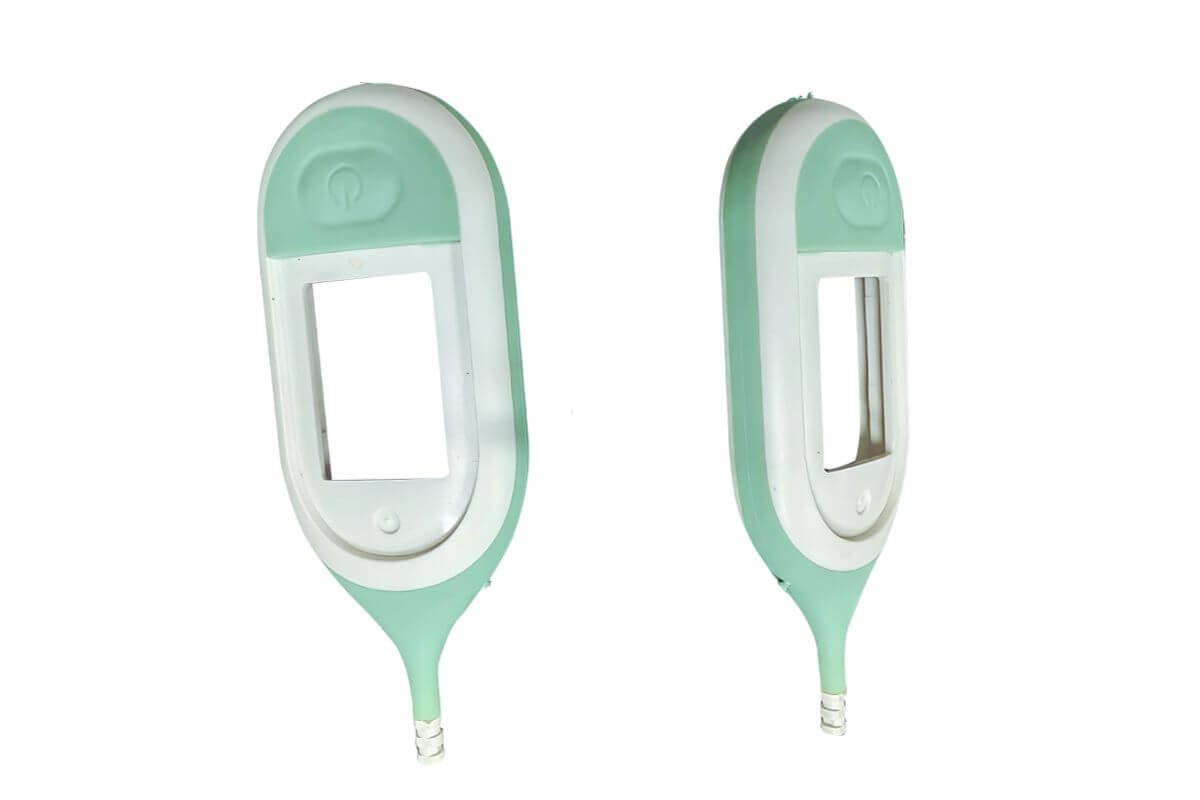
Als u kunststofonderdelen met meerdere materialen of twee kleuren ontwerpt, is het cruciaal om het juiste spuitgietproces te kiezen op basis van het ontwerp en de productiebehoeften van uw onderdeel. Zowel overspuiten en 2K spuitgieten hebben hun eigen voor- en nadelen. Sommige spuitgietproducten kunnen alleen worden gemaakt met het overgieten proces, terwijl sommige spuitgegoten onderdelen alleen kunnen worden gemaakt met het 2K spuitgietproces; dit is afhankelijk van het ontwerp van de geometrie van het kunststof onderdeel.
Als beide spuitgietprocessen de kunststof onderdelen kunnen produceren, zal het 2K spuitgietproces het meest effectief zijn voor de productie van grote volumes.
Beide overgieten en 2K spuitgieten kunnen gebruikt worden om producten te maken met meerdere materialen of lagen, maar het belangrijkste verschil is dat bij overspuiten twee materialen afzonderlijk geproduceerd worden (het substraat wordt voorgespannen in de tweede matrijs), terwijl bij 2K spuitgieten twee materialen samen gevormd worden in hetzelfde proces (uiteraard is er een gespecialiseerde machine nodig).
Wat is overmolding (overgieten)?
Overmolding, of over schimmel is een fabricageproces waarbij een kunststof over een ander materiaal wordt gegoten dat wordt samengevoegd tot één eindproduct. In kunststof overgietenEr zijn twee aparte matrijzen nodig: het substraat, wat het eerste gereedschap is, en de overmatrijs, wat de tweede matrijs is. Meestal produceert de tweede matrijs thermoplastisch elastomeer (TPE) materiaal, maar dit is niet altijd hetzelfde. Als het substraat machinaal bewerkte metalen of messing onderdelen zijn, dan noemen we dit normaal gesproken insert molding, en insert molding heeft maar één matrijs (overmold) nodig om het fabricageproces te voltooien.
De meest gebruikte materialen voor kunststof overgieten zijn thermoplastisch elastomeer (TPE), rubber of hetzelfde materiaal als het substraat maar in verschillende kleuren. Vandaag zullen we ons voornamelijk richten op de overgieten technologie die gebruik maakt van TPE-materialen, die op grote schaal worden gebruikt in verschillende industrieën. De stijve substraten kunnen worden gemaakt van een breed scala aan materialen, waaronder polyethyleen (PE), polypropyleen (PP), polycarbonaat (PC), nylon (PA6 of PA66), acrylonitrilbutadieenstyreen (ABS), polymethylmethacrylaat (PMMA), polystyreen (PS), high impact polystyreen (HIPS), polyfenyleenoxide (PPO), acrylonitrilbutadieenstyreen (ABS) of elk ander materiaal voor speciale doeleinden dat als substraat kan worden gebruikt.
Voor het omspuitmateriaal wordt meestal TPE, rubber, TPU of hetzelfde materiaal als het substraat gebruikt, maar in verschillende kleuren. Overmolded materialen vormen een sterke verbinding met hun substraten en garanderen duurzaamheid op lange termijn en optimale prestaties in de beoogde omgeving. Het gebruik van overmolding maakt lijmen overbodig bij het verbinden van thermoplastische elastomeren (TPE's) met harde substraten. De overgieten techniek vereenvoudigt het spuitgietproductieproces, verlaagt de productiekosten per eenheid en biedt meer ontwerpflexibiliteit.

De soorten overspuiten
Types overspuiten zijn onder andere sequentieel tweeschots overgietenspuitgieten en multi-shot spuitgieten (2K en 3K spuitgieten of meer).
Sequentieel overspuiten in twee stappen
In sequentiële twee-opnamen kunststof spuitgietenDe spuitgietmachine spuit de eerste kunststofhars in de eerste matrijsholte (substraatmatrijs); nadat het materiaal is afgekoeld en de eerste kunststofvorm heeft gevormd, wordt het gereedschap geopend. Al deze spuitgietprocessen zijn hetzelfde als het traditionele spuitgietproces.
Zodra de eerste substraten volledig afgewerkt en afgekoeld zijn, plaats je het substraat in de tweede matrijs (overmold), sluit je het gereedschap en injecteer je het tweede materiaal. Het proces is ook hetzelfde als het traditionele spuitgietproces; het verschil is dat het substraat vooraf in de holte wordt geplaatst voordat het spuitgietproductieproces begint.
Al deze spuitgietprocessen worden uitgevoerd met traditionele spuitgietmachines.
Inert overspuiten
Overgieten invoegen maakt gebruik van voorgevormde inzetstukken of metalen inzetstukken die in de mal worden geplaatst voordat het tweede materiaal wordt geïnjecteerd; als de inzetstukken van metaal of messing zijn, noemen we het metaal invoegen van mallen. Dit overspuitproces, dat we veel hebben gebruikt, bijvoorbeeld het gieten van metalen schroefinzetstukken en filter inzetstuk gietenDit type overgieten maakt gebruik van een traditionele spuitgietmachine, die de metalen inzetstukken in de matrijsholte plaatst tijdens de enkele spuitgietcyclus.
Zoals de onderstaande afbeelding laat zien, is het inzetstuk overgieten met metaal inert. Dit type overgieten Er is maar één spuitgietmatrijs nodig; als het eerste inzetstuk echter van kunststof is, hebben we een extra matrijs nodig voor het eerste kunststof inzetstuk.

Multi-shot spuitgieten of 2k spuitgieten
Multi-shot spuitgieten, soms ook wel 2-shot spuitgieten genoemd, is ook een vorm van overspuiten. Deze spuitgiettechnologie vereist gespecialiseerde spuitgietmachines met twee injectie-eenheden. De injectievaten kunnen parallel of loodrecht op elkaar staan. Er worden twee injectiematrijzen geassembleerd in deze machine; één injectiegereedschap maakt het substraat, en de andere is voor het overgieten proces.
De spuitgietmachine spuit de eerste kunststofhars in de eerste holte, ook wel de substraatmatrijs genoemd. Zodra het materiaal afkoelt en de eerste kunststofvorm vormt, wordt de matrijs geopend. Dit proces is identiek aan het traditionele spuitgietproces. Zodra de matrijzen open zijn, draait de beweegbare helft 180° zonder het substraat uit te werpen. Vervolgens sluit het de matrijzen en start de tweede injectie, ook bekend als de overmold.
Tegelijkertijd wordt de eerste spuit geïnjecteerd. Zodra de tweede caviteit klaar is met het spuitgietproces, worden de gereedschappen weer geopend en wordt het overgespoten product uit de overmold geworpen. Tijdens dit proces wordt een nieuw substraat gegenereerd voor de tweede cyclus.
Dit is een volledige vormcyclus voor het 2k spuitgietproces.
TPE overspuittechnologie, tips en problemen
TPE (thermoplastisch elastomeer) plastic materialen worden veel gebruikt bij het spuitgieten, vooral voor omspoten onderdelen. In de overgieten markt wordt meer dan 80% aan overmoulded onderdelen gemaakt door TPE overgieten,
TPE Over molding is het spuitgietproces waarbij TPE (thermoplastisch elastomeer) wordt gevormd op een hard materiaal (bijvoorbeeld PC, PA66 of ABS) volgens de specifieke vereisten. De overmolded TPE zal sterk hechten aan de eerste kunststof en het uiteindelijke gebruiksdoel behouden. Om te voorkomen dat het TPE-materiaal loskomt van het tweede materiaal, zijn materiaalkeuze en onderdeelontwerp erg belangrijk.
EEN VDA fabrikant van overmolding zal alle relevante factoren in overweging nemen bij het selecteren van de optimale spuitgietproductiemethode voor een kunststof spuitgietonderdeel, door te kiezen tussen 2K spuitgieten en het overspuitproces. Kritische factoren zijn onder andere productiecapaciteit, materiaalkeuze, beschikbare apparatuur en arbeidskosten.
Normaal gesproken is de overgieten proces is de populairste keuze als de totale productievolumes minder dan 50K bedragen. Dit getal is slechts een referentie en geen definitief getal omdat het afhangt van de grootte en de complexiteit van het onderdeelontwerp. Voor hogere productievolumes (een totaal volume van meer dan 200.000 stuks) is een 2-shot spuitgietproces een betere optie; dit is natuurlijk nog steeds afhankelijk van het onderdeelontwerp omdat sommige onderdelen alleen kunnen worden gemaakt met een 2-shot spuitgietproces. overspuitproces; bijvoorbeeldHet onderstaande onderdeel kan alleen worden gemaakt met het overspuitproces.

In elke TPE overspuiten of 2K spuitgieten proces is het allerbelangrijkste om een maximale hechting te krijgen tussen de TPE en het substraat. Bij sommige TPE-overmolding kan de hechtsterkte aanzienlijk verschillen tussen multi-shot en overmolding. Zelfs als er een uitstekende hechting wordt geproduceerd met two-shot molding, kan hetzelfde materiaal een lage hechtsterkte hebben bij gebruik van overgieten. Om hoogwaardige afgewerkte overspuiten en 2K vormproductenEen grondige kennis van TPE's, het ontwerp van onderdelen, technische kunststoffen en de bijzonderheden van het gietproces is belangrijk.
TPE Overmolding materiaal selectie tips
Zoals we weten maken we hoge kwaliteit TPE omspoten De belangrijkste factor voor het bepalen van de kwaliteit van het omgevormde onderdeel is hoe goed de fusie is tussen de twee materialen. Als de TPE gemakkelijk loskomt van het substraat, is het materiaal een probleem. Hieronder volgen enkele tips voor het selecteren van materialen.
Dikte van TPE omspoten onderdeel
Ontwerpers vragen vaak om de zachtste TPE. Ze realiseren zich niet dat de zachte durometer van een TPE onder een bepaalde dikte (meestal minder dan 0,1 mm) niet veel "demping" biedt. Dunnere TPE overmoulded onderdelen voelen harder aan - de hardheid is afhankelijk van de dikte. Meerdere dicht op elkaar geplaatste ribben kunnen de illusie van dikte wekken zonder veel materiaal te gebruiken. Veel keukenhendels gebruiken deze methode.
Hardheid van TPE-kunststof,
Er is een zachtheid van TPE-materiaal die je moet selecteren wanneer je TPE overspuitenvooral TPE zonder dikte, dat meer dan 0,5 mm is. Om een goede touch feel te hebben, kan het nodig zijn om verschillende soorten TPE Shore A materiaal te testen, tenzij speciale functie-eisen, normaal gesproken gebruiken we in de markt zal variëren van TPE Shore A 40 tot 60; als er te weinig, dat kan eash te strippen van het substraat; als de hardheid te hoog is, kan de touch feel niet goed genoeg.
Tips voor materiaalkeuze van substraten
Vergeleken met TPE-materiaal zijn substraatmaterialen gemakkelijker te kiezen; de meeste materialen kunnen substraten zijn, waaronder nylon/PA (PA66 of PA66 GF30, PA6 of PA6 GF30 kunststof), polycarbonaat (PC), acrylonitril-butadieenstyreen (ABS, PC/ABS, acetaal (POM), PMMA, enzovoort. De uiteindelijke keuze van het substraatmateriaal hangt af van het uiteindelijke doel. Als u twijfelt over het optimale materiaal voor uw TPE overmolded onderdelen, neem dan contact met ons op en wij zullen u enkele aanbevelingen doen.
Oppervlakteafwerking op substraat en TPE-overmold
De oppervlakteafwerking van het substraat heeft ook invloed op de hechting van TPE rubber. Hoe sterker de hechting, hoe minder waarschijnlijk het zal strippen, normaal gesproken zal goed polijsten tussen samenvoegen oppervlak tussen TPE en substraat, aan de TPE holte kant, soemtime oppervlakte-afwerking zal effect hebben op de TPE overmold ook, soms higi polijsten aan de TPE holte schimmel, de TPE overmolding deel zal vasthouden aan holte kant, voeg wat kleine VDI textuur zal dit verbeteren.

TPE overmolding ontwerptips
Het ontwerp van onderdelen speelt, zoals eerder vermeld, een cruciale rol bij het creëren van een kwalitatief hoogwaardig product. TPE overspuiten product. Over het algemeen is het ontwerp van het substraatdeel vergelijkbaar met andere kunststof spuitgietonderdelen. Raadpleeg voor meer informatie de pagina over ontwerp van kunststofonderdelen voor spuitgieten. Maar er zijn een aantal factoren die een rol spelen bij het samensmelten van het substraat en het TPE overmoling gebied; er is geen standaard ontwerp voor dit gebied omdat verschillende onderdelen verschillende geometrieën hebben, maar er zijn een aantal belangrijke punten waar je aan moet denken als je het overmoled onderdeel ontwerpt. Deze factoren zijn:
Hoe de TPE overmolding goed af te dichten en te beschermen tegen flash wanneer u het overmoling deel ontwerpt:
TPE-materiaal vertoont gemakkelijk flash (0,03 mm spleet) en verlijmbare TPE-materialen voldoen aan strengere criteria dan standaard TPE-polymeren. Hetzelfde geldt voor het ontwerpen van onderdelen. In tegenstelling tot het traditionele ontwerp van onderdelen, moet het ontwerp van tweecomponentenonderdelen rekening houden met krimp van twee verschillende thermoplastische materialen. Zowel het substraat als de overmolding hebben hun eigen gate- en runnersystemen, die moeten worden afgestemd op de individuele materiaaleigenschappen die worden gebruikt.
Om te voldoen aan de beste cyclustijd, substraat en overgieten De wanddikte moet consistent zijn. In de meeste overgiettoepassingen zorgt een wanddikte van 1-3 mm voor een bevredigende hechting. Dikkere stukken moeten uitgeboord worden om krimp, gewicht en cyclustijd te verminderen. Om opvullingen en gasinsluitingen te vermijden, moeten de overgangen in wanddikte geleidelijk gebeuren. Voeg radius toe aan de scherpe conussen om spanningsproblemen te verminderen. Vermijd diepe, onbeschikbare blinde pockets of ribben. Lange trekken moeten een trekhoek van 3-5 graden hebben voor gemakkelijk ontvormen. Bij overmolded compounds kunnen diepe ondersnijdingen worden ontworpen als er een oplopende kern wordt gebruikt bij het openen van de mal, het onderdeel geen scherpe hoeken heeft en het elastomeer buigt tijdens het uitwerpen.

De meeste TPE-compounds hebben een aanzienlijke vloei richting gereedschapskrimp en een matige dwarsvloei krimp. Na het uitwerpen uit het gereedschap kan het overspuitmengsel meer krimpen dan het substraat. Hierdoor kan het substraat uitrekken, meestal in de richting van het overspuitmateriaal. Dit geldt vooral voor lange, dunne onderdelen of componenten met een substraat met een lage modulus of een substraat dat dunner is dan het overspuitmateriaal. over schimmel. Gebruik substraatmaterialen met een hogere modulus en verstijvingsribben om dit te beperken. Dunnere coatings en overmatrijzen met een lagere hardheid helpen ook. Het kan ook helpen om de poort te verplaatsen om de TPE-stroming te beïnvloeden.
Als u het ontwerp kunt verbeteren om te zorgen voor een strakkere hechting tussen het TPE-materiaal en het substraat, bijvoorbeeld door de dwarsdoorsnede te vergroten, zonder afbreuk te doen aan de functionaliteit of het uiterlijk, zou dat gunstig zijn. Hieronder ziet u een voorbeeld van ontwerptips voor overmolding onderdelen.

Vermijd het ontwerpen van te veel gescheiden gebieden op de TPE overspuitdeelomdat dit de overmold productie en vormproces. Vooral veel gebieden zijn ontworpen om de scheidingslijn gebied, dit zal moeilijk zijn om de flits volledig op te lossen wanneer u het ontwerp van de TPE overmoulded deel, het ontwerpen van zo eenvoudig mogelijk, tenzij sommige functie doel.

Tips voor het ontwerpen van overmallen:
Wanneer we een spuitgietmatrijs ontwerpen voor overgieten onderdelen, de eerste matrijs (substraatgereedschap) voegen we krimptarief toe volgens het krimptarief van kunststof, maar voor de over schimmel (tweede gereedschap), voegen we geen shinakge-tarief toe aan de spuitgietmatrijs.
Overspuitkosten
De basis overspuitkosten is geen vast getal, de kosten verschillen per toepassing. Het heeft een variërende waarde die kan vallen tussen 1 en 10 dollar.
Dit is een extreem brede prijsklasse. De juiste waarde verandert op basis van verschillende componenten die betrokken zijn bij het overmoldingproces. Deze factoren die de kosten beïnvloeden zijn:
Spuitgietapparatuur
De initiële kosten van spuitgietapparatuur kunnen sterk variëren afhankelijk van de toepassing en het type.
Er is kleinschalige spuitgietapparatuur die bedrijven in huis hebben. Dan zijn er de grote overspuitmachines die meestal gebruikt worden door dienstverleners en bedrijven in de grootschalige productie-industrie met grote productievolumes.
Professioneel industrieel overgieten apparatuur kost tussen $50.000 en $200.000. Er kunnen verzendkosten zijn. Deze machines zijn niet geschikt voor amateurs en hobbyisten, want er zijn bekwame operators voor nodig.
Overmold productiekosten
Terwijl de overgieten apparatuur is een eenmalige investering, waardoor de over schimmel Elk ontwerp op maat brengt extra kosten met zich mee en voor elk productontwerp is een unieke overmould nodig. De productiekosten voor overmallen zijn een van de belangrijkste kostenfactoren voor overmoulded onderdelen.
Deze extra matrijskosten kunnen variëren afhankelijk van het onderdeelontwerp, de onderdeelgrootte en de kwaliteit die nodig is om de matrijzen te maken. Over het algemeen worden hiervoor drie factoren gebruikt, die hieronder worden opgesomd:?
Ontwerpcomplexiteit
Zeer complexe ontwerpen die een complexe overmold vereisen, zoals meerdere caviteiten, ingewikkelde geometrieën, schuivers en lifters. Deze elementen vereisen geavanceerde engineering, langere ontwikkelingstijd en extra productiekosten, die allemaal de kosten van overmolding tooling verhogen.
Onderdeelgrootte
Een overmatrijs is hetzelfde als andere spuitgietmatrijzen; een groot formaat vereist een grote matrijsbasis en een grote spuitgietmachine, waardoor de kosten van de overmatrijs en de kosten van het spuitgietproduct stijgen.
Arbeidskosten
Over schimmel is normaal gesproken moeilijker dan normale schimmel, omdat er een perfecte passing van de schimmel nodig is. Specailly is TPE overmolded op het substraat, TPE is zeer gemakkelijk te gaan knipperen, de geschoolde technici zijn nodig om machines te controleren, kwaliteitscontroles en schimmel montage operaties uit te voeren, die toevoegt aan de arbeidskosten,
Aangezien het overspuiten meestal gepaard gaat met het handmatig of robotmatig voorladen van de substraten in de holte, zullen de spuitgietkosten veel hoger zijn dan de traditionele spuitgietkosten.
Afvalkosten
Materiaalafval van sprues, runners en afgekeurde onderdelen verhoogt de kosten. Overspuiten brengt meer afkeurkosten met zich mee dan traditionele kosten; als een onderdeel wordt afgekeurd, betekent dit dat het substraat ook verspild wordt. Het gebruik van hotrunnersystemen kan afval minimaliseren door het elimineren van runners, maar deze systemen brengen hogere initiële investeringskosten met zich mee.
Eindsamenvatting van de overmoldingkosten
Als u op zoek bent naar overgieten onderdelen voor uw op maat gemaakte kunststof spuitgieten onderdelen, dan hoef je geen kosten te betalen voor de spuitgietapparatuur, omdat je leverancier dit zou moeten hebben, maar je moet wel betalen voor de overvormkosten, overvormproceskosten, materiaalkosten, verpakkingskosten, enzovoort. Als u de prijs van uw overgieten project, neem dan contact met ons op en we geven je binnen 24 uur een offerte.

Hoe de overmoldingkosten te verlagen
Overgieten is het fabricageproces dat de voorkeur geniet vanwege de kosteneffectiviteit en betrouwbaarheid.
Hoewel het proces betaalbaar is in vergelijking met alternatieven, kun je de kosten nog verder verlagen. Voor dat doel zijn hier enkele punten waar je rekening mee moet houden:
Optimaliseren van het CAD-ontwerp
Een enkel onderdeel kan worden benaderd via verschillende CAD-ontwerpen. Hoe dan ook, niet elk ontwerpidee is perfect. Sommige ontwerpen voor hetzelfde onderdeel kunnen leiden tot tijd- en resourceverspilling. Dus, het vereenvoudigen van de complexiteit van onderdelen via efficiënt CAD-ontwerp zorgt voor een optimaal gebruik van resources.
Het verkleinen van de onderdeelgrootte
Grotere onderdelen zijn niet altijd uitstekende onderdelen. Wanneer de grootte van de onderdelen toeneemt, stijgen ook de kosten van de spuitgietmatrijzen die nodig zijn voor de onderdelen. Als hetzelfde proces kan worden bereikt door de grootte van het onderdeel te verkleinen, is het een goed idee om daarvoor te kiezen.
Resulterend over schimmels
Maak optimaal gebruik van de overtollige matrijzen door ze opnieuw te gebruiken voor vele toepassingen. Je kunt niet alleen dezelfde matrijs voor hetzelfde onderdeel gebruiken, maar ook voor soortgelijke onderdelen. Als je een soortgelijk onderdeel ontwerpt, kun je zelfs verwisselbare holtes en kernen gebruiken om gereedschapskosten te besparen.
DFM-analyse (ontwerp voor productie) gebruiken
DFM staat voor design for manufacturing. DFM in overmolding verwijst naar het produceren van een onderdeel dat het doel van de klant dient en binnen het vastgestelde budget valt.
Een grondige DFM-analyse helpt om het ontwerp af te stemmen op de productiemogelijkheden, bijvoorbeeld door ervoor te zorgen dat het ontwerp voldoet aan de functionele eisen zonder onnodige complexiteit en door goedkopere thermoplastische elastomeren (TPE's) te gebruiken die compatibel zijn met het substraat, waardoor de kosten kunnen dalen. Ga naar ontwerp voor productie pagina voor meer informatie.
Cyclustijden zoveel mogelijk verkorten
Er is een direct verband tussen het verkorten van cyclustijden en het verbeteren van operationele efficiëntie en kosten:
Geoptimaliseerde koelkanalen: een beter ontwerp van de koellijnen in de matrijs kan de tijd die nodig is voor het koelen verkorten en de kwaliteit van het onderdeel verhogen.
De hoeveelheid materiaalafval verminderen
Efficiëntie in het gebruik van materialen is een primaire factor in kostenreductie. Gebruik voor producten met een hoog volume hotrunners om de hoeveelheid afvalmateriaal van sprues en runners te verminderen.
Het is een belangrijke stap in het recyclageproces om herwonnen materiaal op te nemen en er tegelijkertijd voor te zorgen dat het percentage de kwaliteit van het product niet schaadt.
Zorg ervoor dat perfecte schimmel montage kan het afval te verminderen als goed, gebruik stabiele spuitgieten machine kan verminderen de afvalkosten.

Voordelen van spuitgieten
- Vergeleken met 2K spuitgieten, overgieten is gemakkelijker te maken. Je kunt een gewone spuitgietmachine gebruiken om twee of drie verschillende kleuren in één vormdeel te maken of twee of drie verschillende materialen in één einddeel.
- Voor sommige kleine hoeveelheden tweekleurige spuitgietproducten hoef je geen 2K spuitgietmachine in te schakelen of in te huren; met behulp van de overgegoten proces is de beste en meest kosteneffectieve manier om aan de eisen van de klant te voldoen.
- Het vergroot de diversiteit in het ontwerp en verbetert bovendien het eindproduct in vele materiaalsamenstellingen.
- Met lagere assemblagekosten zijn er minder secundaire activiteiten of processen die worden uitgevoerd op de eindproducten. Dit verlaagt de arbeidskosten. Ook worden er na de productie geen kosten meer gemaakt.
- De onderdelen hebben een hoge mate van stabiliteit en samenstelling, omdat ze, nadat ze mechanisch in elkaar zijn geklikt, één geheel vormen.
- Producten overgegoten die gebruik maken van kunststof hebben een hoge weerstand tegen trillingen en schokken omdat de kunststofharsen perfect zijn gestructureerd.
- De kunststof vormdelen zijn betrouwbaarder omdat er geen verlijming plaatsvindt in de productiefase.
- De eindproducten voldoen aan de gewenste standaard, zoals een opvallend ontwerp en stevige onderdelen.
Nadeel van spuitgieten ten opzichte van gieten
- Sinds de overgieten proces het verplaatsen van het eerste substraatdeel naar een andere overmatrijs inhoudt, is de tolerantie niet zo goed als bij het 2K spuitgietproces.
- De productiecapaciteit is niet zo efficiënt als bij 2K spuitgieten, omdat er robots of handenarbeid nodig zijn om het substraat in het omgespoten gereedschap te plaatsen. Dit kost tijd en de spuitgietparameter is soms niet stabiel, vooral als er twee of meer substraten in één matrijs zitten. Dit leidt tot extra problemen en een hoger afvalpercentage, wat resulteert in een dubbele hoeveelheid afval (van het substraat en het overmolded materiaal).
- Met de overspuitproceszijn er minder keuzemogelijkheden op het gebied van kunststofcompatibiliteit. Sommige materialen hechten niet goed aan elkaar of zijn niet bestand tegen de hoge temperaturen en druk van het spuitgietproces.
- Er worden geen secundaire handelingen uitgevoerd op de eindproducten van het overspuiten. Wanneer het kunststofmateriaal koud wordt, komen de activiteiten en aanpassingen volledig tot stilstand.
- In gevallen waar producten schaars zijn, is het duur om zo'n operatie uit te voeren. Je hebt echt iemand nodig om het substraat in de overmatrijs te zetten, dus de cyclustijd en de productiekosten nemen navenant toe.
- Het overspuitproces vereist normaal twee matrijzen, één voor het substraat en één voor de overmatrijs, dus de initiële gereedschapskosten zullen hoger zijn.
- Overgieten is een complexer proces dan het traditionele spuitgieten. Het vereist nauwkeurige coördinatie tussen de twee injectiesystemen en een goed matrijsontwerp.
- Als er een probleem is met het overmoldingproces, kan het lastiger zijn om de problemen met overmolding op te lossen dan bij traditioneel spuitgieten.
Wat is 2k-spuitgieten? (Twee-shot-gieten)
Twee-shot spuitgietenof 2K spuitgieten is een productieproces dat gebruikt wordt om twee kleuren of materialen in één kunststof te maken. Deze two-shot molding technologie mengt twee materialen of twee verschillende materiaalkleuren in één kunststofdeel met behulp van een 2K spuitgietmachine.
Het chemische bindingsproces dat bij dit proces betrokken is, is erg belangrijk omdat het in staat is om twee of meer materialen in één onderdeel te combineren. Bij gebruik van het 2K-spuitgiettechnologieproces is de materiaalkeuze een belangrijke factor voor het succes van het project of niet.

Voordelen van 2K-spuitgieten
2K spuitgieten biedt een aantal voordelen ten opzichte van het traditionele spuitgieten van één materiaal. Enkele van deze voordelen zijn
Kosteneffectief
De 2K spuitgietproces combineert twee compatibele materialen in een enkele machinecyclus. Het begint met het injecteren van het eerste materiaal in de primaire matrijs. De bewegende helft draait dan 360 graden en sluit om de kunststoffen uit te werpen voor het tweede materiaal dat in de secundaire holte wordt omgespoten.
Het gebruik van lijm of verdere assemblage is niet nodig voor deze naadloze techniek, die een hoogwaardige hechting tussen de materialen garandeert.
Omdat de methode slechts één cyclus gebruikt in plaats van afzonderlijke machinecycli, kost het minder voor elke productierun en zijn er minder werknemers nodig om het eindproduct te maken, terwijl er meer items per run worden geleverd. Het zorgt ook voor een krachtige verbinding tussen de materialen zonder dat er verderop in de productielijn extra assemblage nodig is.
Verbeterde efficiëntie
Twee-schots-gieten Hiermee kunnen meerdere componenten worden gemaakt met één gereedschap, waardoor er minder werk nodig is om uw onderdelen te maken en er geen componenten meer samengevoegd of gelast hoeven te worden na het spuitgietproces.
Betere kwaliteit
Two-shot wordt uitgevoerd binnen één gereedschap, waardoor lagere toleranties mogelijk zijn dan bij overspuitprocessen, een hoge mate van nauwkeurigheid en herhaalbaarheid en minder uitval.
Problemen met onderdeelontwerp oplossen
Twee-schots-gieten maakt het mogelijk om complexe matrijsontwerpen te maken die verschillende materialen bevatten voor functionaliteit die niet kan worden bereikt via nabewerkingsprocessen.

Nadelen van 2K-spuitgieten
2K spuitgieten heeft veel voordelen, maar zoals alles heeft het zijn voor- en nadelen.
Een nadeel van 2K spuitgieten is dat de matrijskosten hoger zijn dan bij traditionele spuitgietmatrijzen. voor 2K spuitgietmatrijzen zijn twee matrijzen nodig, de eerste en de tweede matrijs (daarom noemen we het two-shot molding), en het maken van 2K spuitgietmatrijzen is moeilijker dan het maken van twee aparte traditionele matrijzen omdat die twee matrijzen samen in dezelfde machine draaien (een two-shot spuitgietmachine). er zijn dus twee matrijzen nodig om probleemloos over te schakelen.
Bovendien is de 2K spuitgieten proces moet een 2K-injectiemachine worden gebruikt, waardoor de machine ook duurder is en er een speciale technische operator nodig is om de machine af te stellen. Dit is ook een hogere kost dan traditionele injectietooling. Uiteindelijk recupereren we de 2K spuitgieten kosten door het verminderen van arbeids- en montagekosten, omdat het handmatig aanbrengen van bijvoorbeeld een seal niet meer nodig is. Dit elimineert een montagestap.
Een ander nadeel van 2K-spuitgieten is dat het de recycling van plastic items bemoeilijkt omdat er vaak twee verschillende plastics worden verzameld. Zelfs als de plastics "van dezelfde familie" zijn, zal de kwaliteit van de retourstromen erg laag zijn, wat het moeilijk maakt om het plastic te hergebruiken voor een hoogwaardige toepassing.
Hoe overspuiten en 2K spuitgietservices te kiezen
U heeft misschien vragen over wanneer u overmolding moet gebruiken en wanneer u het 2K-spuitgietproces moet gebruiken. Hier zijn enkele eenvoudige suggesties:
- Als de hoeveelheid van de overspuiten of 2K vormdeel slechts een paar duizend of tienduizend is, wordt het aanbevolen om de overgieten proces in plaats van het 2k vormproces, omdat het de matrijskosten aanzienlijk kan verlagen.
- Als je meer dan 500.000 onderdelen nodig hebt, is 2K spuitgieten het meest rendabele productieproces. Dit komt door de hoge arbeidskosten die gepaard gaan met overgieten en de hoge initiële kosten voor 2K matrijzen, tweeschots spuitgietmachines en aanverwante apparatuur.
- Overgieten is de enige beschikbare methode voor sommige onderdelen, terwijl het dubbele spuitgietproces vereist is voor andere onderdelen. Dit hangt af van de ontwerpstructuur van het onderdeel. Als je het niet zeker weet, stuur dan je gegevens naar info@plasticmold.net. We kunnen dit voor je controleren en je een prijs geven.
Bent u op zoek naar een overmolding- of 2k-spuitgietservice?
Sincere Tech is een van de beste spuitgietbedrijven in China. Als u op zoek bent naar overgieteninleggieten, 2K-gietenof andere aangepaste vormen, stuur ons uw 3D ontwerptekening en uw vereisten; we zullen uw gegevens nooit met iemand anders delen. Wij zijn bereid om een NDA document om de veiligheid van je project te garanderen.
Wij bieden u de meest concurrerende prijs voor hoogwaardige overmoulded onderdelen, 2K tooling en gieten, kunststof tooling en kunststof onderdelen voor de lange termijn zakelijke relatie, en we zullen voorstellen de beste injectie productieproces voor uw producten.
Meer dan 18 jaar ervaring met het maken van plastic mallen en het leveren van matrijsdiensten op maat in overmolding, 2K molding, spuitgieten, machinale bewerking, enzovoort, plus 18 jaar vloeiend technisch Engels communiceren (technisch Engels communiceren is erg belangrijk om met klanten over de hele wereld te werken).
Kleine bestellingen worden geaccepteerd. Belangrijkste exportmarkten: Azië, Australië, Midden- en Zuid-Amerika, Oost-Europa, Noord-Amerika, West-Europa en wereldwijd.