Resumo da diferença entre sobremoldagem e moldagem 2k
Enquanto a injeção sobremoldagem e a moldagem por injeção 2K (também conhecida como moldagem por injeção 2-shot) compartilham muitas semelhanças, mas também têm algumas diferenças importantes. Veja abaixo a diferença entre esses dois processos de moldagem:
Injeção sobremoldagem envolve o uso de uma máquina de injeção de bico único padrão para combinar dois tipos distintos de materiais em um único produto sólido. O sobremoldagem O processo de fabricação significa mover a primeira peça (peça de substrato) ou os insertos de metal para o molde subsequente (sobre o molde) para criar o produto final. Você pode usar essa tecnologia para adicionar uma empunhadura de toque suave a um cabo de ferramenta ou para criar um produto com várias cores ou texturas.
Moldagem por injeção 2KA moldagem por injeção 2K, também conhecida como moldagem por injeção multi-shot, moldagem por injeção 2-shot ou moldagem por injeção dupla, envolve o uso de uma máquina de injeção 2K especializada para injetar simultaneamente dois ou três materiais (cores) no mesmo molde. Na verdade, a máquina de injeção 2K tem dois moldes instalados. Diferente de sobremoldagemQuando o processo de moldagem é concluído, a máquina de moldagem 2K injeta simultaneamente os dois materiais, unindo-os totalmente. O processo de moldagem 2K, embora complexo, é caracterizado por sua velocidade, eficiência e alta qualidade.
Em comparação com as duas tecnologias de fabricação, o ferramental de injeção 2K oferece qualidade e eficiência de produção superiores. Entretanto, devido ao alto custo da máquina de moldagem por injeção 2K, sobremoldagem às vezes serve como substituto. Por outro lado, o custo de uma peça sobremoldada é maior do que o de uma peça moldada por injeção 2K. Entretanto, para baixos volumes de Peças de moldagem em duas cores, sobremoldagem por injeção pode utilizar qualquer máquina de moldagem por injeção padrão para produzir o sobremoldado peças.
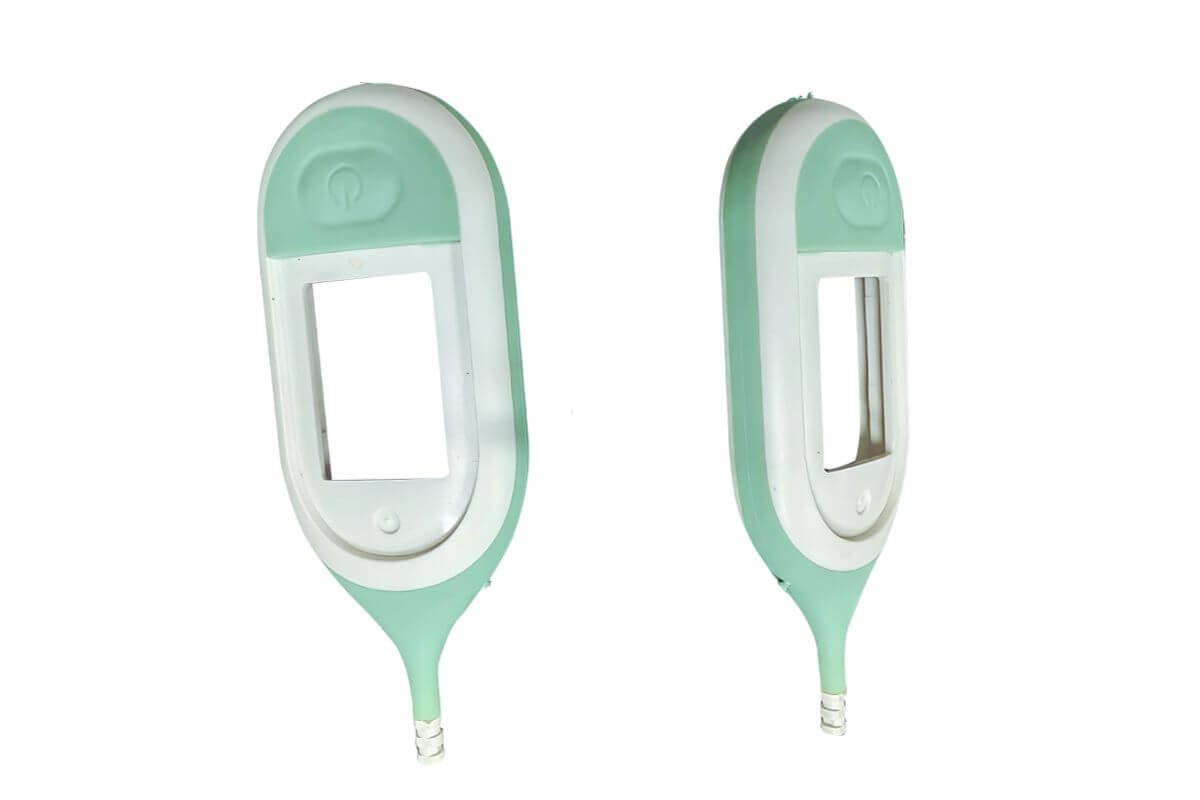
Ao projetar peças plásticas de vários materiais ou de duas cores, é fundamental escolher o processo de moldagem correto com base nas necessidades de design e produção da peça. Ambos sobremoldagem e moldagem por injeção 2K têm suas próprias vantagens e desvantagens. Alguns dos produtos moldados por injeção só podem ser criados com o sobremoldagem enquanto algumas das peças moldadas por injeção só podem ser fabricadas com o processo de moldagem por injeção 2K; isso depende do design da geometria da peça plástica.
Se ambos os processos de moldagem puderem produzir as peças plásticas, o processo de moldagem 2K será o mais eficaz para a produção de grandes volumes.
Ambos sobremoldagem e a moldagem por injeção 2K podem ser usadas para criar produtos com vários materiais ou camadas, mas a principal diferença é que, na sobremoldagem, dois materiais são produzidos separadamente (pré-carregando o substrato para o segundo molde), enquanto na moldagem por injeção 2K, dois materiais são formados juntos no mesmo processo (é claro que é necessária uma máquina especializada).
O que é overmolding (sobremoldagem)?
Sobremoldagem, ou sobre o molde é um processo de fabricação que envolve a moldagem de um plástico sobre outro material a ser fundido para criar um único produto final. No plástico sobremoldagemPara a fabricação de um produto, são necessários dois moldes separados: o substrato, que é a primeira ferramenta, e o sobremolde, que é o segundo molde. Normalmente, o segundo molde está produzindo material de elastômero termoplástico (TPE), mas nem sempre é assim. Se o substrato for metal usinado ou componentes de latão, normalmente chamamos isso de moldagem por inserção, e a moldagem por inserção só precisa de um molde (sobremolde) para concluir o processo de fabricação.
Os materiais mais comumente usados para plástico sobremoldagem são de elastômero termoplástico (TPE), borracha ou do mesmo material que o substrato, mas em cores diferentes. Hoje, vamos nos concentrar principalmente no sobremoldagem que utiliza materiais TPE, que são amplamente usados em vários setores. Os substratos rígidos podem ser feitos de uma ampla variedade de materiais, incluindo polietileno (PE), polipropileno (PP), policarbonato (PC), náilon (PA6 ou PA66), acrilonitrila butadieno estireno (ABS), polimetilmetacrilato (PMMA), poliestireno (PS), poliestireno de alto impacto (HIPS), óxido de polifenileno (PPO), acrilonitrila-butadieno-estireno (ABS) ou qualquer outro material para fins especiais que possa ser usado como substrato.
O material de sobremoldagem normalmente usa TPE, borracha, TPU ou o mesmo material do substrato, mas em cores diferentes. Os materiais sobremoldados formarão uma forte ligação com seus substratos, garantindo durabilidade de longo prazo e desempenho ideal nos ambientes a que se destinam. O uso de sobremoldagem elimina a necessidade de adesivos ao conectar elastômeros termoplásticos (TPEs) a substratos rígidos. O sobremoldagem simplifica o processo de fabricação de moldes, reduz os custos de produção unitários e permite maior flexibilidade de design.

Os tipos de sobremoldagem
Os tipos de sobremoldagem incluem o sequencial de dois disparos sobremoldagemmoldagem por inserção e moldagem por injeção de múltiplos disparos (moldagem por injeção 2K e 3K, ou mais).
Sobremoldagem sequencial de dois disparos
Em dois disparos sequenciais sobremoldagem por injeção de plásticoEm seguida, a máquina de moldagem injeta a primeira resina plástica na primeira cavidade do molde (molde de substrato); depois que o material esfria e forma o primeiro formato de plástico, ela abre a ferramenta. Todos esses processos de moldagem são os mesmos do processo tradicional de moldagem por injeção.
Quando os primeiros substratos estiverem completamente prontos e resfriados, insira o substrato no segundo molde (sobremolde), feche a ferramenta e injete o segundo material. O processo também é o mesmo do processo de moldagem tradicional; a diferença é a pré-carga do substrato na cavidade antes do início do processo de fabricação do molde.
Todos esses processos de moldagem serão feitos com máquinas de injeção tradicionais.
Sobremoldagem inerte
Inserção de sobremoldagem usa inserções pré-formadas ou inserções de metal colocadas no molde antes de injetar o segundo material; se as inserções forem de metal ou latão, chamamos isso de metal moldagem por inserção. Esse processo de sobremoldagem, que usamos muito, por exemplo, moldagem de insertos de parafusos de metal e moldagem de insertos de filtro, esse tipo de sobremoldagem usa uma máquina de moldagem por injeção tradicional para prosseguir, que coloca os insertos de metal na cavidade do molde durante um único ciclo de moldagem por injeção.
Como mostra a imagem abaixo, a inserção sobremoldagem com metal inerte. Esse tipo de sobremoldagem requer apenas um molde de injeção; entretanto, se o primeiro inserto for feito de uma peça plástica, precisaremos de um molde adicional para a primeira peça plástica do inserto.

Moldagem por injeção multi-shot ou moldagem por injeção 2k
A moldagem por injeção de múltiplos disparos, às vezes chamada de moldagem por injeção de 2 disparos, também é um tipo de sobremoldagem. Essa tecnologia de moldagem exige máquinas de moldagem por injeção especializadas, que têm duas unidades de injeção. Os cilindros de injeção podem ser paralelos ou perpendiculares entre si. Haverá dois moldes de injeção montados nessa máquina; uma ferramenta de injeção faz o substrato, e a outra é para o sobremoldagem processo.
A máquina de moldagem injeta a primeira resina plástica na primeira cavidade, também conhecida como molde do substrato. Depois que o material esfria e forma o primeiro formato de plástico, ela abre a ferramenta. Esse processo é idêntico ao processo tradicional de fabricação por injeção. Depois que os moldes são abertos, a metade móvel gira 180° sem ejetar o substrato. Em seguida, ele fecha os moldes e inicia a segunda injeção, também conhecida como sobremolde.
Ao mesmo tempo, injeta a primeira injeção. Quando a segunda cavidade conclui o processo de moldagem, ela abre novamente as ferramentas e ejeta o produto sobremoldado do sobremolde. Durante esse processo, um novo substrato é gerado para o segundo ciclo.
Esse é um ciclo de moldagem completo para o processo de moldagem por injeção 2k.
Tecnologia de sobremoldagem de TPE, dicas e problemas
TPE (elastômero termoplástico)) Os materiais plásticos são muito usados no campo da moldagem por injeção, especialmente para as peças sobremoldadas. No sobremoldagem mercado, mais de 80% de peças sobremoldadas são fabricadas por Sobremoldagem de TPE,
Sobremoldagem de TPE é o processo de moldagem por injeção em que o TPE (elastômero termoplástico)) é moldado em um material rígido (por exemplo, PC, PA66 ou ABS) de acordo com o requisito específico. O TPE sobremoldado se unirá fortemente ao primeiro plástico e manterá sua finalidade de uso final. Para evitar que o material TPE se solte do segundo material, a seleção do material e o design da peça são muito importantes.
UM TPE fabricante de sobremoldagem considerará todos os fatores relevantes ao selecionar o método de fabricação de moldagem ideal para uma peça de moldagem por injeção de plástico, escolhendo entre a moldagem 2K e o processo de sobremoldagem. Os fatores críticos incluem capacidade de produção, seleção de materiais, equipamentos disponíveis e custos de mão de obra.
Normalmente, o sobremoldagem é a escolha mais popular quando os volumes totais de produção são inferiores a 50 mil. Esse número é apenas uma referência e não é definitivo, pois depende do tamanho e da complexidade do projeto da peça. Para requisitos de produção de maior volume (volume total acima de 200.000 unidades), um processo de moldagem por injeção de 2 disparos será uma opção melhor; é claro que isso ainda depende do design da peça, pois algumas peças só podem ser feitas com um processo de moldagem por injeção de 2 disparos. processo de sobremoldagem; por exemploSe a peça abaixo for criada somente com o processo de sobremoldagem, ela poderá ser usada para a fabricação de um produto.

Em cada Sobremoldagem de TPE ou moldagem por injeção 2K No processo de sobremoldagem, o principal problema é obter a máxima adesão entre o TPE e o substrato. Algumas sobremoldagens de TPE podem ter resistências de adesão significativamente diferentes entre a moldagem múltipla e a sobremoldagem. Mesmo que uma excelente adesão seja produzida com a moldagem de dois disparos, o mesmo material pode ter uma baixa resistência de adesão ao usar a sobremoldagem. sobremoldagem. Portanto, para produzir produtos acabados de alta qualidade produtos de sobremoldagem e moldagem 2KPara isso, é importante ter um conhecimento profundo dos TPEs, do design de peças, dos plásticos de engenharia e das especificidades do processo de moldagem.
Dicas de seleção de materiais de sobremoldagem de TPE
Como sabemos que produzimos produtos de alta qualidade Sobremoldado em TPE o produto, tanto o TPE quanto os materiais do substrato são muito importantes, o fator número um para definir a qualidade da peça sobremoldada é a qualidade da fusão entre os dois materiais. Se o TPE for fácil de descolar do substrato, o material será um problema.
Espessura da peça sobremoldada de TPE
Os projetistas frequentemente solicitam o TPE mais macio. Eles não percebem que o durômetro macio de um TPE não oferece muito "amortecimento" abaixo de uma determinada espessura (geralmente inferior a 0,1 mm). As peças sobremoldadas de TPE mais finas parecem mais duras - o impacto da dureza depende da espessura. Várias nervuras bem espaçadas podem produzir a ilusão de espessura sem utilizar muito material. Muitos cabos de utensílios de cozinha usam esse método.
Dureza do material plástico TPE,
Há uma suavidade do material TPE que você precisa selecionar ao fazer Sobremoldagem de TPEespecialmente TPE sem espessura, que é superior a 0,5 mm. Para ter uma boa sensação ao toque, talvez seja necessário testar diferentes tipos de material TPE shore A, a menos que haja requisitos de funções especiais. Normalmente, usamos no mercado uma faixa de TPE Shore A de 40 a 60; se for muito pequeno, pode acabar descolando do substrato; se a dureza for muito alta, a sensação ao toque pode não ser boa o suficiente.
Dicas de seleção de material de substrato
Em comparação com o material de TPE, os materiais de substrato serão mais fáceis de escolher; a maioria dos materiais pode ser substrato, incluindo náilon/PA (PA66 ou PA66 GF30, PA6 ou Plástico PA6 GF30), policarbonato (PC), acrilonitrila butadieno estireno (ABS, PC/ABS, acetal (POM), PMMA e assim por diante. A seleção final do material do substrato depende do objetivo final. Se não tiver certeza sobre o material ideal para suas peças sobremoldadas de TPE, entre em contato conosco e forneceremos algumas recomendações.
Acabamento da superfície do substrato e do molde de TPE
O acabamento da superfície do substrato também afetará a adesão da borracha TPE. Quanto mais forte for a adesão, menor será a probabilidade de ela se desprender. Normalmente, haverá um bom polimento entre a superfície de fusão do TPE e o substrato, no lado da cavidade do TPE, e o acabamento da superfície também afetará o molde de TPE.

Dicas de design de peças de sobremoldagem de TPE
O design da peça, conforme mencionado anteriormente, desempenha um papel crucial na criação de um produto de alta qualidade Sobremoldagem de TPE produto. Em geral, o design da peça de substrato é semelhante ao de outras peças de moldagem por injeção de plástico. Para obter mais detalhes, consulte a página sobre Projeto de peças plásticas para moldagem por injeção. Porém, há alguns fatores na área de fusão entre o substrato e a área de sobremolde do TPE; não há um projeto padrão para essa área, pois peças diferentes têm geometrias diferentes, mas há alguns pontos-chave que você precisa considerar ao fazer o projeto da peça sobremolde. Esses fatores são:
Como vedar bem a sobremoldagem de TPE e evitar o flash Quando você faz o projeto da peça de sobremoldagem:
O material de TPE apresenta facilmente fulgor (folga de 0,03 mm), e os materiais de TPE coláveis atendem a critérios mais rigorosos do que os polímeros de TPE padrão. O mesmo se aplica ao projeto de peças. Diferentemente do design tradicional de peças, os designs de peças de dois componentes devem levar em conta o encolhimento de dois materiais termoplásticos diferentes. Tanto o substrato quanto a sobremoldagem têm seus próprios sistemas de porta e canal, que devem ser adaptados às propriedades individuais do material usado.
Para atender ao melhor tempo de ciclo, substrato e sobremoldagem A espessura da parede deve ser consistente. Na maioria das aplicações de sobremoldagem, uma espessura de parede de 1 a 3 mm garante uma colagem satisfatória. As peças mais espessas devem ser retiradas para reduzir o encolhimento, o peso e o tempo de ciclo. Para evitar enchimentos e armadilhas de gás, as transições de espessura de parede devem ser graduais. Adicione raio aos cones afiados para reduzir os problemas de estresse. Evite bolsões ou nervuras cegas profundas e indisponíveis. Os trechos longos devem ter um ângulo de inclinação de 3 a 5 graus para facilitar a desmoldagem. Em compostos sobremoldados, é possível projetar rebaixos profundos se for usado um núcleo de avanço quando o molde abrir, se a peça não tiver cantos vivos e se o elastômero se dobrar durante a ejeção.

A maioria dos compostos de TPE apresenta encolhimento significativo da ferramenta na direção do fluxo e encolhimento moderado no fluxo cruzado. Após a ejeção da ferramenta, o composto de sobremoldagem pode se contrair mais do que o substrato. Isso pode esticar o substrato, geralmente na direção do material de sobremoldagem. Isso é especialmente verdadeiro para peças ou componentes longos e finos com um substrato de baixo módulo ou mais fino do que o material de sobremoldagem. sobre o molde. Use materiais de substrato de maior módulo e nervuras de reforço para atenuar esse problema. Revestimentos mais finos e graus de sobremolde de menor dureza ajudam. A realocação da porta para afetar o fluxo de TPE também pode ajudar.
Se for possível aprimorar o design para garantir uma ligação mais firme entre o material TPE e o substrato, por exemplo, aumentando a área da seção transversal, sem comprometer a funcionalidade ou a aparência, isso será benéfico. Veja abaixo um exemplo de dicas de design de peças de sobremoldagem.

Evite projetar muitas áreas separadas no Peça de sobremoldagem TPEpois isso pode complicar a fabricação de sobremoldes e o processo de moldagem. Muitas áreas, em especial, são projetadas para a área da linha de partição; isso dificultará a solução completa do flash quando você projetar a peça sobremoldada de TPE, projetando-a da forma mais simples possível, a menos que haja algum propósito funcional.

Dicas para o design de sobremoldes:
Quando projetamos um molde de injeção para sobremoldagem peças, no primeiro molde (ferramenta de substrato), adicionaremos a taxa de encolhimento de acordo com a taxa de encolhimento do plástico, mas para o sobre o molde (segunda ferramenta), não adicionaremos nenhuma taxa de shinakge na injeção sobre o molde.
Custo de sobremoldagem
A base custo de sobremoldagem não é um número fixo, pois o custo será completamente diferente para cada aplicativo. Ele tem um valor variável que pode ficar entre 1 e 10 dólares.
Essa é uma faixa de preço extremamente ampla. O valor correto muda com base em vários componentes envolvidos no processo de sobremoldagem. Esses fatores que influenciam o custo são:
Equipamento de moldagem por injeção
O custo inicial do equipamento para moldagem por injeção pode variar muito, dependendo de sua aplicação e tipo.
Há equipamentos de moldagem por injeção de pequena escala que as empresas mantêm em casa. Depois, há as grandes máquinas de sobremoldagem, geralmente usadas por prestadores de serviços e por aqueles que atuam no setor de manufatura em larga escala com grandes volumes de produção.
Industrial profissional sobremoldagem O equipamento custa entre $50.000 e $200.000. Pode haver custos de transporte envolvidos. Essas máquinas não são para amadores e hobbistas, pois precisam de operadores qualificados.
Custos de fabricação de sobremoldes
Enquanto o sobremoldagem O equipamento é um investimento único, criando a sobre o molde O custo de fabricação do sobremolde é um custo adicional, de acordo com cada projeto personalizado, e cada projeto de produto único exigirá um sobremolde exclusivo. É uma despesa para cada peça diferente produzida. Os custos de fabricação do sobremolde são um dos fatores de custo mais importantes para peças sobremoldadas.
Esse custo excessivo do molde pode variar dependendo do projeto da peça, do tamanho da peça e da qualidade necessária para criar os moldes. Em geral, três fatores são empregados para esse objetivo, que estão listados abaixo:?
Complexidade do projeto
Projetos altamente complexos que requerem sobremoldagem complexa, que geralmente incluem recursos como várias cavidades, geometrias intrincadas, controles deslizantes e elevadores. Esses elementos exigem engenharia avançada, tempo de desenvolvimento prolongado e custo de fabricação adicional, o que aumenta os custos das ferramentas de sobremoldagem.
Tamanho da peça
O sobremolde é o mesmo que outros moldes de injeção; um tamanho grande exigirá uma base de molde e uma máquina de moldagem grandes, o que aumentará o custo do sobremolde e o custo unitário da peça moldada.
Custos trabalhistas
Sobre o molde é normalmente mais difícil do que o molde normal, porque precisa de um encaixe perfeito do molde, especialmente se o TPE for sobremoldado no substrato, o TPE é muito fácil de se romper, os técnicos qualificados são necessários para monitorar as máquinas, realizar verificações de qualidade e operações de encaixe do molde, o que aumenta os custos de mão de obra,
Como a sobremoldagem normalmente envolve o pré-carregamento manual ou robótico dos substratos na cavidade, o custo da moldagem será muito maior do que o custo da moldagem tradicional.
Custo dos resíduos
O desperdício de material de sprues, canais e peças rejeitadas aumenta os custos. A sobremoldagem terá mais custos de rejeição do que os custos tradicionais; se uma peça for rejeitada, isso significa que o substrato também será desperdiçado. O emprego de sistemas de canais quentes pode minimizar o desperdício ao eliminar os canais, mas esses sistemas têm custos de investimento inicial mais altos.
Resumo final do custo de sobremoldagem
Se você estiver procurando por sobremoldagem peças para seu moldagem por injeção de plástico personalizada peças, então você não precisa pagar nenhum custo pelo equipamento de moldagem por injeção, porque seu fornecedor deve ter isso, mas você precisa pagar pelo custo do sobremolde, pelo custo do processo de sobremoldagem, pelo custo dos materiais, pelo custo da embalagem e assim por diante. Se você quiser saber o preço do seu sobremoldagem entre em contato conosco e faremos a cotação em 24 horas.

Como reduzir o custo de sobremoldagem
Sobremoldagem é o processo de fabricação preferido devido à sua relação custo-benefício e confiabilidade.
Embora o processo seja acessível em comparação com suas alternativas, você pode reduzir ainda mais os custos. Para esse objetivo, aqui estão alguns pontos que você precisa levar em conta:
Otimização do projeto CAD
Uma única peça pode ser abordada por meio de diferentes projetos de CAD. De qualquer forma, nem toda ideia de projeto é perfeita. Alguns projetos para a mesma peça podem levar ao desperdício de tempo e recursos. Portanto, simplificar a complexidade da peça por meio de um projeto de CAD eficiente garante a utilização ideal dos recursos.
Redução do tamanho da peça
Peças maiores nem sempre são peças excelentes. Quando o tamanho das peças aumenta, aumenta também o custo dos moldes de injeção necessários para as peças. Se for possível realizar o mesmo processo diminuindo o tamanho da peça, é uma boa ideia optar por isso.
Resgatando sobre moldes
Faça uso total dos moldes excedentes, reutilizando-os para muitas aplicações. Você não pode usar o mesmo molde apenas para a mesma peça, mas também para peças semelhantes. Ao projetar peças semelhantes, você pode até mesmo usar cavidades e núcleos intercambiáveis para economizar o custo de ferramental.
Uso da análise DFM (Design for Manufacturing)
DFM significa design para manufatura. O DFM em sobremoldagem refere-se à produção de uma peça que atenda ao objetivo do cliente e esteja dentro do orçamento estipulado.
Uma análise DFM completa ajuda a alinhar o projeto com os recursos de fabricação, por exemplo, garantir que o projeto atenda aos requisitos funcionais sem complexidade desnecessária e usar elastômeros termoplásticos (TPEs) de baixo custo compatíveis com o substrato, o que pode reduzir os custos. Ir para projeto para fabricação para saber mais.
Reduzir os tempos de ciclo o máximo possível
Há uma correlação direta entre a redução dos tempos de ciclo e o aumento da eficiência operacional e dos custos:
Canais de resfriamento otimizados: um melhor projeto da linha de resfriamento no molde pode reduzir o tempo necessário para o resfriamento e aumentar a qualidade da peça, o que é igual ao molde tradicional.
Diminuir a quantidade de resíduos de materiais
A eficiência no uso de materiais é um fator primordial para a redução de custos. Para a exigência de produtos de alto volume, use canais quentes para reduzir a quantidade de material de refugo resultante de sprues e canais.
A incorporação de material reciclado, garantindo que sua porcentagem não prejudique a qualidade do item, é uma etapa importante do processo de reciclagem.
O encaixe perfeito do molde também pode reduzir o desperdício; o uso de uma máquina de moldagem por injeção estável pode reduzir o custo do desperdício.

Vantagens da sobremoldagem por injeção
- Em comparação com a moldagem por injeção 2K, sobremoldagem é mais fácil de fazer. Você pode usar uma máquina de injeção normal para fazer duas ou três cores diferentes em uma peça moldada ou dois ou três materiais diferentes em uma peça final.
- Para algumas pequenas quantidades de projetos de peças de moldagem em duas cores, não é necessário inverter ou contratar uma máquina de moldagem por injeção 2K. sobremoldado é a melhor e mais econômica maneira de atender aos requisitos do cliente.
- Ele aumenta a diversidade do design e também exalta o produto final em muitas composições de materiais.
- Com custos de montagem reduzidos, há menos atividades ou processos secundários executados nos produtos finais. Isso reduz o custo da mão de obra. Além disso, após a fabricação, não há mais custos incorridos.
- As peças têm um alto nível de estabilidade e constituição, uma vez que, depois de serem deixadas para se interligarem mecanicamente, elas se tornam uma só.
- Produtos sobremoldado que utilizam plástico têm alta resistência a vibrações e choques devido ao fato de as resinas plásticas terem sido perfeitamente estruturadas.
- As peças moldadas em plástico são mais confiáveis porque não há colagem no estágio de produção.
- Os itens finais têm o padrão desejado, como designs atraentes e componentes firmes.
Desvantagem da injeção em relação à moldagem
- Desde que o sobre moldagem O processo de moldagem por injeção 2K envolve a transferência da primeira peça de substrato para outro molde, e a tolerância não é tão boa quanto no processo de moldagem por injeção 2K.
- A capacidade de produção não é tão eficiente quanto a moldagem por injeção 2K, pois requer robôs ou trabalho manual para inserir o substrato na ferramenta sobremoldada. Isso leva tempo, e o parâmetro de moldagem às vezes não é estável, especialmente quando dois ou mais substratos estão em uma ferramenta. Isso causará problemas adicionais e uma taxa de desperdício maior, resultando no dobro da quantidade de resíduos (do substrato e do material sobremoldado).
- Com o processo de sobremoldagemEm um mercado em que o plástico é um material de alta qualidade, há menos opções disponíveis em termos de compatibilidade plástica. Alguns materiais podem não se unir bem entre si ou podem não ser capazes de suportar as altas temperaturas e pressões do processo de moldagem por injeção.
- Não há práticas secundárias realizadas nos produtos finais da sobremoldagem. Quando o material plástico fica frio, as atividades e os ajustes são completamente interrompidos.
- Nos casos em que os produtos são escassos, é caro executar essa operação. É claro que você precisa de alguém para colocar o substrato no sobremolde, de modo que o tempo de ciclo e o custo de produção aumentam proporcionalmente.
- O processo de sobremoldagem normalmente requer dois moldes, um para o substrato e outro para o sobremolde, portanto, o custo inicial do ferramental será maior.
- Sobremoldagem é um processo mais complexo do que a moldagem por injeção tradicional, exigindo uma coordenação precisa entre os dois sistemas de injeção e um projeto de molde adequado.
- Se houver algum problema com o processo de sobremoldagem, a solução e a correção de problemas com a sobremoldagem podem ser mais difíceis do que com a moldagem por injeção tradicional.
O que é moldagem por injeção 2k (Two-shot molding)?
Moldagem por injeção de dois disparosou moldagem por injeção 2K, é um processo de fabricação usado para criar duas cores ou materiais em um único plástico. Essa tecnologia de moldagem de dois disparos mistura dois materiais ou duas cores de materiais diferentes em uma peça plástica usando uma máquina de moldagem por injeção 2K.
O processo de ligação química envolvido nesse processo é muito importante porque é capaz de combinar dois ou mais materiais em uma única peça. Ao usar o processo de tecnologia de moldagem por injeção 2K, a seleção do material será um fator importante para o sucesso ou não do projeto.

Benefícios da moldagem por injeção 2K
Moldagem por injeção 2K oferece uma série de benefícios em relação à moldagem por injeção tradicional de um único material. Alguns desses benefícios incluem:
Custo-benefício
O Processo de moldagem por injeção 2K combina dois materiais compatíveis em um único ciclo de máquina. Ele começa com o primeiro material sendo injetado no molde primário. Em seguida, a metade móvel gira 360 graus e fecha para ejetar os plásticos para que o segundo material seja sobremoldado na cavidade secundária.
O uso de adesivos ou montagem adicional não é necessário para essa técnica sem emendas, o que garante a alta qualidade da colagem entre os materiais.
Como o método usa apenas um ciclo em vez de ciclos de máquina separados, ele custa menos para qualquer execução de produção e precisa de menos funcionários para fazer o produto final, além de entregar mais itens por execução. Ele também garante uma forte ligação entre os materiais sem a necessidade de montagem adicional no final da linha.
Eficiência aprimorada
Moldagem de dois tiros permite a criação de vários componentes com uma única ferramenta, diminuindo a quantidade de mão de obra necessária para executar suas peças e eliminando a necessidade de unir ou soldar componentes após o processo de moldagem.
Melhor qualidade
O two-shot é realizado em uma única ferramenta, permitindo tolerâncias mais baixas do que os processos de sobremoldagem, um alto nível de precisão e repetibilidade e taxas de refugo reduzidas.
Resolver os problemas de design de peças
Moldagem de dois tiros permite a criação de projetos de moldes complexos que incorporam diferentes materiais para funcionalidade que não pode ser obtida por meio de processos de pós-moldagem.

Desvantagens da moldagem por injeção 2K
Moldagem por injeção 2K tem muitas vantagens, mas, como tudo, tem seus prós e contras.
Uma desvantagem de Moldagem por injeção 2K porque o ferramental de injeção 2K requer dois moldes, o primeiro e o segundo disparo (por isso chamamos de moldagem de dois disparos), e a fabricação de moldes de injeção 2K é mais difícil do que a fabricação de dois moldes tradicionais separados, porque esses dois moldes funcionarão juntos na mesma máquina (uma máquina de moldagem por injeção de dois disparos).
Além disso, o Moldagem por injeção 2K O processo de injeção 2K deve usar uma máquina de injeção 2K, o que também torna a máquina mais cara e exige um operador técnico especial para ajustar a máquina. Esse também é um custo mais alto do que o das ferramentas de injeção tradicionais. Em última análise, recuperamos o Moldagem por injeção 2K custos ao reduzir os custos de mão de obra e montagem, já que a aplicação manual de, por exemplo, um selo não é mais necessária. Isso elimina uma etapa de montagem.
Outra desvantagem da moldagem por injeção 2K é que ela dificulta a reciclagem de itens plásticos porque, muitas vezes, dois plásticos diferentes são reunidos. Mesmo quando os plásticos são "da mesma família", a qualidade dos fluxos de retorno será muito baixa, o que dificulta a reutilização do plástico em uma aplicação de alto padrão.
Como escolher os serviços de sobremoldagem e moldagem por injeção 2K
Você pode ter dúvidas sobre quando precisa usar a sobremoldagem e quando deve usar o processo de moldagem por injeção 2K. Aqui estão algumas sugestões simples:
- Se a quantidade de sobremoldagem ou peça de moldagem 2K é de apenas alguns milhares ou dez mil, é recomendável usar o sobremoldagem em vez do processo de moldagem 2k, pois isso pode reduzir significativamente os custos do molde.
- Se você precisar de mais de 500.000 peças, a moldagem por injeção 2K é o processo de fabricação mais econômico. Isso se deve aos altos custos de mão de obra associados à sobremoldagem e o alto custo inicial associado aos moldes 2K, às máquinas de moldagem por injeção de dois disparos e aos equipamentos relacionados.
- Sobremoldagem é o único método disponível para algumas peças, enquanto o processo de moldagem por injeção dupla é necessário para outras. Isso depende da estrutura do projeto da peça. Se não tiver certeza, envie seus dados para info@plasticmold.net. Podemos verificar isso para você e fornecer um preço para sua referência.
Procurando um serviço de moldagem por injeção 2k ou por sobremoldagem?
O Sincere Tech é um dos melhores empresas de moldagem por injeção na China. Se você estiver procurando por sobremoldagem, moldagem por inserção, Moldagem 2Kou qualquer outro molde personalizado, envie-nos o desenho do projeto em 3D e seus requisitos; nunca compartilharemos seus dados com ninguém. Estamos dispostos a assinar um contrato de NDA para garantir a segurança de seu projeto.
Ofereceremos o preço mais competitivo para peças sobremoldadas de alta qualidade, ferramental e moldagem 2K, ferramental de plástico e peças de plástico para um relacionamento comercial de longo prazo, e sugeriremos o melhor processo de fabricação por injeção para seus produtos.
Mais de 18 anos de experiência no fornecimento de serviços de fabricação de moldes plásticos e moldes personalizados em sobremoldagem, moldagem 2K, fundição sob pressão, usinagem e assim por diante, além de 18 anos de comunicação fluente em inglês técnico (a comunicação em inglês técnico é muito importante para trabalhar com clientes em todo o mundo).
São aceitos pedidos pequenos. Principais mercados de exportação: Ásia, Austrália, América Central e do Sul, Europa Oriental, América do Norte, Europa Ocidental e o mundo todo.