Rezumatul diferenței dintre supramodelare și turnare 2k
În timp ce injecția supramoulare și turnarea prin injecție 2K (cunoscută și sub denumirea de turnare prin injecție în 2 timpi) au multe asemănări, dar și unele diferențe esențiale. Vedeți mai jos diferența dintre aceste două procese de turnare:
Injecție supramoulare implică utilizarea unei mașini standard de injecție cu o singură duză pentru a combina două tipuri distincte de materiale într-un singur produs solid. Metoda supramoulare procesul de fabricație înseamnă mutarea primei părți (partea de substrat) sau a inserțiilor metalice în matrița următoare (peste mucegai) pentru a crea produsul final. Puteți utiliza această tehnologie pentru a adăuga o aderență moale la mânerul unei unelte sau pentru a crea un produs cu mai multe culori sau texturi.
2K turnare prin injecție, denumită și turnare prin injecție în mai multe etape, turnare prin injecție în două etape sau turnare prin injecție dublă, presupune utilizarea unei mașini specializate de injecție 2K pentru a injecta simultan două sau trei materiale (culori) în aceeași matriță. De fapt, mașina de injecție 2K are de fapt două matrițe instalate. Spre deosebire de supramoulare, mașina de turnare 2K injectează simultan ambele materiale, lipindu-le complet împreună odată ce procesul de turnare este finalizat. Procesul de turnare 2K, deși complex, se caracterizează prin viteză, eficiență și calitate ridicată.
În comparație cu ambele tehnologii de fabricație, matrițele de injecție 2K oferă o calitate și o eficiență de producție superioare. Cu toate acestea, din cauza costului ridicat al mașinii de turnare prin injecție 2K, supramoulare servește uneori drept înlocuitor. Pe de altă parte, costul unei piese supramodelate este mai mare decât cel al unei piese turnate prin injecție 2K. Cu toate acestea, pentru volume mici de Piese de turnare în 2 culori, turnare prin injecție poate utiliza orice mașină standard de turnare prin injecție pentru a produce supramuiate piese.
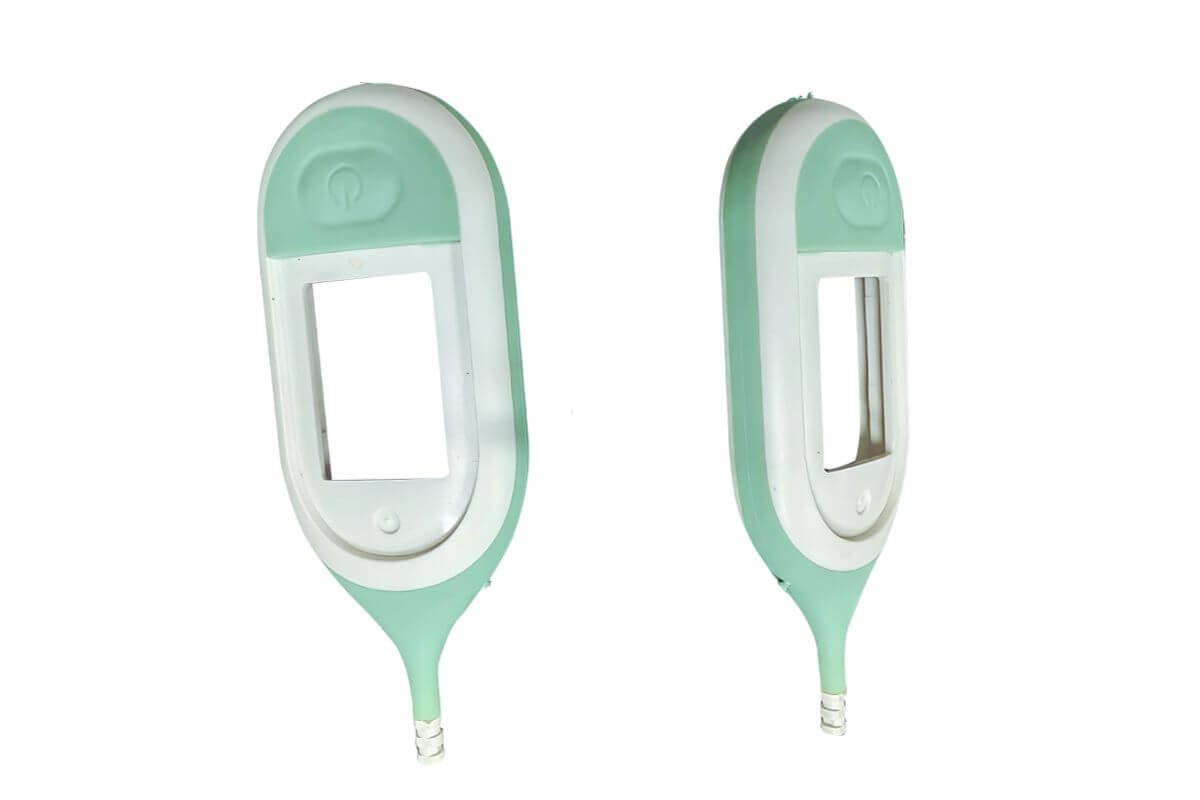
Atunci când proiectați piese din plastic cu mai multe materiale sau cu două culori, este esențial să alegeți procesul de turnare potrivit în funcție de nevoile de proiectare și producție ale piesei dvs. Ambele supramoletare și turnare prin injecție 2K au propriile avantaje și dezavantaje. Unele dintre produsele turnate prin injecție pot fi create numai cu supramoulare în timp ce unele dintre piesele turnate prin injecție pot fi realizate numai cu procesul de turnare prin injecție 2K; acest lucru depinde de proiectarea geometriei pieselor din plastic.
Dacă ambele procese de turnare pot produce piese din plastic, procesul de turnare 2K va fi cel mai eficient pentru producția de volum mare.
Ambele supramoulare și turnarea prin injecție 2K pot fi utilizate pentru a crea produse cu mai multe materiale sau straturi, dar diferența cheie este că, în cazul supramodelării, două materiale sunt produse separat (preîncărcarea substratului în a doua matriță), în timp ce în cazul turnării prin injecție 2K, două materiale sunt formate împreună în același proces (desigur, este necesară o mașină specializată).
Ce este supramodelarea (supramodelarea)?
Suprapunere, sau peste mucegai este un proces de fabricație care implică turnarea unui material plastic peste un alt material care urmează să fie îmbinat pentru a crea un singur produs final. În plastic supramoulare, sunt necesare două matrițe separate: substratul, care este prima unealtă, și supramotajul, care este a doua matriță. De obicei, a doua matriță produce material elastomer termoplastic (TPE), dar nu este întotdeauna la fel. Dacă substratul este reprezentat de componente prelucrate din metal sau alamă, atunci, în mod normal, se numește turnare prin inserție, iar turnarea prin inserție are nevoie doar de o singură matriță (supramolda) pentru a finaliza procesul de fabricație.
Materialele cele mai frecvent utilizate pentru plastic supramoulare sunt elastomer termoplastic (TPE), cauciuc sau același material ca și substratul, dar în culori diferite. Astăzi, ne vom concentra în principal pe supramoulare care utilizează materiale TPE, care sunt utilizate pe scară largă în diverse industrii. Substraturile rigide pot fi realizate dintr-o gamă largă de materiale, inclusiv polietilenă (PE), polipropilenă (PP), policarbonat (PC), nailon (PA6 sau PA66), acrilonitril butadien stiren (ABS), polimetilmetacrilat (PMMA), polistiren (PS), polistiren de mare impact (HIPS), oxid de polifenilen (PPO), acrilonitril butadien stiren (ABS) sau orice alt material cu destinație specială care poate fi utilizat ca substrat.
Materialul de supramodelare utilizează în mod normal TPE, cauciuc, TPU sau același material ca și substratul, dar în culori diferite. Materialele supramuiate vor realiza o legătură puternică cu substraturile lor, asigurând durabilitatea pe termen lung și performanța optimă în mediile pentru care sunt destinate. Utilizarea supramodelării elimină nevoia de adezivi atunci când se conectează elastomerii termoplastici (TPE) la substraturi dure. Prin supramoulare simplifică procesul de fabricație a mulajului, reduce costurile unitare de producție și permite o mai mare flexibilitate a designului.

Tipurile de supramotare
Tipurile de supradotare includ secvențiale cu două lovituri supramoulare, turnare prin inserție și turnare prin injecție multi-shot (turnare prin injecție 2K și 3K, sau mai mult).
Suprapunere secvențială cu două lovituri
În secvențial cu două fotografii turnare prin injecție a plasticului, mașina de turnare injectează prima rășină de plastic în prima cavitate a matriței (matrița substratului); după ce materialul se răcește și formează prima formă de plastic, se deschide apoi scula. Toate aceste procese de turnare sunt aceleași ca procesul tradițional de turnare prin injecție.
Odată ce primele substraturi sunt complet finisate și răcite, se introduce substratul în a doua matriță (overmold), se închide scula și apoi se injectează al doilea material. Procesul este, de asemenea, același cu procesul tradițional de turnare; diferența constă în preîncărcarea substratului în cavitate înainte de începerea procesului de fabricație a turnării.
Toate aceste procese de turnare vor fi realizate cu mașini de injecție tradiționale.
Suprapunere inertă
Inserare supra-modelare utilizează inserții preformate sau inserții metalice plasate în matriță înainte de injectarea celui de-al doilea material; dacă inserțiile sunt din metal sau alamă, atunci îl numim metal turnare inserție. Acest proces de turnare, pe care l-am folosit foarte mult, de exemplu, turnarea inserțiilor metalice cu șurub și turnare inserție filtru, acest tip de supra-mulare utilizează o mașină tradițională de turnare prin injecție, care pune inserțiile metalice în cavitatea matriței în timpul ciclului unic de turnare prin injecție.
Așa cum arată imaginea de mai jos, inserția supramoulare cu metal inert. Acest tip de supramoulare necesită o singură matriță de injecție; cu toate acestea, dacă prima inserție este făcută dintr-o piesă din plastic, vom avea nevoie de o matriță suplimentară pentru prima piesă din plastic.

Turnare prin injecție multi-shot sau turnare prin injecție 2k
Turnarea prin injecție în mai multe reprize, denumită uneori turnare prin injecție în două reprize, este, de asemenea, un tip de supramotare. Această tehnologie de turnare necesită mașini specializate de turnare prin injecție, care au două unități de injecție. Butoaiele de injecție pot fi paralele sau perpendiculare între ele. Vor exista două matrițe de injecție asamblate în această mașină; o unealtă de injecție face substratul, iar cealaltă este pentru supramoulare proces.
Mașina de turnare injectează prima rășină de plastic în prima cavitate, cunoscută și sub numele de matriță de substrat. Odată ce materialul se răcește și formează prima formă din plastic, se deschide scula. Acest proces este identic cu procesul tradițional de fabricație prin injecție. Odată ce matrițele sunt deschise, jumătatea mobilă se rotește cu 180° fără a ejecta substratul. În continuare, închide matrițele și inițiază a doua injecție, cunoscută și sub numele de overmold.
În același timp, injectează prima injecție. După ce a doua cavitate își finalizează procesul de turnare, deschide din nou sculele și ejectează produsul supramodelat din supramodelare. În timpul acestui proces, este generat un nou substrat pentru al doilea ciclu.
Acesta este un ciclu complet de turnare pentru procesul de turnare prin injecție 2k.
TPE overmolding Tehnologie, sfaturi și probleme
TPE (elastomer termoplastic) materialele plastice sunt foarte utilizate în domeniul turnării prin injecție, în special pentru piesele supramuiate. În supramoulare pe piață, peste 80% de piese supramuiate sunt realizate de TPE peste turnare,
TPE Peste turnare este procesul de turnare prin injecție în care TPE (elastomer termoplastic) este format pe un material rigid (de exemplu, PC, PA66 sau ABS) în conformitate cu cerințele specifice. TPE-ul supramoldat se va lipi puternic de primul plastic și își va menține scopul final de utilizare. Pentru a preveni desprinderea materialului TPE din al doilea material, selectarea materialului și proiectarea piesei sunt foarte importante.
A TPE Producător de supramotare va lua în considerare toți factorii relevanți atunci când va selecta metoda optimă de fabricație a unei piese turnate prin injecție de plastic, alegând între turnarea 2K și procesul de supraformare. Factorii critici includ capacitatea de producție, selectarea materialelor, echipamentele disponibile și costurile forței de muncă.
În mod normal, supramoulare este cea mai populară alegere atunci când volumul total de producție este mai mic de 50 000. Acest număr este doar o referință și nu unul definitiv, deoarece depinde de dimensiunea și complexitatea designului piesei. Pentru cerințe de producție de volum mai mare (volum total de peste 200 000 de unități), un proces de turnare prin injecție în două timpi va fi o opțiune mai bună; desigur, acest lucru depinde în continuare de designul piesei, deoarece unele piese pot fi realizate numai cu un procesul de supramodelare; de exemplu, piesa de mai jos poate fi creată numai prin procesul de supraformare.

În fiecare TPE overmolding sau turnare prin injecție 2K problema numărul unu este obținerea unei aderențe maxime între TPE și substrat. Unele TPE de supramodelare pot avea rezistențe de aderență semnificativ diferite între multi-shot și supramodelare. Chiar dacă o aderență excelentă este produsă cu turnarea în două timpi, același material poate avea o rezistență scăzută la aderență atunci când se utilizează supramoulare. Astfel, pentru a face produse finite de înaltă calitate produse de supradotare și de turnare 2K, este importantă o înțelegere aprofundată a TPE-urilor, a proiectării pieselor, a materialelor plastice tehnice și a particularităților procesului de turnare.
Sfaturi pentru selectarea materialelor TPE Overmolding
Așa cum știm să facem de înaltă calitate TPE overmolded produs, atât TPE și materialele substratului sunt cele mai importante, factorul numărul unu pentru a defini calitatea piesei supramodelate este cât de bună este fuziunea dintre două materiale, dacă TPE este ușor de îndepărtat de substrat, atunci materialul va fi probleme, mai jos există câteva sfaturi pentru selectarea materialelor, urmând aceste sfaturi veți găsi cel mai potrivit material pentru piesa supramodelată.
Grosimea piesei supramuiate din TPE
Proiectanții solicită frecvent cel mai moale TPE. Aceștia nu realizează că durometrul moale al unui TPE nu oferă prea multă "amortizare" sub o anumită grosime (de obicei mai mică de 0,1 mm). O piesă supramoulată din TPE mai subțire se simte mai dură - impactul durității depinde de grosime. Mai multe nervuri strâns distanțate pot produce iluzia grosimii fără a utiliza mult material. Multe mânere de ustensile de bucătărie utilizează această metodă.
Duritatea materialului plastic TPE,
Există o moliciune a materialului TPE pe care trebuie să o selectați atunci când faceți TPE overmolding, în special TPE fără grosime, care este mai mare de 0,5 mm. Pentru a avea o senzație bună la atingere, este posibil să fie necesar să testați diferite tipuri de material TPE Shore A, cu excepția cazului în care există cerințe funcționale speciale, în mod normal, vom folosi pe piață va varia de la TPE Shore A 40 la 60; dacă este prea puțin, care poate eash să se dezbrace de substrat; în cazul în care duritatea este prea mare, senzația la atingere nu poate fi suficient de bună.
Sfaturi pentru selectarea materialului suport
În comparație cu materialul TPE, materialele de substrat vor fi mai ușor de ales; majoritatea materialelor pot fi substraturi, inclusiv nylon / PA (PA66 sau PA66 GF30, PA6 sau PA6 GF30 plastic), policarbonat (PC), acrilonitril butadien stiren (ABS, PC/ABS, acetal (POM), PMMA și așa mai departe. Alegerea finală a materialului substratului depinde de scopul final. Dacă nu sunteți sigur de materialul optim pentru piesele dvs. supramuiate din TPE, vă rugăm să ne contactați și vă vom oferi câteva recomandări.
Finisarea suprafeței substratului și a supramodelării TPE
Finisarea suprafeței substratului va afecta, de asemenea, aderența cauciucului TPE. Cu cât aderența este mai puternică, cu atât este mai puțin probabil să se desprindă, în mod normal va fi o lustruire bună între suprafața de îmbinare dintre TPE și substrat, pe partea cavității TPE, finisajul suprafeței va avea efect și asupra supramoletei TPE, uneori lustruirea înaltă a matriței cavității TPE, partea supramoletei TPE se va lipi de partea cavității, adăugarea unei mici texturi VDI va îmbunătăți acest lucru.

Sfaturi pentru proiectarea pieselor din TPE pentru supramotare
Designul pieselor, așa cum s-a menționat anterior, joacă un rol crucial în crearea unui produs de înaltă calitate TPE overmolding produs. În general, designul piesei de substrat este similar cu cel al altor piese de turnare prin injecție a plasticului. Pentru detalii suplimentare, vă rugăm să consultați pagina privind proiectarea pieselor din plastic pentru turnare prin injecție. Cu toate acestea, există anumiți factori privind zona de îmbinare dintre substrat și zona de suprapunere a TPE; nu există un design standard pentru această zonă, deoarece diferite piese au geometrii diferite, dar există câteva puncte cheie la care trebuie să vă gândiți atunci când realizați designul piesei suprapuse. Acești factori vor fi:
Cum să sigilați TPE overmolding bine și provent de flash Când faceți designul părții overmoling:
Materialul TPE prezintă cu ușurință strălucire (decalaj de 0,03 mm), iar materialele TPE lipibile îndeplinesc criterii mai stricte decât polimerii TPE standard. Același lucru este valabil și în cazul proiectării pieselor. Spre deosebire de proiectarea tradițională a pieselor, proiectarea pieselor bicomponente trebuie să țină cont de contracția a două materiale termoplastice diferite. Atât substratul, cât și supramodelarea au propriile sisteme de porți și canale, care trebuie adaptate la proprietățile individuale ale materialelor utilizate.
Pentru a respecta cel mai bun timp de ciclu, substrat și supramoulare grosimea peretelui trebuie să fie constantă. În majoritatea aplicațiilor de supramodelare, grosimea peretelui de 1-3 mm asigură o aderență satisfăcătoare. Piesele mai groase trebuie să fie scoase pentru a reduce contracția, greutatea și durata ciclului. Pentru a evita umpluturile și capcanele de gaze, tranzițiile grosimii pereților trebuie să fie treptate. Adăugați rază la conurile ascuțite pentru a reduce problemele de tensiune. Evitați buzunarele sau nervurile oarbe, adânci și indisponibile. Tragerile lungi ar trebui să aibă un unghi de întindere de 3-5 grade pentru o demodulare ușoară. În cazul compușilor supramudați, se pot proiecta subtăieturi adânci dacă se utilizează un miez care avansează atunci când se deschide matrița, dacă piesa nu are colțuri ascuțite și dacă elastomerul se îndoaie în timpul ejecției.

Majoritatea compușilor TPE au o contracție semnificativă în direcția de curgere a sculei și o contracție moderată în direcția de curgere transversală. După ejectarea din sculă, compusul de supramodelare se poate contracta mai mult decât substratul. Acest lucru poate întinde substratul, de obicei în direcția materialului de supramodelare. Acest lucru este valabil mai ales în cazul pieselor lungi și subțiri sau al componentelor cu un substrat cu modul redus sau mai subțire decât peste mucegai. Utilizați materiale de substrat cu un modul mai ridicat și nervuri de rigidizare pentru a atenua această problemă. Acoperirile mai subțiri și gradele mai puțin dure de supra-moletare ajută. Relocarea porții pentru a afecta fluxul TPE poate fi, de asemenea, de ajutor.
Dacă puteți îmbunătăți designul pentru a asigura o legătură mai strânsă între materialul TPE și substrat, cum ar fi prin creșterea suprafeței secțiunii transversale, fără a compromite funcționalitatea sau aspectul acestuia, ar fi benefic. Mai jos este prezentat unul dintre exemplele de sfaturi privind proiectarea pieselor de supramodelare.

Evitați proiectarea a prea multe zone separate pe TPE piesă de supramotare, deoarece acest lucru poate complica fabricarea de supramoale și procesul de turnare. Mai ales multe zone sunt proiectate în zona liniei de separare; acest lucru va fi greu de rezolvat complet flash-ul atunci când proiectați piesa TPE supramoulată, proiectați cât mai simplu posibil, cu excepția cazului în care există un scop funcțional.

Sfaturi pentru designul supramoalei:
Când proiectăm matrițe de injecție pentru supramoulare piese, prima matriță (instrument de substrat) vom adăuga rata de shrinage în funcție de rata de shrinakge din plastic, dar pentru peste matriță (al doilea instrument), nu vom adăuga nici o rată shinakge pe injecția peste mucegai.
Costul supramodelării
Baza Costul de supramodelare nu este un număr fix, costul va fi complet diferit pentru fiecare aplicație. Acesta are o valoare variabilă care poate fi cuprinsă între 1 și 10 dolari.
Acesta este un interval de preț extrem de larg. Valoarea corectă se modifică în funcție de mai multe componente implicate în procesul de supramotare. Acești factori care influențează costul sunt:
Echipamente de turnare prin injecție
Costul inițial al echipamentelor de turnare prin injecție poate varia foarte mult în funcție de aplicație și de tipul acestora.
Există echipamente de turnare prin injecție la scară mică pe care întreprinderile le păstrează în casă. Apoi, există mașini mari de supramuiere utilizate în general de furnizorii de servicii și de cei din industria prelucrătoare la scară largă, cu volume mari de producție.
Industrial profesional supramoulare costurile echipamentelor sunt cuprinse între $50,000 și $200,000. Pot fi implicate costuri de transport. Aceste mașini nu sunt pentru amatori și pasionați, deoarece au nevoie de operatori calificați.
Costuri de fabricație a supramoletelor
În timp ce supramoulare echipament este o investiție unică, creând peste mucegai în funcție de fiecare design personalizat este un cost suplimentar, iar fiecare design de produs unic va necesita o supra matriță unică. Este o cheltuială pentru fiecare piesă diferită produsă. costurile de fabricație a supramolelor sunt unul dintre cei mai importanți factori de cost pentru piesele supramoulate.
Acest cost suplimentar al matrițelor poate varia în funcție de designul, dimensiunea și calitatea necesară pentru crearea matrițelor. În general, trei factori sunt utilizați pentru acest obiectiv, care sunt enumerați mai jos:?
Complexitatea proiectării
Proiecte extrem de complexe care necesită supramuiere complexă, care includ adesea caracteristici precum cavități multiple, geometrii complicate, glisiere și dispozitive de ridicare. Aceste elemente necesită inginerie avansată, timp de dezvoltare prelungit și costuri de fabricație suplimentare, toate acestea crescând costurile sculelor de supramotare.
Dimensiunea piesei
Peste mucegai este la fel ca alte matrițe de injecție; o dimensiune mare va necesita o bază mare de mucegai și o mașină de turnare, ceea ce va crește costul peste mucegai și costul unitar al piesei turnate.
Costurile forței de muncă
Peste mucegai este în mod normal mai greu decât mucegaiul normal, deoarece are nevoie de o potrivire perfectă a mucegaiului, în special TPE este supramucegai pe substrat, TPE este foarte ușor să meargă flash, tehnicienii calificați sunt necesare pentru a monitoriza mașinile, pentru a efectua verificări ale calității și pentru operațiunile de montare a mucegaiului, ceea ce se adaugă la costurile forței de muncă,
Deoarece supramodelarea implică de obicei preîncărcarea manuală sau robotizată a substraturilor în cavitate, costul de turnare va fi mult mai mare decât costul de turnare tradițional.
Costul deșeurilor
Deșeurile de materiale provenite de la matrițe, piese de execuție și piese respinse se adaugă la costuri. Suprapunerea va avea mai multe costuri de respingere decât costurile tradiționale; dacă o piesă este respinsă, aceasta înseamnă că și substratul este irosit. Utilizarea sistemelor cu canal cald poate minimiza deșeurile prin eliminarea canalelor, dar aceste sisteme implică costuri de investiție inițiale mai mari.
Rezumatul final pentru costul de supradotare
Dacă sunteți în căutarea pentru supramoulare piese pentru turnare prin injecție de plastic la comandă atunci nu trebuie să plătiți niciun cost pentru echipamentul de turnare prin injecție, deoarece furnizorul dvs. ar trebui să aibă acest lucru, dar trebuie să plătiți pentru costul de supraformare, costul procesului de supraformare, costul materialelor, costul de ambalare și așa mai departe. Dacă doriți să cunoașteți prețul de supramoulare proiect, vă rugăm să ne contactați și vă vom cita în 24 de ore.

Cum să reduceți costul de supradotare
Suprapunere este procesul de fabricație preferat datorită rentabilității și fiabilității sale.
Deși procesul este accesibil în comparație cu alternativele sale, puteți reduce și mai mult costurile. Pentru acest obiectiv, iată câteva puncte pe care trebuie să le luați în considerare:
Optimizarea proiectului CAD
O singură piesă poate fi abordată prin diferite modele CAD. Oricum, nu orice idee de proiectare este perfectă. Unele proiecte pentru aceeași piesă pot duce la pierderi de timp și de resurse. Prin urmare, simplificarea complexității piesei prin proiectarea CAD eficientă asigură utilizarea optimă a resurselor.
Reducerea dimensiunii pieselor
Piesele mai mari nu sunt întotdeauna piese excelente. Atunci când dimensiunea pieselor crește, crește și cheltuiala cu matrițele de injecție necesare pentru piese. Dacă același proces poate fi realizat prin reducerea dimensiunii pieselor, este o idee bună să optați pentru aceasta.
Rezistența față de mucegaiuri
Utilizați pe deplin matrițele prin reutilizarea lor pentru mai multe aplicații. Nu puteți utiliza aceeași matriță doar pentru aceeași piesă, ci și pentru piese similare, de asemenea, atunci când proiectați o piesă similară, puteți utiliza chiar cavități și miez interschimbabile pentru a economisi costurile de scule.
Utilizarea analizei DFM (proiectare pentru fabricație)
DFM înseamnă proiectare pentru fabricație. DFM în cazul supramodelării se referă la producerea unei piese care servește obiectivului clientului și se încadrează în bugetul stipulat de acesta.
O analiză DFM amănunțită ajută la alinierea designului la capacitățile de producție, de exemplu, asigură că designul îndeplinește cerințele funcționale fără o complexitate inutilă și utilizează elastomeri termoplastici (TPE) mai ieftini compatibili cu substratul, ceea ce poate reduce costurile. Mergeți la proiectare pentru fabricație pentru a afla mai multe.
Reducerea timpilor de ciclu cât mai mult posibil
Există o corelație directă între reducerea duratei ciclurilor și îmbunătățirea eficienței operaționale și a costurilor:
Canale de răcire optimizate: un design mai bun al liniei de răcire în matriță poate reduce timpul necesar pentru răcire și poate crește calitatea piesei, la fel ca în cazul matriței tradiționale.
Reducerea cantității de deșeuri materiale
Eficiența în utilizarea materialelor este un factor principal în reducerea costurilor, pentru cererea de produse de volum mare, utilizați canale fierbinți pentru a reduce cantitatea de deșeuri rezultate din matrițe și canale.
Un pas important în procesul de reciclare îl reprezintă încorporarea materialului refolosit, asigurându-se în același timp că procentul acestuia nu afectează calitatea articolului.
Asigurați-vă că montarea perfectă a matriței poate reduce și deșeurile, utilizarea unei mașini stabile de turnare prin injecție poate reduce costul deșeurilor.

Avantajele supramontării prin injecție
- Comparativ cu turnarea prin injecție 2K, supra-mulare este mai ușor de realizat. Puteți utiliza o mașină de injecție normală pentru a realiza două sau trei culori diferite într-o singură piesă turnată sau două sau trei materiale diferite într-o singură piesă finală.
- Pentru unele cantități mici de proiecte de piese de turnare în două culori, nu trebuie să inversați sau să închiriați o mașină de turnare prin injecție 2K; folosind supramuiate este cea mai bună și cea mai rentabilă modalitate de a îndeplini cerințele clienților.
- Aceasta sporește diversitatea designului și, de asemenea, exaltă produsul final în multe compoziții de materiale.
- Odată cu reducerea costurilor de asamblare, există mai puține activități sau procese secundare desfășurate pe produsele finale. Acest lucru reduce costul forței de muncă. De asemenea, după fabricație, nu mai sunt suportate alte costuri.
- Piesele au un nivel ridicat de stabilitate și constituție deoarece, după ce au fost lăsate să se întrepătrundă mecanic, ele devin una.
- Produse supramuiate care utilizează plastic au o rezistență ridicată la vibrații și șocuri datorită faptului că rășinile din plastic au fost structurate perfect.
- Piesele turnate din plastic sunt mai fiabile deoarece nu există lipire în etapa de producție.
- Articolele finale sunt la standardul dorit, cum ar fi designuri atrăgătoare și componente solide.
Dezavantaj al injecției față de turnare
- Deoarece peste muluri implică mutarea primei părți a substratului într-o altă matriță, toleranța nu este la fel de bună ca în procesul de turnare prin injecție 2K.
- Capacitatea de producție nu este la fel de eficientă ca turnarea prin injecție 2K, deoarece este nevoie de roboți sau de muncă manuală pentru a introduce substratul în scula supramodelată. Acest lucru va lua timp, iar parametrul de turnare uneori nu este stabil, în special atunci când două sau mai multe substraturi sunt într-o singură unealtă. Acest lucru va duce la probleme suplimentare și la o rată mai mare de deșeuri, rezultând o cantitate dublă de deșeuri (de la substrat și de la materialul supramoldat).
- Cu procesul de supramoulare, există mai puține opțiuni disponibile în ceea ce privește compatibilitatea plasticului. Este posibil ca unele materiale să nu se lege bine între ele sau să nu poată rezista la temperaturile și presiunile ridicate ale procesului de turnare prin injecție.
- Nu se efectuează practici secundare asupra produselor finite de supramodelare. Atunci când materialul plastic se răcește, activitățile și ajustările se opresc complet.
- În cazurile în care produsele sunt rare, este costisitor să efectuați o astfel de operațiune. Sincer, aveți nevoie de cineva care să pună substratul în supramoletă, astfel încât durata ciclului și costul de producție sunt crescute în consecință.
- Procesul de supraformare necesită în mod normal două matrițe, una pentru substrat și una pentru supraformare, astfel încât costul inițial al sculelor va fi mai mare.
- Suprapunere este un proces mai complex decât turnarea prin injecție tradițională, necesitând o coordonare precisă între cele două sisteme de injecție și o proiectare adecvată a matriței.
- În cazul în care există o problemă cu procesul de supraformare, depanarea și remedierea problemelor cu supraformarea pot fi mai dificile decât în cazul turnării prin injecție tradiționale.
Ce este turnarea prin injecție 2k (turnare în două timpi)?
Turnare prin injecție în două timpi, sau turnare prin injecție 2K, este un proces de fabricație utilizat pentru a crea două culori sau materiale într-un singur plastic. Această tehnologie de turnare în două reprize amestecă două materiale sau două culori de materiale diferite într-o singură piesă din plastic prin utilizarea unei mașini de turnare prin injecție 2K.
Procesul de lipire chimică implicat în acest proces este foarte important deoarece este capabil să combine două sau mai multe materiale într-o singură piesă. Atunci când se utilizează procesul tehnologic de turnare prin injecție 2K, selectarea materialului va fi un factor important în succesul sau nu al proiectului.

Beneficiile turnării prin injecție 2K
2K turnare prin injecție oferă o serie de avantaje față de turnarea prin injecție tradițională dintr-un singur material. Unele dintre aceste beneficii includ:
Rentabil
The Procesul de turnare prin injecție 2K combină două materiale compatibile într-un singur ciclu de mașină. Acesta începe cu injectarea primului material în matrița primară. Jumătatea mobilă se rotește apoi la 360 de grade și se închide pentru a ejecta materialele plastice pentru ca al doilea material să fie supramodat în cavitatea secundară. în timpul principal, prima injecție funcționează sincron.
Utilizarea adezivilor sau asamblarea ulterioară nu este necesară pentru această tehnică fără sudură, care garantează o lipire de înaltă calitate între materiale.
Deoarece metoda utilizează un singur ciclu în loc de cicluri separate ale mașinii, aceasta costă mai puțin pentru orice ciclu de producție și are nevoie de mai puțini angajați pentru a realiza produsul final, livrând în același timp mai multe articole pe ciclu. De asemenea, asigură o legătură puternică între materiale, fără a fi nevoie de asamblare suplimentară pe linie.
Eficiență îmbunătățită
Turnare cu două lovituri permite crearea mai multor componente cu o singură unealtă, reducând cantitatea de forță de muncă necesară pentru a vă executa piesele și eliminând necesitatea de a îmbina sau suda componentele după procesul de turnare.
Calitate mai bună
Două fotografii sunt realizate cu o singură unealtă, permițând toleranțe mai mici decât procesele de supramotare, un nivel ridicat de precizie și repetabilitate și rate reduse de rebuturi.
Rezolvarea problemelor de proiectare a pieselor
Turnare cu două lovituri permite crearea de modele de matrițe complexe care încorporează diferite materiale pentru funcționalități care nu pot fi obținute prin procese de post-mulare.

Dezavantaje ale turnării prin injecție 2K
2K turnare prin injecție are multe avantaje, dar, ca orice lucru, are avantajele și dezavantajele sale.
Un dezavantaj al 2K turnare prin injecție este că costurile matrițelor sunt mai mari decât cele ale matrițelor de injecție tradiționale. deoarece sculele de injecție 2K necesită două matrițe, prima și a doua lovitură (de aceea o numim matriță cu două lovituri), iar realizarea matrițelor de injecție 2K este mai dificilă decât realizarea a două matrițe tradiționale separate, deoarece aceste două matrițe vor funcționa împreună în aceeași mașină (o mașină de turnare prin injecție cu două lovituri). astfel încât este nevoie de două matrițe pentru a comuta fără probleme.
În plus, 2K turnare prin injecție trebuie să utilizeze o mașină de injecție 2K, ceea ce face, de asemenea, mașina mai costisitoare și necesită un operator tehnic special pentru a regla mașina. Acesta este, de asemenea, un cost mai mare decât cel al sculelor de injecție tradiționale. În cele din urmă, recuperăm 2K turnare prin injecție costurile prin reducerea costurilor de manoperă și asamblare, deoarece nu mai este necesară aplicarea manuală, de exemplu, a unui sigiliu. Se elimină astfel o etapă de asamblare.
Un alt dezavantaj al turnării prin injecție 2K este că îngreunează reciclarea articolelor din plastic, deoarece deseori sunt colectate două materiale plastice diferite. Chiar și atunci când materialele plastice sunt "din aceeași familie", calitatea fluxurilor de retur va fi foarte scăzută, ceea ce face dificilă reutilizarea plasticului pentru o aplicație de înaltă calitate.
Cum să alegeți serviciile de turnare prin injecție 2K și overmolding
Este posibil să aveți întrebări cu privire la situațiile în care trebuie să folosiți supraformarea și situațiile în care ar trebui să utilizați procesul de turnare prin injecție 2K. Iată câteva sugestii simple:
- În cazul în care cantitatea de supramodelare sau piesă de turnare 2K este de doar câteva mii sau zece mii, este recomandat să se utilizeze supramoulare în loc de procesul de turnare 2k, deoarece poate reduce semnificativ costurile de turnare.
- Dacă aveți nevoie de mai mult de 500.000 de piese, turnarea prin injecție 2K este cel mai rentabil proces de fabricație. Acest lucru se datorează costurilor ridicate ale forței de muncă asociate cu supramoulare și costul inițial ridicat asociat matrițelor 2K, mașinilor de turnare prin injecție în două timpi și echipamentelor aferente.
- Suprapunere este singura metodă disponibilă pentru unele piese, în timp ce procesul de turnare prin injecție dublă este necesar pentru altele. Acest lucru depinde de structura de proiectare a piesei. Dacă nu sunteți sigur, trimiteți datele dvs. la info@plasticmold.net. Putem verifica acest lucru pentru dvs. și vă putem oferi un preț pentru referință.
Căutați servicii de turnare prin injecție sau turnare prin injecție 2k?
Sincere Tech este unul dintre cele mai bune companii de turnare prin injecție în China. Dacă sunteți în căutarea pentru supramoulare, inserție de turnare, 2K turnare, sau orice alte matrițe personalizate, trimiteți-ne desenul dvs. de proiectare 3D și cerințele dvs.; nu vom împărtăși niciodată datele dvs. cu nimeni altcineva. Suntem dispuși să semnăm un NDA pentru a asigura siguranța proiectului dumneavoastră.
Vă vom oferi cel mai competitiv preț pentru piese supramoulate de înaltă calitate, scule și matrițe 2K, scule din plastic și piese din plastic pentru relații de afaceri pe termen lung și vă vom sugera cel mai bun proces de fabricație prin injecție pentru produsele dvs.
Mai mult de 18 ani de experiență în furnizarea de servicii de fabricare a matrițelor din plastic și a matrițelor personalizate în supramotare, turnare 2K, turnare sub presiune, prelucrare și așa mai departe, plus 18 ani de comunicare fluentă în limba engleză tehnică (comunicarea tehnică în limba engleză este foarte importantă pentru a lucra cu clienții din întreaga lume).
Comenzile mici sunt acceptate. Principalele piețe de export: Asia, Australia, America Centrală și de Sud, Europa de Est, America de Nord, Europa de Vest și întreaga lume.