Sammanfattning skillnaden mellan övergjutning och 2k-gjutning
Medan injektion övergjutning och 2K formsprutning (även känd som 2-shot formsprutning) delar många likheter, de har också några viktiga skillnader. Se nedan för skillnaden mellan dessa två gjutningsprocesser:
Injektion övergjutning innebär att en standardinsprutningsmaskin med ett munstycke används för att kombinera två olika typer av material till en enda fast produkt. Den övergjutning tillverkningsprocessen innebär att man flyttar den första delen (substratdelen) eller metallinsatserna till den efterföljande formen (över mögel) för att skapa den slutliga produkten. Du kan använda den här tekniken för att lägga till ett soft touch-grepp på ett verktygshandtag eller för att skapa en produkt med flera färger eller texturer.
2K formsprutning, även kallad multi-shot formsprutning, 2-shot formsprutning eller dual-injection molding, innebär att man använder en specialiserad 2K-formsprutningsmaskin för att samtidigt injicera två eller tre material (färger) i samma form. Faktum är att 2K-insprutningsmaskinen faktiskt har två installerade formar. Till skillnad från övergjutningNär gjutningsprocessen är klar sprutar 2K-gjutmaskinen samtidigt in båda materialen och binder dem helt samman när gjutningsprocessen är klar. 2k-gjutningsprocessen, även om den är komplex, kännetecknas av sin hastighet, effektivitet och höga kvalitet.
Jämfört med båda tillverkningsteknikerna erbjuder 2K-formsprutningsverktyg överlägsen kvalitet och produktionseffektivitet. Men på grund av den höga kostnaden för 2K-formsprutningsmaskinen, övergjutning fungerar ibland som ett substitut. Å andra sidan är kostnaden för en övergjuten detalj högre än för en 2K-formsprutad detalj. Men för låga volymer av 2-färgsformning av delar, övergjutning genom formsprutning kan använda vilken standardformsprutningsmaskin som helst för att tillverka övergjuten delar.
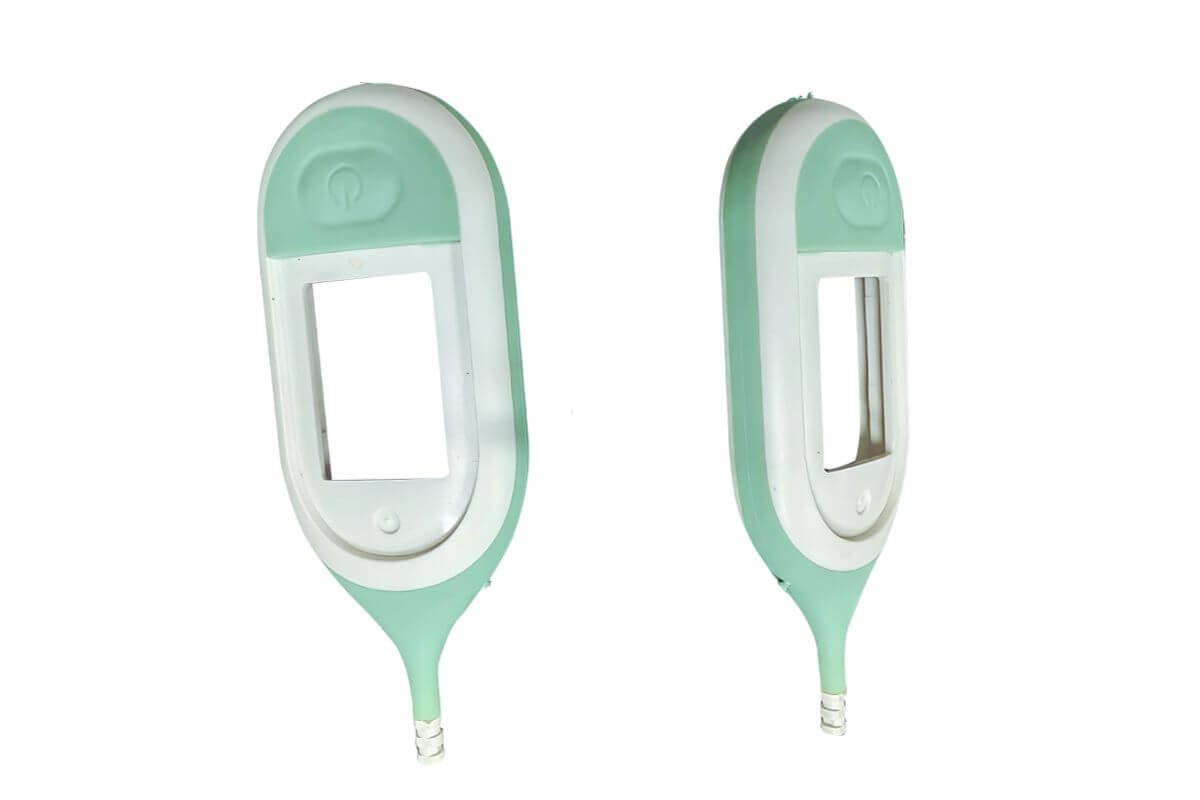
När du designar plastdetaljer i flera material eller två färger är det viktigt att välja rätt gjutningsprocess baserat på detaljens design och produktionsbehov. Både övergjutning och 2K-formsprutning har sina egna fördelar och nackdelar. Vissa av de formsprutade produkterna kan endast tillverkas med övergjutning processen, medan vissa av de formsprutade delarna endast kan tillverkas med 2K-formsprutningsprocessen; detta beror på designen av plastdelens geometri.
Om båda gjutprocesserna kan producera plastdelarna kommer 2K-gjutprocessen att vara den mest effektiva för högvolymsproduktion.
Båda övergjutning och 2K-formsprutning kan användas för att skapa produkter med flera material eller lager, men den viktigaste skillnaden är att vid övergjutning tillverkas två material separat (förbelastning av substratet till den andra formen), medan vid 2K-formsprutning formas två material tillsammans i samma process (naturligtvis behövs en specialmaskin).
Vad är overmolding (övergjutning)?
Övergjutning, eller över mögel är en tillverkningsprocess som innebär att en plast formas över ett annat material som sedan sammanfogas till en enda slutprodukt. I plast övergjutningFör att tillverka ett substrat krävs två separata formar: substratet, som är det första verktyget, och övergjutningen, som är den andra formen. Vanligtvis tillverkar den andra formen termoplastiska elastomerer (TPE), men det är inte alltid samma sak. Om substratet är maskinbearbetade metall- eller mässingskomponenter kallar vi det normalt för insatsgjutning, och insatsgjutning behöver bara ett verktyg (överform) för att slutföra tillverkningsprocessen.
De material som oftast används för plast övergjutning är termoplastisk elastomer (TPE), gummi eller samma material som substratet men i olika färger. Idag kommer vi främst att fokusera på övergjutning teknik som utnyttjar TPE-material, vilka används i stor utsträckning inom olika branscher. De styva substraten kan vara tillverkade av ett brett spektrum av material, inklusive polyeten (PE), polypropen (PP), polykarbonat (PC), nylon (PA6 eller PA66), akrylnitrilbutadienstyren (ABS), polymetylmetakrylat (PMMA), polystyren (PS), slagtålig polystyren (HIPS), polyfenylenoxid (PPO), akrylonitrilbutadienstyren (ABS) eller andra specialmaterial som kan användas som substrat.
Övergjutningsmaterialet består normalt av TPE, gummi, TPU eller samma material som substratet men i olika färger. Övergjutna material skapar en stark bindning med sina substrat, vilket säkerställer långsiktig hållbarhet och optimal prestanda i de avsedda miljöerna. Övergjutning gör att man inte behöver använda lim för att ansluta termoplastiska elastomerer (TPE) till hårda substrat. Den övergjutning tekniken förenklar tillverkningsprocessen för gjutning, sänker produktionskostnaderna per enhet och möjliggör större designflexibilitet.

Olika typer av övergjutning
Typer av övergjutning inkluderar två-shot sekventiell övergjutning, insatsgjutning och formsprutning med flera skott (2K och 3K formsprutning, eller mer).
Sekventiell övergjutning med två skott
I två-bilds sekventiell övergjutning av plastinsprutningEfter att materialet har svalnat och bildat den första plastformen, öppnar den sedan verktyget. Alla dessa gjutningsprocesser är desamma som den traditionella formsprutningsprocessen.
När de första substraten är helt färdiga och kylda, sätt in substratet i den andra formen (överformning), stäng verktyget och injicera sedan det andra materialet. Processen är också densamma som den traditionella gjutningsprocessen; skillnaden är att förbelasta substratet i håligheten innan gjutningstillverkningsprocessen börjar.
Alla dessa gjutningsprocesser kommer att ske med traditionella formsprutningsmaskiner.
Inert övergjutning
Infoga övergjutning använder förformade insatser eller metallinsatser som placeras i formen innan det andra materialet sprutas in; om insatserna är av metall eller mässing kallar vi det metall insatsformning. Denna övergjutningsprocess, som vi använde mycket, till exempel gjutning av metallskruvinsatser och gjutning av filterinsatsär denna typ av övergjutning använder en traditionell formsprutningsmaskin för att fortsätta, som sätter metallinsatserna i formhålan under den enda formsprutningscykeln.
Som bilden nedan visar, är insatsen övergjutning med inert metall. Denna typ av övergjutning kräver bara en formsprutning; men om den första insatsen är tillverkad av en plastdel behöver vi en extra form för den första plastinsatsdelen.

Multi-shot formsprutning eller 2k formsprutning
Multi-shot formsprutning, ibland kallad 2-shot formsprutning, är också en typ av övergjutning. Denna gjutningsteknik kräver specialiserade formsprutningsmaskiner, som har två injektionsenheter. Injektionspiporna kan vara parallella eller vinkelräta mot varandra. Det kommer att finnas två formsprutningsformar monterade i denna maskin; ett formsprutningsverktyg gör substratet och det andra är för övergjutning process.
Gjutmaskinen sprutar in det första plasthartset i det första hålrummet, även kallat substratformen. När materialet har svalnat och bildat den första plastformen öppnas verktyget. Denna process är identisk med den traditionella tillverkningsprocessen för formsprutning. När formarna är öppna roterar den rörliga halvan 180° utan att substratet matas ut. Därefter stängs formarna och den andra injektionen, även kallad overmold, påbörjas.
Samtidigt sprutar den in det första skottet. När den andra kaviteten har slutfört sin gjutningsprocess öppnar den verktygen igen och matar ut den övergjutna produkten från övergjutningen. Under denna process genereras ett nytt substrat för den andra cykeln.
Detta är en komplett gjutcykel för 2k-formsprutningsprocessen.
TPE-övergjutning Teknik, tips och frågor
TPE (termoplastisk elastomer)) plastmaterial används mycket inom formsprutningsområdet, särskilt för de övergjutna delarna. I övergjutning marknaden tillverkas mer än 80% övergjutna delar av Övergjutning av TPE,
TPE Övergjutning är formsprutningsprocessen där TPE (termoplastisk elastomer)) formas på ett styvt material (t.ex. PC-, PA66- eller ABS-material) enligt de specifika kraven. Den övergjutna TPE:n kommer att binda starkt med den första plasten och bibehålla sitt slutliga användningsändamål. För att förhindra att TPE-materialet lossnar från det andra materialet är materialval och detaljutformning mycket viktigt.
A TPE tillverkare av övergjutning tar hänsyn till alla relevanta faktorer när de väljer den optimala tillverkningsmetoden för en formsprutad plastdetalj, och väljer mellan 2K-gjutning och övergjutning. Kritiska faktorer är bland annat produktionskapacitet, materialval, tillgänglig utrustning och arbetskostnader.
Normalt sett är övergjutning Processen är det mest populära valet när den totala produktionsvolymen är mindre än 50 000. Detta antal är endast en referens och inte en definitiv eftersom det beror på storleken och komplexiteten i detaljdesignen. För produktionskrav med högre volym (total volym över 200 000 enheter) kommer en 2-shot formsprutningsprocess att vara ett bättre alternativ; naturligtvis är detta fortfarande beroende av delkonstruktionen eftersom vissa delar endast kan tillverkas med en övergjutningsprocess; till exempelkan nedanstående del endast skapas med övergjutningsprocessen.

I varje TPE-övergjutning eller 2K-formsprutning Vid övergjutning av TPE är det viktigaste att uppnå maximal vidhäftning mellan TPE och underlaget. Vissa TPE-övergjutningar kan ha betydligt olika bindningsstyrkor mellan multi-shot och övergjutning. Även om en utmärkt bindning produceras med tvåskottformning, kan samma material ha en låg bindningsstyrka när man använder övergjutning. Således, för att göra högkvalitativa färdiga övergjutning och 2K-gjutningsprodukterär det viktigt att ha en grundlig förståelse för TPE, detaljkonstruktion, teknisk plast och detaljerna i gjutningsprocessen.
TPE Övergjutning material seletion tips
Som vi vet att göra hög kvalitet TPE övergjuten produkt, både TPE och substratmaterial är viktigast, den främsta faktorn för att definiera kvaliteten på övergjutna delar är hur bra sammanslagningen mellan två material är, om TPE är lätt att ta bort från substratet kommer materialet att vara problem, nedan finns några tips för materialval, genom att följa dessa tips hittar du det bäst lämpliga materialet för övergjutna delar.
Tjocklek på den övergjutna delen av TPE
Konstruktörer efterfrågar ofta den mjukaste TPE:n. De inser inte att en TPE: s mjuka durometer inte ger mycket för att "dämpa" under en viss tjocklek (vanligtvis mindre än 0,1 mm). Tunnare TPE-övergjuten del känns hårdare - hårdhetspåverkan beror på tjockleken. Flera tätt placerade ribbor kan ge en illusion av tjocklek utan att använda mycket material. Många köksredskapshandtag använder denna metod.
Hårdhet hos TPE-plastmaterial,
Det finns en mjukhet i TPE-materialet som du måste välja när du gör Övergjutning av TPE, särskilt TPE tjocklekslös, vilket är mer än 0,5 mm. För att få en bra beröringskänsla kan du behöva testa olika typer av TPE shore A-material, såvida inte speciella funktionskrav, normalt använder vi på marknaden, kommer att sträcka sig från TPE Shore A 40 till 60; om det är för lite kan det bli att ta bort från substratet; om hårdheten är för hög kanske beröringskänslan inte är tillräckligt bra.
Tips för val av substratmaterial
Jämfört med TPE-material blir substratmaterial lättare att välja; de flesta material kan vara substrat, inklusive nylon/PA (PA66 eller PA66 GF30, PA6 eller PA6 GF30 plast), polykarbonat (PC), akrylnitril-butadienstyren (ABS, PC/ABS, acetal (POM), PMMA osv. Det slutliga valet av substratmaterial är beroende av det slutliga syftet. Om du är osäker på det optimala materialet för dina TPE-övergjutna delar, vänligen kontakta oss så ger vi dig några rekommendationer.
Ytfinish på substrat och TPE-övergjutning
Ytfinish på substratet kommer också att påverka vidhäftningen av TPE-gummi. Ju starkare vidhäftningen är, desto mindre sannolikt kommer den att ta bort, normalt kommer det att vara bra polering mellan sammanslagningsytan mellan TPE och substrat, på TPE-kavitetssidan, soemtime ytfinish kommer att påverka TPE-överformningen också, någon gång higi polering till TPE-kavitetsformen, TPE-överformningsdelen kommer att hålla sig till kavitetssidan, lägg till lite liten VDI-struktur kommer att förbättra detta.

Tips för design av TPE-övergjutningsdelar
Som tidigare nämnts spelar detaljdesignen en avgörande roll för att skapa en högkvalitativ Övergjutning av TPE produkt. I allmänhet liknar substratdelens design andra plastformsprutningsdelar. För ytterligare information, se sidan om design av plastdetaljer för formsprutning. Men det finns vissa faktorer på sammanslagningsområdet mellan substratet och TPE-översmältningsområdet; det finns ingen standarddesign för detta område eftersom olika delar har olika geometrier, men det finns några viktiga punkter som du måste tänka på när du gör den översmälta deldesignen. Dessa faktorer kommer att vara:
Hur man tätar TPE-övergjutningen väl och förhindrar från blixt När du gör designen för övergjutningsdelen:
TPE-material uppvisar lätt flash (0,03 mm gap), och bondbara TPE-material uppfyller strängare kriterier än standard TPE-polymerer. Detsamma gäller vid design av delar. Till skillnad från traditionell detaljkonstruktion måste tvåkomponentskonstruktioner ta hänsyn till krympning från två olika termoplastmaterial. Både substrat och övergjutning har sina egna grind- och löparsystem, som måste anpassas till de enskilda materialegenskaper som används.
För att uppnå bästa möjliga cykeltid, substrat och övergjutning väggtjockleken bör vara konsekvent. I de flesta applikationer med övergjutning ger 1-3 mm väggtjocklek tillfredsställande vidhäftning. Tjockare bitar bör kärnas ut för att minska krympning, vikt och cykeltid. För att undvika återfyllningar och gasfällor bör väggtjockleken övergå gradvis. Lägg till radie på de skarpa konerna för att minska spänningsproblemen. Undvik djupa, otillgängliga blindfickor eller ribbor. Långa dragningar bör ha en 3-5 graders dragvinkel för enkel avformning. I övergjutna föreningar kan djupa underskärningar utformas om en framåtgående kärna används när formen öppnas, detaljen inte har några skarpa hörn och elastomeren böjs under utstötningen.

De flesta TPE-blandningar har betydande krympning i flödesriktningen och måttlig krympning i tvärflödet. Efter utmatning från verktyget kan övergjutningsmaterialet krympa mer än substratet. Detta kan leda till att substratet sträcks, vanligtvis i övergjutningsmaterialets riktning. Detta gäller särskilt för långa, tunna delar eller komponenter med ett substrat med låg modul eller ett substrat som är tunnare än över mögel. Använd substratmaterial med högre modul och förstyvningsribbor för att mildra detta. Tunnare beläggningar och övergjutningar med lägre hårdhet underlättar. Det kan också vara till hjälp att flytta ingången för att påverka TPE-flödet.
Om du kan förbättra designen för att säkerställa en tätare bindning mellan TPE-materialet och substratet, t.ex. genom att öka tvärsnittsarean, utan att kompromissa med dess funktionalitet eller utseende, skulle det vara fördelaktigt. Nedan följer ett exempel på tips för design av övergjutningsdelar.

Undvik att skapa för många separerade områden på TPE övergjutningsdeleftersom detta kan försvåra tillverkning av övergjutningar och gjutningsprocess. Speciellt många områden är utformade till avskiljningslinjeområdet; detta kommer att vara svårt att lösa blixten helt när du utformar TPE-övergjuten del, utformar så enkelt som möjligt, såvida inte något funktionsändamål.

Tips för övergjutningsdesgin:
När vi designar formsprutningsverktyg för övergjutning delar, den första formen (substratverktyg) kommer vi att lägga till krympningshastighet enligt plastkrympningshastighet, men för över gjutform (andra verktyg), kommer vi inte att lägga till någon shinakge-ränta på injektionen över mögel.
Övergjutningskostnad
Basen övergjutningskostnad är inte ett fast tal, det blir helt olika kostnader för varje applikation. Den har ett varierande värde som kan ligga mellan 1 och 10 dollar.
Detta är ett extremt brett prisintervall. Det rätta värdet ändras baserat på flera komponenter som är involverade i övergjutningsprocessen. Dessa faktorer som påverkar kostnaden är:
Utrustning för formsprutning
Den initiala kostnaden för utrustning för formsprutning kan variera kraftigt beroende på applikation och typ.
Det finns småskalig formsprutningsutrustning som företag har internt. Sedan finns det stora övergjutningsmaskiner som vanligtvis används av tjänsteleverantörer och de inom den storskaliga tillverkningsindustrin med stora produktionsvolymer.
Professionell industri övergjutning utrustning kostar mellan $50.000 och $200.000. Det kan tillkomma fraktkostnader. Dessa maskiner är inte avsedda för amatörer och hobbyister, eftersom de kräver skickliga operatörer.
Kostnader för tillverkning av övergjutningsformar
Även om övergjutning utrustning är en engångsinvestering, vilket skapar över mögel enligt varje anpassad design är en extra kostnad, och varje enskild produktdesign kommer att kräva en unik överform. Det är en kostnad för alla olika delar som produceras. tillverkningskostnader för överformning är en av de viktigaste kostnadsfaktorerna för överformade delar.
Denna överkostnad kan variera beroende på detaljens utformning, storlek och den kvalitet som krävs för att skapa formarna. I allmänhet används tre faktorer för att uppnå detta mål, vilka listas nedan:?
Komplex design
Mycket komplexa konstruktioner som kräver komplex övergjutning, ofta med funktioner som flera hålrum, intrikata geometrier, reglage och lyftare. Dessa element kräver avancerad teknik, förlängd utvecklingstid och ytterligare tillverkningskostnader, vilket ökar kostnaderna för övergjutningsverktyg.
Storlek på del
Överform är densamma som andra formsprutningsformar; en stor storlek kräver en stor formbas och gjutmaskin, vilket kommer att öka kostnaden för överform och enhetskostnaden för gjutna delar.
Kostnader för arbetskraft
Över mögel är normalt svårare än vanlig mögel, eftersom den behöver perfekt mögelpassning, speciellt är TPE övergjuten på substratet, TPE är mycket lätt att gå flash, de skickliga teknikerna behövs för att övervaka maskiner, utföra kvalitetskontroller och mögelmonteringsoperationer, vilket ökar arbetskraftskostnaderna,
Eftersom övergjutningen vanligtvis innebär manuell eller robotstyrd förinmatning av substraten i hålrummet blir gjutkostnaden mycket högre än den traditionella gjutkostnaden.
Kostnad för avfall
Materialspill från granar, löpare och kasserade delar ökar kostnaderna. Övergjutning medför högre kassationskostnader än traditionella kostnader; om en del kasseras innebär det att även substratet går till spillo. Genom att använda varmkanalsystem kan man minimera spillet genom att eliminera kanalerna, men dessa system har högre initiala investeringskostnader.
Slutlig sammanfattning för övergjutningskostnaden
Om du letar efter övergjutning delar till din anpassad formsprutning av plast delar, då behöver du inte betala någon kostnad för formsprutningsutrustningen, eftersom din leverantör borde ha detta, men du måste betala för överformningskostnaden, överformningsprocesskostnaden, materialkostnaden, förpackningskostnaden och så vidare. Om du vill veta priset på din övergjutning projekt, vänligen kontakta oss så ger vi dig en offert inom 24 timmar.

Hur man minskar kostnaden för övergjutning
Övergjutning är den föredragna tillverkningsprocessen på grund av dess kostnadseffektivitet och tillförlitlighet.
Även om processen är överkomlig jämfört med dess alternativ kan du sänka kostnaderna ytterligare. Här är några punkter som du behöver ta hänsyn till för att uppnå detta mål:
Optimering av CAD-konstruktionen
En enda del kan hanteras via olika CAD-konstruktioner. Men alla konstruktionsidéer är inte perfekta. Vissa konstruktioner för samma detalj kan leda till slöseri med tid och resurser. Genom att förenkla detaljens komplexitet med hjälp av effektiv CAD-design kan man säkerställa ett optimalt resursutnyttjande.
Minska delstorleken
Större detaljer är inte alltid utmärkta detaljer. När storleken på detaljerna ökar, ökar också kostnaderna för de formsprutningsverktyg som behövs för detaljerna. Om samma process kan åstadkommas genom att minska detaljstorleken är det en god idé att välja det.
Resuing över gjutformar
Utnyttja överformarna fullt ut genom att återanvända dem för många applikationer. Du kan inte bara använda samma form för samma del utan också för liknande delar, när du designar liknande delar kan du till och med använda utbytbar hålighet och kärna för att spara verktygskostnaden.
Användning av DFM-analys (Design for Manufacturing)
DFM står för design för tillverkning. DFM inom övergjutning innebär att man tillverkar en detalj som uppfyller kundens mål och som ligger inom den fastställda budgeten.
En noggrann DFM-analys hjälper till att anpassa designen till tillverkningskapaciteten, t.ex. genom att säkerställa att designen uppfyller funktionella krav utan onödig komplexitet och genom att använda billigare termoplastiska elastomerer (TPE) som är kompatibla med substratet, vilket kan sänka kostnaderna. Gå till design för tillverkning sidan för att få veta mer.
Minska cykeltiderna så mycket som möjligt
Det finns ett direkt samband mellan att minska cykeltiderna och att förbättra effektiviteten och kostnaderna i verksamheten:
Optimerade kylkanaler: bättre utformning av kylkanalerna i formen kan minska den tid som behövs för kylning och öka kvaliteten på detaljen, vilket är samma sak som för traditionella formar.
Minska mängden materialavfall
Effektiv materialanvändning är en viktig faktor för kostnadsminskningar. För produkter som kräver stora volymer används varmkanaler för att minska mängden skrot som uppstår vid tillverkning av granar och kanaler.
Ett viktigt steg i återvinningsprocessen är att använda återvunnet material och samtidigt se till att dess andel inte försämrar kvaliteten på produkten.
Se till att perfekt mögelmontering kan minska avfallet också, använd stabil formsprutningsmaskin kan minska avfallskostnaden.

Fördelar med övergjutning genom formsprutning
- Jämfört med 2K formsprutning, övergjutning är lättare att tillverka. Du kan använda en vanlig formsprutningsmaskin för att tillverka två eller tre olika färger i en gjuten del eller två eller tre olika material i en änddel.
- För vissa små mängder tvåfärgade formgjutningsdelprojekt behöver du inte invertera eller hyra en 2K formsprutningsmaskin; med hjälp av övergjuten processen är det bästa och mest kostnadseffektiva sättet att uppfylla kundernas krav.
- Det ökar mångfalden i designen och lyfter också fram slutprodukten i många materialkompositioner.
- Med lägre monteringskostnader blir det färre sekundära aktiviteter eller processer som utförs på slutprodukterna. Detta minskar kostnaden för arbetskraft. Efter tillverkningen uppstår inte heller några fler kostnader.
- Delarna har en hög grad av stabilitet och uppbyggnad eftersom de, efter att ha lämnats för att mekaniskt sammankopplas, blir ett.
- Produkter övergjuten som använder plast har hög motståndskraft mot vibrationer och stötar på grund av att plasthartserna har strukturerats perfekt.
- De formgjutna plastdelarna är mer tillförlitliga eftersom det inte sker någon limning i produktionsstadiet.
- Slutprodukterna håller önskad standard, t.ex. iögonfallande design och fasta komponenter.
Nackdel med formsprutning jämfört med gjutning
- Eftersom över gjutform processen innebär att den första substratdelen flyttas till en annan överform, är toleransen inte lika bra som i 2K-formsprutningsprocessen.
- Produktionskapaciteten är inte lika effektiv som vid 2K-formsprutning, eftersom det krävs robotar eller manuellt arbete för att föra in substratet i det övergjutna verktyget. Detta tar tid och gjutparametern är ibland inte stabil, särskilt när två eller flera substrat är i ett verktyg. Detta leder till ytterligare problem och en högre avfallshastighet, vilket resulterar i dubbelt så mycket avfall (från substratet och det övergjutna materialet).
- Med övergjutningsprocessfinns det färre tillgängliga val när det gäller plastkompatibilitet. Vissa material kanske inte fäster bra vid varandra eller kanske inte klarar de höga temperaturer och tryck som förekommer i formsprutningsprocessen.
- Det finns inga sekundära metoder som utförs på slutprodukterna från övergjutning. När plastmaterialet blir kallt stannar aktiviteter och justeringar upp helt och hållet.
- I fall där produkter är knappa är det dyrt att driva en sådan verksamhet. Uppriktigt sagt behöver du någon som lägger substratet i överformning, så cykeltiden och produktionskostnaden ökar i enlighet därmed.
- Övergjutningsprocessen kräver normalt två formar, en för substratet och en för övergjutningen, vilket innebär att den initiala verktygskostnaden blir högre.
- Övergjutning är en mer komplex process än traditionell formsprutning, som kräver exakt samordning mellan de två formsprutningssystemen och en korrekt formkonstruktion.
- Om det uppstår problem med övergjutningsprocessen kan det vara svårare att felsöka och åtgärda problem med övergjutning än med traditionell formsprutning.
Vad är 2k formsprutning? (Två-shot gjutning)
Formsprutning med två skotteller 2K-formsprutning, är en tillverkningsprocess som används för att skapa två färger eller material i en plast. Denna tvåskottformningsteknik blandar två material eller två olika materialfärger i en plastdel med hjälp av en 2K-formsprutningsmaskin.
Den kemiska bindningsprocessen som är involverad i denna process är mycket viktig eftersom den kan kombinera två eller flera material till en del. När du använder 2K-formsprutningsteknologiprocessen kommer materialvalet att vara en viktig faktor för projektets framgång eller inte.

Fördelar med 2K-gjutning
2K formsprutning ger ett antal fördelar jämfört med traditionell formsprutning i ett material. Några av dessa fördelar innehåller:
Kostnadseffektivt
Den 2K formsprutningsprocess kombinerar två kompatibla material i en enda maskincykel. Den börjar med att det första materialet sprutas in i den primära formen. Den rörliga halvan roterar sedan 360 grader och stängs för att mata ut plasten för det andra materialet som ska övergjutas i det sekundära hålrummet. under tiden arbetar den första injektionen synkront.
Användning av lim eller ytterligare montering är inte nödvändig för denna sömlösa teknik, vilket garanterar en högkvalitativ bindning mellan materialen.
Eftersom metoden bara använder en cykel istället för separata maskincykler kostar den mindre för varje produktionskörning och kräver färre anställda för att tillverka slutprodukten samtidigt som den levererar fler artiklar per körning. Det säkerställer också en kraftfull bindning mellan materialen utan behov av ytterligare montering längre fram i kedjan.
Förbättrad effektivitet
Gjutning med två skott gör det möjligt att skapa flera komponenter med ett verktyg, vilket minskar arbetsinsatsen för att köra dina detaljer och eliminerar behovet av att sammanfoga eller svetsa komponenter efter gjutningsprocessen.
Bättre kvalitet
Two-shot utförs i ett och samma verktyg, vilket ger lägre toleranser än vid övergjutning, hög noggrannhet och repeterbarhet samt lägre kassationsgrad.
Lös problem med detaljdesignen
Gjutning med två skott gör det möjligt att skapa komplexa formkonstruktioner som innehåller olika material för funktionalitet som inte kan uppnås via efterformningsprocesser.

Nackdelar med 2K-gjutning
2K formsprutning har många fördelar, men som allt annat har det sina för- och nackdelar.
En nackdel med 2K formsprutning är att formkostnaderna är högre än traditionell formsprutning. eftersom 2K-formsprutningsverktyg kräver två formar, det första skottet och det andra skottet (det är därför vi kallar det tvåskottformning), och att göra 2K-formsprutningsformar är svårare än att göra två separata traditionella formar eftersom dessa två formar kommer att köras tillsammans i samma maskin (en tvåskottformsprutningsmaskin). så det behöver två formar för att växla över utan problem.
Dessutom är 2K formsprutning måste använda en 2K-sprutmaskin, vilket också gör maskinen dyrare och kräver en speciell teknisk operatör för att justera maskinen. Detta är också en högre kostnad än traditionella formsprutningsverktyg. I slutändan återvinner vi 2K formsprutning kostnader genom att minska arbets- och monteringskostnaderna, eftersom den manuella appliceringen av t.ex. en tätning inte längre är nödvändig. Detta eliminerar ett monteringssteg.
En annan nackdel med 2K-formsprutning är att den försvårar återvinning av plastartiklar eftersom det ofta är två olika plaster som samlas. Även när plasterna är "från samma familj" kommer kvaliteten på returflödena att vara mycket låg, vilket gör det svårt att återanvända plasten för en applikation med hög standard.
Hur man väljer tjänster för övergjutning och 2K-formsprutning
Du kanske har frågor om när du behöver använda övergjutning och när du ska använda 2K-formsprutningsprocessen. Här är några enkla förslag:
- Om kvantiteten av övergjutning eller 2K-gjutning av del bara är några tusen eller tio tusen, rekommenderas det att använda övergjutning process istället för 2k-gjutningsprocess eftersom det kan minska mögelkostnaderna avsevärt.
- Om du behöver mer än 500.000 delar är 2K-formsprutning den mest kostnadseffektiva tillverkningsprocessen. Detta beror på de höga arbetskraftskostnaderna i samband med övergjutning och den höga initialkostnaden för 2K-formar, formsprutningsmaskiner med två skott och tillhörande utrustning.
- Övergjutning är den enda tillgängliga metoden för vissa delar, medan den dubbla formsprutningsprocessen krävs för andra. Detta beror på delens designstruktur. Om du är osäker kan du skicka dina uppgifter till info@plasticmold.net. Vi kan kontrollera detta åt dig och ge ett pris för din referens.
Letar du efter övergjutning eller 2k formsprutningstjänst?
Sincere Tech är en av de bästa Formsprutningsföretag i Kina. Om du letar efter övergjutning, insatsformning, 2K gjutningeller andra anpassade formar, skicka oss din 3D-designritning och dina krav; vi kommer aldrig att dela dina uppgifter med någon annan. Vi är villiga att underteckna en NDA dokument för att garantera säkerheten i ditt projekt.
Vi kommer att erbjuda dig det mest konkurrenskraftiga priset för högkvalitativa övergjutna delar, 2K-verktyg och gjutning, plastverktyg och plastdelar för den långsiktiga affärsrelationen, och vi kommer att föreslå den bästa tillverkningsprocessen för injektion för dina produkter.
Mer än 18 års erfarenhet av att tillhandahålla plastformtillverkning och anpassade formtjänster inom övergjutning, 2K-gjutning, pressgjutning, bearbetning och så vidare, plus 18 års flytande teknisk engelsk kommunikation (teknisk engelsk kommunikation är mycket viktigt för att arbeta med globala kunder).
Små beställningar accepteras. Huvudsakliga exportmarknader: Asien, Australien, Central- och Sydamerika, Östeuropa, Nordamerika, Västeuropa och övriga världen.