Üst kalıplama ve 2k kalıplama arasındaki özet fark
Enjeksiyon sırasında aşırı kalıplama ve 2K enjeksiyon kalıplama (2 vuruşlu enjeksiyon kalıplama olarak da bilinir) birçok benzerliği paylaşmakla birlikte bazı temel farklılıklara da sahiptir. Bu iki kalıplama süreci arasındaki farklar için aşağıya bakınız:
Enjeksiyon aşırı kalıplama iki farklı malzeme türünü tek bir katı üründe birleştirmek için standart bir tek nozullu enjeksiyon makinesinin kullanılmasını içerir. Bu aşırı kalıplama üretim süreci, ilk parçanın (alt tabaka parçası) veya metal kesici uçların sonraki kalıba (kalıp üstü) nihai ürünü oluşturmak için. Bu teknolojiyi bir alet sapına yumuşak dokunuşlu bir tutuş eklemek veya birden fazla renk veya dokuya sahip bir ürün oluşturmak için kullanabilirsiniz.
2K enjeksiyon kalıplamaÇok vuruşlu enjeksiyon kalıplama, 2 vuruşlu enjeksiyon kalıplama veya çift enjeksiyonlu kalıplama olarak da adlandırılan bu yöntem, aynı kalıba aynı anda iki veya üç malzeme (renk) enjekte etmek için özel bir 2K enjeksiyon makinesinin kullanılmasını içerir. Aslında 2K enjeksiyon makinesinde iki adet kurulu kalıp bulunmaktadır. Farklı olarak aşırı kalıplama2K kalıplama makinesi her iki malzemeyi aynı anda enjekte eder ve kalıplama işlemi tamamlandığında bunları tamamen birbirine bağlar. 2K kalıplama süreci karmaşık olmakla birlikte hızı, verimliliği ve yüksek kalitesiyle öne çıkar.
Her iki üretim teknolojisiyle karşılaştırıldığında, 2K enjeksiyon kalıplama üstün kalite ve üretim verimliliği sunar. Ancak, 2K enjeksiyon kalıplama makinesinin yüksek maliyeti nedeniyle, aşırı kalıplama bazen ikame olarak kullanılabilir. Öte yandan, aşırı kalıplanmış bir parçanın maliyeti, 2K enjeksiyon kalıplı bir parçanın maliyetinden daha yüksektir. Ancak, düşük hacimler için 2 renkli kalıplama parçaları, enjeksiyon kalıplama üretmek için herhangi bir standart enjeksiyon kalıplama makinesini kullanabilir. aşırı kalıplanmış parçalar.
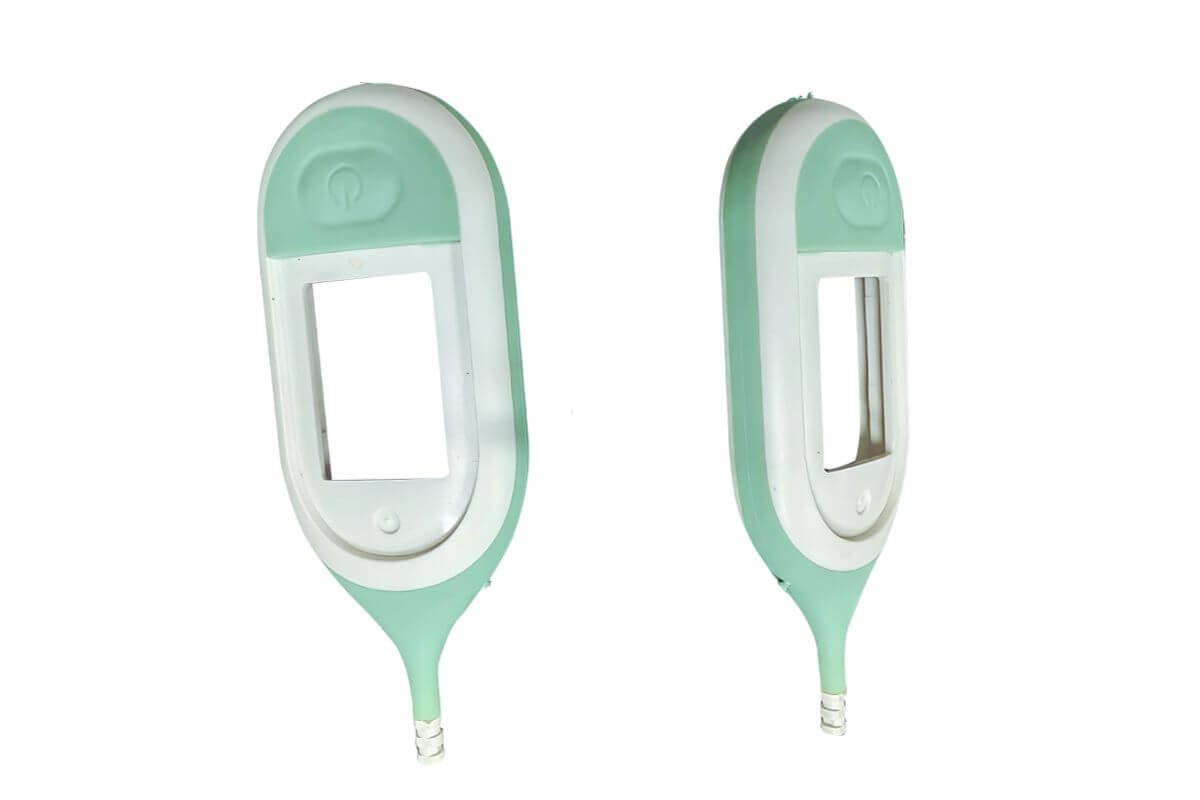
Çok malzemeli veya iki renkli plastik parçalar tasarlarken, parçanızın tasarımına ve üretim ihtiyaçlarına göre doğru kalıplama sürecini seçmek çok önemlidir. Her ikisi de üst kalıplama ve 2K enjeksiyon kalıplama kendi avantaj ve dezavantajlarına sahiptir. Enjeksiyon kalıplı ürünlerden bazıları yalnızca aşırı kalıplama prosesi ile yapılabilirken, bazı enjeksiyon kalıplı parçalar sadece 2K enjeksiyon kalıplama prosesi ile yapılabilmektedir; bu plastik parça geometrisi tasarımına bağlıdır.
Her iki kalıplama süreci de plastik parçaları üretebiliyorsa, 2K kalıplama süreci yüksek hacimli üretim için en etkili yöntem olacaktır.
Her ikisi de aşırı kalıplama ve 2K enjeksiyon kalıplama, birden fazla malzeme veya katmana sahip ürünler oluşturmak için kullanılabilir, ancak temel fark, üst kalıplamada iki malzemenin ayrı ayrı üretilmesi (alt tabakanın ikinci kalıba önceden yüklenmesi), 2K enjeksiyon kalıplamada ise iki malzemenin aynı işlemde birlikte oluşturulmasıdır (tabii ki özel bir makine gereklidir).
Overmolding (aşırı kalıplama) nedir?
Üst kalıplama veya kalıp üstü tek bir nihai ürün oluşturmak için birleştirilecek başka bir malzeme üzerine bir plastiğin kalıplanmasını içeren bir üretim sürecidir. Plastikte aşırı kalıplamaiki ayrı kalıp gereklidir: birinci kalıp olan alt tabaka ve ikinci kalıp olan üst kalıp. Tipik olarak, ikinci kalıp termoplastik elastomer (TPE) malzeme üretmektedir, ancak bu her zaman aynı değildir. Alt tabaka işlenmiş metal veya pirinç bileşenler ise, normalde buna insert kalıplama diyoruz ve insert kalıplama, üretim sürecini tamamlamak için yalnızca bir kalıba (üst kalıp) ihtiyaç duyar.
Plastik için en yaygın kullanılan malzemeler aşırı kalıplama termoplastik elastomer (TPE), kauçuk veya alt tabaka ile aynı malzeme ancak farklı renklerde olabilir. Bugün, öncelikle aşağıdakilere odaklanacağız aşırı kalıplama çeşitli endüstrilerde yaygın olarak kullanılan TPE malzemelerini kullanan bir teknolojidir. Sert alt tabakalar polietilen (PE), polipropilen (PP), polikarbonat (PC), naylon (PA6 veya PA66), akrilonitril bütadien stiren (ABS) gibi çok çeşitli malzemelerden yapılabilir, polimetilmetakrilat (PMMA), polistiren (PS), yüksek etkili polistiren (HIPS), polifenilen oksit (PPO), akrilonitril bütadien stiren (ABS) veya substrat olarak kullanılabilen diğer özel amaçlı malzemeler.
Üst kalıplama malzemesi normalde TPE, kauçuk, TPU veya alt tabaka ile aynı malzemeyi ancak farklı renklerde kullanır. Aşırı kalıplanmış malzemeler, alt tabakalarıyla güçlü bir bağ oluşturarak amaçlanan ortamlarda uzun süreli dayanıklılık ve optimum performans sağlar. Üst kalıplama kullanımı, termoplastik elastomerleri (TPE'ler) sert alt tabakalara bağlarken yapıştırıcı ihtiyacını ortadan kaldırır. Bu aşırı kalıplama tekniği kalıplama üretim sürecini basitleştirir, birim üretim maliyetlerini düşürür ve daha fazla tasarım esnekliği sağlar.

Aşırı kalıplamanın türleri
Üst kalıplama türleri arasında iki vuruşlu sıralı aşırı kalıplama, insert kalıplama ve çok vuruşlu enjeksiyon kalıplama (2K ve 3K enjeksiyon kalıplama veya daha fazlası).
İki vuruşlu sıralı üst kalıplama
İki çekim sıralı plastik enjeksiyon kalıplamakalıplama makinesi ilk plastik reçineyi ilk kalıp boşluğuna (alt tabaka kalıbı) enjekte eder; malzeme soğuduktan ve ilk plastik şekli oluşturduktan sonra aleti açar. Tüm bu kalıplama süreçleri geleneksel enjeksiyon kalıplama süreci ile aynıdır.
İlk alt tabakalar tamamen bitirilip soğutulduktan sonra, alt tabakayı ikinci kalıba (üst kalıp) yerleştirin, aleti kapatın ve ardından ikinci malzemeyi enjekte edin. Süreç aynı zamanda geleneksel kalıplama süreci ile aynıdır; aradaki fark, kalıplama üretim süreci başlamadan önce alt tabakanın boşluğa önceden yüklenmesidir.
Tüm bu kalıplama işlemleri geleneksel enjeksiyon makineleri ile yapılacaktır.
Eylemsiz aşırı kalıplama
Üst kalıplama ekle ikinci malzemeyi enjekte etmeden önce kalıba yerleştirilen önceden şekillendirilmiş kesici uçlar veya metal kesici uçlar kullanır; kesici uçlar metal veya pirinç ise buna metal diyoruz kalıplama yerleştirme. Çok kullandığımız bu üst kalıplama işlemi, örneğin metal vidalı ek kalıplama ve filtre ek parçası kalıbı, bu tür aşırı kalıplama ilerlemek için geleneksel bir enjeksiyon kalıplama makinesi kullanır ve bu makine tek bir enjeksiyon kalıplama döngüsü sırasında metal uçları kalıp boşluğuna yerleştirir.
Aşağıdaki resimde gösterildiği gibi, insert aşırı kalıplama metal inert ile. Bu tip aşırı kalıplama sadece bir enjeksiyon kalıbı gerektirir; ancak, ilk insert plastik bir parçadan yapılmışsa, ilk plastik insert parçası için ek bir kalıba ihtiyacımız olacaktır.

Çok vuruşlu enjeksiyon kalıplama veya 2k enjeksiyon kalıplama
Bazen 2 vuruşlu enjeksiyon kalıplama olarak da adlandırılan çok vuruşlu enjeksiyon kalıplama da bir üst kalıplama türüdür. Bu kalıplama teknolojisi, iki enjeksiyon ünitesine sahip özel enjeksiyon kalıplama makineleri gerektirir. Enjeksiyon namluları birbirine paralel veya dik olabilir. Bu makineye monte edilmiş iki enjeksiyon kalıbı olacaktır; bir enjeksiyon aleti alt tabakayı yapar ve diğeri aşırı kalıplama işlem.
Kalıplama makinesi ilk plastik reçineyi alt tabaka kalıbı olarak da bilinen ilk boşluğa enjekte eder. Malzeme soğuyup ilk plastik şekli oluşturduktan sonra kalıbı açar. Bu süreç geleneksel enjeksiyon üretim süreciyle aynıdır. Kalıplar açıldıktan sonra hareketli yarı, alt tabakayı dışarı atmadan 180° döner. Ardından, kalıpları kapatır ve üst kalıp olarak da bilinen ikinci enjeksiyonu başlatır.
Eş zamanlı olarak ilk atışı enjekte eder. İkinci boşluk kalıplama işlemini tamamladığında, aletleri tekrar açar ve aşırı kalıplanmış ürünü aşırı kalıptan çıkarır. Bu işlem sırasında, ikinci döngü için yeni bir alt tabaka oluşturulur.
Bu, 2k enjeksiyon kalıplama işlemi için tamamen bir kalıplama döngüsüdür.
TPE Üst Kalıplama Teknolojisi, İpuçları ve Sorunlar
TPE (termoplastik elastomer)) Plastik malzemeler enjeksiyon kalıplama alanında, özellikle de üstten kalıplanmış parçalar için çok kullanılır. İçinde aşırı kalıplama pazarında, 80%'nin üzerinde kalıplanmış parça TPE üzeri kalıplama,
TPE Üst kalıplama TPE'nin (termoplastik elastomer) enjeksiyon kalıplama işlemidir.) özel gereksinime göre sert bir malzeme (örneğin, PC, PA66 veya ABS malzeme) üzerine şekillendirilir. Aşırı kalıplanmış TPE, ilk plastik ile güçlü bir şekilde bağlanacak ve nihai kullanım amacını koruyacaktır. TPE malzemenin ikinci malzemeden sıyrılmasını önlemek için malzeme seçimi ve parça tasarımı çok önemlidir.
BIR TPE üst kalıp üreticisi plastik enjeksiyon kalıplama parçası için en uygun kalıplama üretim yöntemini seçerken, 2K kalıplama ve üst kalıplama işlemi arasında seçim yaparak ilgili tüm faktörleri dikkate alacaktır. Kritik faktörler arasında üretim kapasitesi, malzeme seçimi, mevcut ekipman ve işçilik maliyetleri yer alır.
Normalde aşırı kalıplama prosesi, toplam üretim hacmi 50 binden az olduğunda en popüler seçimdir. Bu sayı sadece bir referanstır ve kesin bir sayı değildir çünkü parça tasarımının boyutuna ve karmaşıklığına bağlıdır. Daha yüksek hacimli üretim gereksinimleri için (toplam hacim 200.000 birimin üzerinde), 2 vuruşlu enjeksiyon kalıplama işlemi daha iyi bir seçenek olacaktır; tabii ki bu yine de parça tasarımına bağlıdır çünkü bazı parçalar yalnızca bir enjeksiyon kalıplama işlemi ile yapılabilir. aşırı kalıplama işlemi; örneğinaşağıdaki parça sadece üst kalıplama işlemi ile oluşturulabilir.

Her birinde TPE üst kalıplama veya 2K enjeksiyon kalıplama sürecinde bir numaralı sorun, TPE ile alt tabaka arasında maksimum yapışma elde etmektir. Bazı TPE üst kalıplama, çoklu atış ve üst kalıplama arasında önemli ölçüde farklı bağlanma mukavemetlerine sahip olabilir. İki vuruşlu kalıplama ile mükemmel bir bağ üretilse bile, aynı malzeme kullanıldığında düşük bir bağ gücüne sahip olabilir aşırı kalıplama. Böylece, yüksek kalitede bitmiş ürün yapmak için üst kalıplama ve 2K kalıplama ürünleriTPE'lerin, parça tasarımının, mühendislik plastiklerinin ve kalıplama sürecinin özelliklerinin tam olarak anlaşılması önemlidir.
TPE Overmolding malzemelerinin seçimi için ipuçları
Yüksek kalitede üretim yapmayı bildiğimiz için TPE kalıplanmış ürün, hem TPE hem de alt tabaka malzemeleri en önemlisidir, kalıplanmış parçanın kalitesini tanımlayan bir numaralı faktör, iki malzeme arasındaki birleşmenin ne kadar iyi olduğudur, TPE'nin alt tabakadan sıyrılması kolaysa, malzeme sorun olacaktır, aşağıda malzeme seçimi için bazı ipuçları verilmiştir, bu ipuçlarını izleyerek kalıplanmış parça için en uygun malzemeyi bulacaksınız.
TPE kalıplanmış parçanın kalınlığı
Tasarımcılar sıklıkla en yumuşak TPE'yi talep ederler. TPE'nin yumuşak durometresinin belirli bir kalınlığın altında (genellikle 0,1 mm'den az) çok fazla "yastıklama" sağlamadığını fark etmezler. Daha ince TPE aşırı kalıplanmış parça daha sert hissedilir - sertlik etkisi kalınlığa bağlıdır. Birden fazla yakın aralıklı nervür, fazla malzeme kullanmadan kalınlık yanılsaması yaratabilir. Birçok mutfak aleti sapı bu yöntemi kullanır.
TPE plastik malzemenin sertliği,
TPE malzemesinin yumuşaklığını seçerken dikkat etmeniz gereken bir husus vardır TPE kalıplamaözellikle 0,5 mm'den fazla olan TPE kalınlıksız. İyi bir dokunma hissine sahip olmak için, özel işlev gereksinimleri olmadıkça, farklı TPE shore A malzemelerini test etmeniz gerekebilir, normalde piyasada kullandığımız TPE Shore A 40 ila 60 arasında değişecektir; çok azsa, bu alt tabakadan sıyrılabilir; sertlik çok yüksekse, dokunma hissi yeterince iyi olmayabilir.
Alt tabaka malzemesi seçimi ipuçları
TPE malzemesiyle karşılaştırıldığında, alt tabaka malzemelerinin seçilmesi daha kolay olacaktır; naylon/PA (PA66 veya PA66 GF30, PA6 veya) dahil olmak üzere çoğu malzeme alt tabaka olabilir. PA6 GF30 plastik), Polikarbonat (PC), Akrilonitril Bütadien Stiren (ABS, PC/ABS, Asetal (POM), PMMA vb. Son alt tabaka malzemesi seçimi nihai amaca bağlıdır. TPE kalıplanmış parçalarınız için en uygun malzeme konusunda emin değilseniz lütfen bize ulaşın, size bazı önerilerde bulunalım.
Alt tabaka ve TPE kalıplamada yüzey kaplaması
Alt tabaka üzerindeki yüzey kaplaması da TPE kauçuğunun yapışmasını etkileyecektir. Yapışma ne kadar güçlüyse, soyulma olasılığı o kadar azdır, normalde TPE ile alt tabaka arasındaki birleştirme yüzeyi arasında iyi bir cilalama olacaktır, TPE boşluk tarafında, bazen yüzey kaplaması TPE kalıp üst kalıbını da etkileyecektir, bazen TPE boşluk kalıbına yüksek cilalama, TPE kalıp üst parçası boşluk tarafına yapışacaktır, biraz küçük VDI dokusu eklemek bunu iyileştirecektir.

TPE overmolding parça tasarım ipuçları
Parça tasarımı, daha önce de belirtildiği gibi, yüksek kaliteli bir parça yaratmada çok önemli bir rol oynar. TPE kalıplama Ürün. Genel olarak, alt tabaka parçasının tasarımı diğer plastik enjeksiyon kalıplama parçalarına benzer. Daha fazla ayrıntı için lütfen şu sayfaya bakın enjeksiyon kalıplama için plastik parça tasarımı. Ancak, alt tabaka ile TPE overmoling alanı arasındaki birleşme alanında bazı faktörler vardır; farklı parçalar farklı geometrilere sahip olduğundan bu alan için standart bir tasarım yoktur, ancak overmoled parça tasarımını yaparken düşünmeniz gereken bazı önemli noktalar vardır. Bu faktörler şunlar olacaktır:
Üst kalıplama parçası tasarımı yaparken TPE üst kalıplama nasıl iyi kapatılır ve parlama önlenir:
TPE malzeme kolayca parlama gösterir (0,03 mm boşluk) ve yapıştırılabilir TPE malzemeler standart TPE polimerlerden daha sıkı kriterleri karşılar. Aynı durum parça tasarımında da geçerlidir. Geleneksel parça tasarımının aksine, iki bileşenli parça tasarımları iki farklı termoplastik malzemeden kaynaklanan büzülmeyi hesaba katmalıdır. Hem alt tabaka hem de üst kalıplama, kullanılan bireysel malzeme özelliklerine göre uyarlanması gereken kendi kapı ve yolluk sistemlerine sahiptir.
En iyi döngü süresini karşılamak için, alt tabaka ve aşırı kalıplama duvar kalınlığı tutarlı olmalıdır. Çoğu üst kalıplama uygulamasında 1-3 mm et kalınlığı tatmin edici bir yapıştırma sağlar. Büzülmeyi, ağırlığı ve döngü süresini azaltmak için daha kalın parçalar karotlanmalıdır. Dolguları ve gaz tuzaklarını önlemek için et kalınlığı geçişleri kademeli olmalıdır. Gerilim sorunlarını azaltmak için keskin konilere yarıçap ekleyin. Derin, kullanılamayan kör ceplerden veya nervürlerden kaçının. Uzun çekmeler kolay kalıptan çıkarma için 3-5 derecelik bir çekim açısına sahip olmalıdır. Aşırı kalıplanmış bileşiklerde, kalıp açıldığında ilerleyen bir maça kullanılırsa, parçanın keskin köşeleri yoksa ve elastomer çıkarma sırasında bükülürse derin alt kesimler tasarlanabilir.

Çoğu TPE bileşiği, akış yönünde önemli ölçüde takım büzülmesine ve orta düzeyde çapraz akış büzülmesine sahiptir. Takımdan çıkarıldıktan sonra, üst kalıplama bileşiği alt tabakadan daha fazla büzülebilir. Bu, alt tabakayı genellikle üst kalıplama malzemesinin yönünde esnetebilir. Bu durum özellikle uzun, ince parçalar veya düşük modüllü alt tabakaya sahip ya da alt tabakadan daha ince olan bileşenler için geçerlidir. kalıp üstü. Bunu azaltmak için daha yüksek modüllü alt tabaka malzemeleri ve sertleştirici nervürler kullanın. Daha ince kaplamalar ve daha düşük sertlikte kalıp üstü kaliteler yardımcı olur. TPE akışını etkilemek için kapağın yerinin değiştirilmesi de yardımcı olabilir.
TPE malzemesi ile alt tabaka arasında daha sıkı bir bağ sağlamak için tasarımı geliştirebilirseniz, örneğin işlevselliğinden veya görünümünden ödün vermeden kesit alanını artırabilirseniz, bu faydalı olacaktır. Aşağıda üst kalıplama parçası tasarım ipuçlarından bir örnek verilmiştir.

Üzerinde çok fazla ayrılmış alan tasarlamaktan kaçının TPE üst kalıplama parçasıçünkü bu durum kalıp üstü üretim ve kalıplama süreci. Özellikle birçok alan ayırma çizgisi alanına göre tasarlanmıştır; TPE üst kalıplı parçayı tasarlarken, bazı işlev amaçları dışında mümkün olduğunca basit tasarladığınızda bu flaşı tamamen çözmek zor olacaktır.

Üst kalıp tasarımı için ipuçları:
için enjeksiyon kalıbı tasarladığımızda aşırı kalıplama parçalar, ilk kalıp (alt tabaka takımı) plastik büzülme oranına göre büzülme oranı ekleyeceğiz, ancak kalıp üzerinde (ikinci takım), kalıp üzerine enjeksiyon üzerine herhangi bir shinakge oranı eklemeyeceğiz.
Üst Kalıplama Maliyeti
Taban üst kalıplama maliyeti sabit bir sayı değildir, her uygulama için tamamen farklı bir maliyet olacaktır. Bu rakam 1 ila 10 dolar arasında değişebilen bir değere sahiptir.
Bu son derece geniş bir fiyat aralığıdır. Doğru değer, aşırı kalıplama sürecinde yer alan çeşitli bileşenlere göre değişir. Maliyeti etkileyen bu faktörler şunlardır:
Enjeksiyon kalıplama ekipmanları
Enjeksiyon kalıplama ekipmanının ön maliyeti, uygulamaya ve türüne bağlı olarak büyük ölçüde değişebilir.
İşletmelerin kendi bünyelerinde bulundurdukları küçük ölçekli enjeksiyon kalıplama ekipmanları vardır. Bir de genellikle hizmet sağlayıcılar ve büyük üretim hacimlerine sahip büyük ölçekli imalat endüstrisindekiler tarafından kullanılan büyük üst kalıplama makineleri vardır.
Profesyonel endüstriyel aşırı kalıplama ekipman maliyetleri $50,000 ile $200,000 arasındadır. Nakliye masrafları da söz konusu olabilir. Bu makineler, yetenekli operatörlere ihtiyaç duyduklarından amatörler ve hobiciler için değildir.
Üst kalıp üretim maliyetleri
Bu arada aşırı kalıplama ekipman tek seferlik bir yatırımdır ve kalıp üstü her özel tasarıma göre ek bir maliyettir ve her bir ürün tasarımı benzersiz bir üst kalıp gerektirecektir. Üretilen her farklı parça için bir masraftır. kalıp üstü üretim maliyetleri, kalıp üstü parçalar için en hayati maliyet faktörlerinden biridir.
Bu aşırı kalıp maliyeti, parça tasarımına, parça boyutuna ve kalıpları oluşturmak için gereken kaliteye bağlı olarak değişebilir. Genel olarak, bu amaç için aşağıda listelenen üç faktör kullanılır:?
Tasarım karmaşıklığı
Karmaşık üst kalıplama gerektiren son derece karmaşık tasarımlar, bu genellikle çoklu boşluklar, karmaşık geometriler, sürgüler ve kaldırıcılar gibi özellikleri içerir. Bu unsurlar ileri mühendislik, daha uzun geliştirme süresi ve ek üretim maliyeti gerektirir ve bunların tümü üst kalıplama takım maliyetlerini artırır.
Parça boyutu
Aşırı kalıp diğer enjeksiyon kalıpları ile aynıdır; büyük bir boyut, büyük bir kalıp tabanı ve kalıplama makinesi gerektirecek, bu da aşırı kalıp maliyetini ve birim kalıplanmış parça maliyetini artıracaktır.
İşçilik maliyetleri
Küf üzerinde normal kalıptan daha zordur, çünkü mükemmel kalıp montajı gerektirir, özellikle TPE alt tabaka üzerine aşırı kalıplanır, TPE'nin parlaması çok kolaydır, makineleri izlemek, kalite kontrolleri yapmak ve kalıp montaj işlemleri için kalifiye teknisyenlere ihtiyaç vardır, bu da işçilik maliyetlerini artırır,
Üst kalıplama tipik olarak alt tabakaların boşluğa manuel veya robotik olarak önceden yüklenmesini içerdiğinden, kalıplama maliyeti geleneksel kalıplama maliyetinden çok daha yüksek olacaktır.
Atık maliyeti
Yolluklardan, yolluklardan ve reddedilen parçalardan kaynaklanan malzeme israfı maliyetleri artırır. Aşırı kalıplama, geleneksel maliyetlerden daha fazla ıskarta maliyetine neden olur; bir parça ıskartaya çıkarsa, bu alt tabakanın da israf edildiği anlamına gelir. Sıcak yolluk sistemlerinin kullanılması, yollukları ortadan kaldırarak israfı en aza indirebilir, ancak bu sistemlerin ilk yatırım maliyetleri daha yüksektir.
Aşırı kalıplama maliyeti için son özet
Eğer arıyorsanız aşırı kalıplama parçalarınız için özel plastik enjeksiyon kalıplama parçalar, o zaman enjeksiyon kalıplama ekipmanı için herhangi bir maliyet ödemenize gerek yoktur, çünkü tedarikçiniz buna sahip olmalıdır, ancak aşırı kalıp maliyeti, aşırı kalıplama işlemi maliyeti, malzeme maliyeti, paketleme maliyeti vb. için ödeme yapmanız gerekir. Fiyatınızı bilmek istiyorsanız aşırı kalıplama projeniz için lütfen bizimle iletişime geçin ve size 24 saat içinde teklif verelim.

Aşırı kalıplama maliyeti nasıl azaltılır
Aşırı kalıplama maliyet etkinliği ve güvenilirliği nedeniyle tercih edilen üretim sürecidir.
Süreç alternatiflerine kıyasla uygun fiyatlı olsa da, maliyetleri daha da düşürebilirsiniz. Bunun için dikkate almanız gereken bazı noktalar var:
CAD tasarımının optimize edilmesi
Tek bir parçaya farklı CAD tasarımları aracılığıyla yaklaşılabilir. Her neyse, her tasarım fikri mükemmel değildir. Aynı parça için bazı tasarımlar zaman ve kaynak israfına yol açabilir. Bu nedenle, verimli CAD tasarımıyla parça karmaşıklığını basitleştirmek kaynakların optimum kullanımını sağlar.
Parça boyutunun küçültülmesi
Daha büyük parçalar her zaman mükemmel parçalar değildir. Parçaların boyutu arttıkça, parçalar için gereken enjeksiyon kalıplarının maliyeti de artar. Aynı işlem parça boyutunu azaltarak gerçekleştirilebiliyorsa, bunu tercih etmek iyi bir fikirdir.
Kalıpların yeniden kullanılması
Fazla kalıpları birçok uygulama için yeniden kullanarak bunlardan tam olarak yararlanın. Aynı kalıbı sadece aynı parça için değil, aynı zamanda benzer parçalar için de kullanabilirsiniz, benzer bir parça tasarladığınızda, takım maliyetinden tasarruf etmek için değiştirilebilir boşluk ve maça bile kullanabilirsiniz.
DFM (Üretim için Tasarım) Analizini Kullanma
DFM, üretim için tasarım anlamına gelir. Aşırı kalıplamada DFM, müşterinin amacına hizmet eden ve belirlenen bütçe dahilinde bir parça üretmeyi ifade eder.
Kapsamlı bir DFM analizi, örneğin tasarımın gereksiz karmaşıklık olmadan işlevsel gereksinimleri karşıladığından emin olmak ve alt tabaka ile uyumlu daha düşük maliyetli termoplastik elastomerler (TPE'ler) kullanmak için tasarımın üretim yetenekleriyle uyumlu hale getirilmesine yardımcı olur. bu da maliyetleri düşürebilir. Şu adrese gidin üretim için tasarım Daha fazlasını öğrenmek için sayfamızı ziyaret edin.
Çevrim Sürelerini Mümkün Olduğunca Azaltın
Çevrim sürelerinin azaltılması ile operasyonel verimliliğin ve maliyetlerin iyileştirilmesi arasında doğrudan bir ilişki vardır:
Optimize Edilmiş Soğutma Kanalları: Kalıpta daha iyi soğutma hattı tasarımı, soğutma için gereken süreyi azaltabilir ve parçanın kalitesini artırabilir, bu geleneksel kalıpla aynıdır.
Malzeme atık miktarının azaltılması
Malzeme kullanımında verimlilik, maliyet azaltmada birincil faktördür, yüksek hacimli ürün gereksinimi için, yolluklardan ve yolluklardan kaynaklanan hurda malzeme miktarını azaltmak için sıcak yolluklar kullanın.
Yüzde oranının ürünün kalitesine zarar vermemesini sağlarken öğütülmüş malzemeyi dahil etmek, geri dönüşüm sürecinde önemli bir adımdır.
Mükemmel kalıp montajının atıkları da azaltabileceğinden emin olun, sabit enjeksiyon kalıplama makinesi kullanmak atık maliyetini azaltabilir.

Enjeksiyon kalıplamanın avantajları
- 2K enjeksiyon kalıplama ile karşılaştırıldığında, aşırı kalıplama yapmak daha kolaydır. Bir kalıplanmış parçada iki veya üç farklı renk veya bir uç parçada iki veya üç farklı malzeme yapmak için normal bir enjeksiyon makinesi kullanabilirsiniz.
- Bazı küçük miktarlardaki iki renkli kalıplama parçası projeleri için, 2K enjeksiyon kalıplama makinesini ters çevirmeniz veya kiralamanız gerekmez aşırı kalıplanmış süreci, müşteri gereksinimlerini karşılamanın en iyi ve en uygun maliyetli yoludur.
- Birçok malzeme kompozisyonunda tasarım çeşitliliğini artırırken, aynı zamanda son ürünü yüceltir.
- Azaltılmış montaj maliyetleriyle, son ürünlerde daha az ikincil faaliyet veya işlem gerçekleştirilir. Bu, işçilik maliyetini azaltır. Ayrıca, üretimden sonra, daha fazla maliyet oluşmaz.
- Parçalar, mekanik olarak birbirine kenetlenmeye bırakıldıktan sonra bir bütün haline geldiklerinden, yüksek bir stabilite ve yapıya sahiptirler.
- Ürünler aşırı kalıplanmış Plastik reçinelerinin mükemmel bir şekilde yapılandırılmış olması nedeniyle plastik kullanımı titreşim ve darbeye karşı yüksek direnç gösterir.
- Plastik kalıplı parçalar daha güvenilirdir çünkü üretim aşamasında yapıştırma işlemi yapılmaz.
- Son ürünler istenilen standartta, göz alıcı tasarımlarda ve sağlam bileşenlerdedir.
Enjeksiyonun kalıplamaya göre dezavantajı
- O zamandan beri kalıplama üzerine süreç, ilk alt tabaka parçasının başka bir kalıp üzerine taşınmasını içerir, tolerans 2K enjeksiyon kalıplama sürecindeki kadar iyi değildir.
- Üretim kapasitesi 2K enjeksiyon kalıplama kadar verimli değildir, çünkü alt tabakayı aşırı kalıplanmış alete yerleştirmek için robotlar veya el emeği gerektirir. Bu zaman alacaktır ve kalıplama parametresi, özellikle iki veya daha fazla alt tabaka bir takımda olduğunda, bazen stabil değildir. Bu da ek sorunlara ve daha yüksek atık oranına yol açarak iki kat daha fazla atık (alt tabakadan ve aşırı kalıplanmış malzemeden) oluşmasına neden olur.
- ile üst kalıplama süreciplastik uyumluluğu açısından mevcut seçenekler daha azdır. Bazı malzemeler birbirine iyi yapışmayabilir veya enjeksiyon kalıplama işleminin yüksek sıcaklık ve basınçlarına dayanamayabilir.
- Aşırı kalıplamanın son ürünleri üzerinde herhangi bir ikincil uygulama yapılmaz. Plastik malzeme soğuduğunda, faaliyetler ve ayarlamalar tamamen durur.
- Ürünlerin az olduğu durumlarda, böyle bir operasyonu yürütmek pahalıdır. İçtenlikle, alt tabakayı üst kalıba koymak için birine ihtiyacınız vardır, bu nedenle döngü süresi ve üretim maliyeti buna göre artar.
- Üst kalıplama işlemi normalde biri alt tabaka diğeri üst kalıp için olmak üzere iki kalıp gerektirir, bu nedenle ilk takım maliyeti daha yüksek olacaktır.
- Aşırı kalıplama geleneksel enjeksiyon kalıplamadan daha karmaşık bir süreçtir ve iki enjeksiyon sistemi arasında hassas bir koordinasyon ve uygun bir kalıp tasarımı gerektirir.
- Üst kalıplama işleminde bir sorun varsa, üst kalıplamadaki sorunların giderilmesi ve düzeltilmesi geleneksel enjeksiyon kalıplamaya göre daha zor olabilir.
2k enjeksiyon kalıplama nedir? (İki atışlı kalıplama)
İki atışlı enjeksiyon kalıplamaveya 2K enjeksiyon kalıplama, tek bir plastikte iki renk veya malzeme oluşturmak için kullanılan bir üretim sürecidir. Bu iki vuruşlu kalıplama teknolojisi, bir 2K enjeksiyon kalıplama makinesi kullanarak iki malzemeyi veya iki farklı malzeme rengini tek bir plastik parçaya karıştırır.
Bu süreçte yer alan kimyasal bağlama süreci çok önemlidir çünkü iki veya daha fazla malzemeyi tek bir parçada birleştirme yeteneğine sahiptir. 2K enjeksiyon kalıplama teknolojisi sürecini kullanırken, malzeme seçimi projenin başarısı veya başarısızlığı açısından önemli bir faktör olacaktır.

2K enjeksiyon kalıplamanın faydaları
2K enjeksiyon kalıplama geleneksel tek malzemeli enjeksiyon kalıplamaya göre bir dizi avantaj sağlar. Bu avantajlardan bazıları şunlardır:
Maliyet etkin
The 2K enjeksiyon kalıplama işlemi iki uyumlu malzemeyi tek bir makine döngüsünde birleştirir. İlk malzemenin birincil kalıba enjekte edilmesiyle başlar. Hareketli yarı daha sonra 360 derece döner ve ikinci malzemenin ikincil boşlukta üst kalıplanması için plastikleri çıkarmak üzere kapanır. ana zamanda ilk enjeksiyon senkronize olarak çalışır.
Malzemeler arasında yüksek kalitede yapıştırmayı garanti eden bu dikişsiz teknik için yapıştırıcı kullanımı veya ilave montaj gerekli değildir.
Bu yöntemde ayrı makine döngüleri yerine sadece tek bir döngü kullanıldığından, her bir üretim çalışması için daha az maliyete sahiptir ve çalışma başına daha fazla ürün sunarken son ürünü yapmak için daha az çalışana ihtiyaç duyar. Ayrıca, hat boyunca ek montaja gerek kalmadan malzemeler arasında güçlü bir bağ oluşmasını sağlar.
Geliştirilmiş verimlilik
İki atışlı kalıplama birden fazla bileşenin tek bir aletle oluşturulmasına izin vererek parçalarınızı çalıştırmak için gereken işçilik miktarını azaltır ve kalıplama işleminden sonra bileşenleri birleştirme veya kaynaklama ihtiyacını ortadan kaldırır.
Daha iyi kalite
İki atış tek bir takımla gerçekleştirilir, bu da üst kalıplama işlemlerinden daha düşük toleranslara, yüksek düzeyde doğruluk ve tekrarlanabilirliğe ve daha düşük hurda oranlarına izin verir.
Parça tasarım sorunlarını çözün
İki atışlı kalıplama Kalıplama sonrası süreçlerle elde edilemeyen işlevsellik için farklı malzemelerin bir araya getirildiği karmaşık kalıp tasarımlarının oluşturulmasına olanak tanır.

2K enjeksiyon kalıplamanın dezavantajları
2K enjeksiyon kalıplama birçok avantajı vardır, ancak her şey gibi bunun da artıları ve eksileri vardır.
Bir dezavantajı 2K enjeksiyon kalıplama çünkü 2K enjeksiyon kalıbı iki kalıp gerektirir, ilk atış ve ikinci atış (bu yüzden buna iki atış kalıplama diyoruz) ve 2K enjeksiyon kalıpları yapmak iki ayrı geleneksel kalıp yapmaktan daha zordur çünkü bu iki kalıp aynı makinede (iki atış enjeksiyon kalıplama makinesi) birlikte çalışacaktır. bu nedenle herhangi bir sorun olmadan geçiş yapmak için iki kalıba ihtiyaç duyar.
Buna ek olarak 2K enjeksiyon kalıplama işleminde 2K enjeksiyon makinesi kullanılmalıdır, bu da makineyi daha maliyetli hale getirir ve makineyi ayarlamak için özel bir teknik operatör gerektirir. Bu aynı zamanda geleneksel enjeksiyon takımlarından daha yüksek bir maliyettir. Sonuç olarak, biz 2K enjeksiyon kalıplama işçilik ve montaj maliyetlerini azaltarak maliyetleri düşürür, çünkü örneğin bir contanın manuel olarak uygulanması artık gerekli değildir. Bu, bir montaj adımını ortadan kaldırır.
2K enjeksiyon kalıplamanın bir diğer dezavantajı, genellikle iki farklı plastik toplandığı için plastik öğelerin geri dönüşümünü zorlaştırmasıdır. Plastikler "aynı aileden" olsa bile, geri dönüş akışlarının kalitesi çok düşük olacaktır, bu da plastiğin yüksek standartlı bir uygulama için yeniden kullanılmasını zorlaştırır.
Üst kalıplama ve 2K enjeksiyon kalıplama hizmetleri nasıl seçilir
Üst kalıplamanın ne zaman kullanılması gerektiği ve 2K enjeksiyon kalıplama işleminin ne zaman kullanılması gerektiği konusunda sorularınız olabilir. İşte bazı basit öneriler:
- Eğer ürün miktarı üst kalıplama veya 2K kalıplama parçası sadece birkaç bin ya da on bin ise, bu durumda aşırı kalıplama kalıp maliyetlerini önemli ölçüde düşürebileceği için 2k kalıplama işlemi yerine işlem.
- 500.000'den fazla parçaya ihtiyacınız varsa, 2K enjeksiyon kalıplama en uygun maliyetli üretim sürecidir. Bu, aşağıdakilerle ilişkili yüksek işçilik maliyetlerinden kaynaklanmaktadır aşırı kalıplama ve 2K kalıpları, iki vuruşlu enjeksiyon kalıplama makineleri ve ilgili ekipmanlarla ilişkili yüksek başlangıç maliyeti.
- Aşırı kalıplama bazı parçalar için mevcut tek yöntemken, diğerleri için çift enjeksiyonlu kalıplama işlemi gereklidir. Bu, parça tasarım yapısına bağlıdır. Emin değilseniz, verilerinizi şu adrese gönderin info@plasticmold.netBunu sizin için kontrol edip referans olması açısından bir fiyat verebiliriz.
Üst kalıplama veya 2k enjeksiyon kalıplama hizmeti mi arıyorsunuz?
Sincere Tech en iyilerden biridir Çin'deki enjeksiyon kalıplama şirketleri. Eğer arıyorsanız aşırı kalıplama, insert kalıplama, 2K kalıplamaveya diğer özel kalıplar, bize 3D tasarım çiziminizi ve gereksinimlerinizi gönderin; verilerinizi asla başkasıyla paylaşmayacağız. Bir anlaşma imzalamaya hazırız NDA Projenizin güvenliğini sağlamak için belge.
Uzun vadeli iş ilişkileri için size yüksek kaliteli kalıplanmış parçalar, 2K takım ve kalıplama, plastik takımlar ve plastik parçalar için en rekabetçi fiyatı sunacağız ve ürünleriniz için en iyi enjeksiyon üretim sürecini önereceğiz.
Üst kalıplama, 2K kalıplama, kalıp döküm, işleme ve benzeri alanlarda plastik kalıp yapımı ve özel kalıp hizmetleri sağlama konusunda 18 yıldan fazla deneyim ve ayrıca 18 yıllık akıcı teknik İngilizce iletişimi (teknik İngilizce iletişimi, dünya çapındaki müşterilerle çalışmak için çok önemlidir).
Küçük siparişler kabul edilir. Ana ihracat pazarları: Asya, Avustralya, Orta ve Güney Amerika, Doğu Avrupa, Kuzey Amerika, Batı Avrupa ve dünya çapında.